Сварка полипропиленовых трубопроводов ручным экструдером — это технология, при которой расплавленный присадочный материал (полипропиленовый пруток) подается в подготовленный стык, образуя прочный и герметичный шов . Этот метод особенно эффективен для создания надежных соединений в безнапорных системах и при ремонте трубопроводов .
🔧 Суть метода и его преимущества
В отличие от сварки горячим воздухом, где присадочный пруток лишь размягчается, экструзионная сварка плавит его до вязкотекучего состояния и подает под давлением прямо в стык . В результате вы получаете монолитный шов, прочность которого достигает 90–95% от прочности основного материала . Процесс происходит быстро, за один проход, что существенно сокращает время работы по сравнению со сваркой феном .
📋 Пошаговая технология сварки
Весь процесс можно разбить на несколько ключевых этапов. От тщательности выполнения каждого из них напрямую зависит качество и долговечность соединения.
-
Подготовка поверхностей. Это основа всего процесса. Свариваемые кромки должны быть идеально чистыми и обезжиренными. Для толстостенных труб (и любых деталей толщиной более 5 мм) обязательно снимается фаска, создается V-образная разделка кромок . Это увеличивает площадь контакта и создает «ванну» для расплава.
-
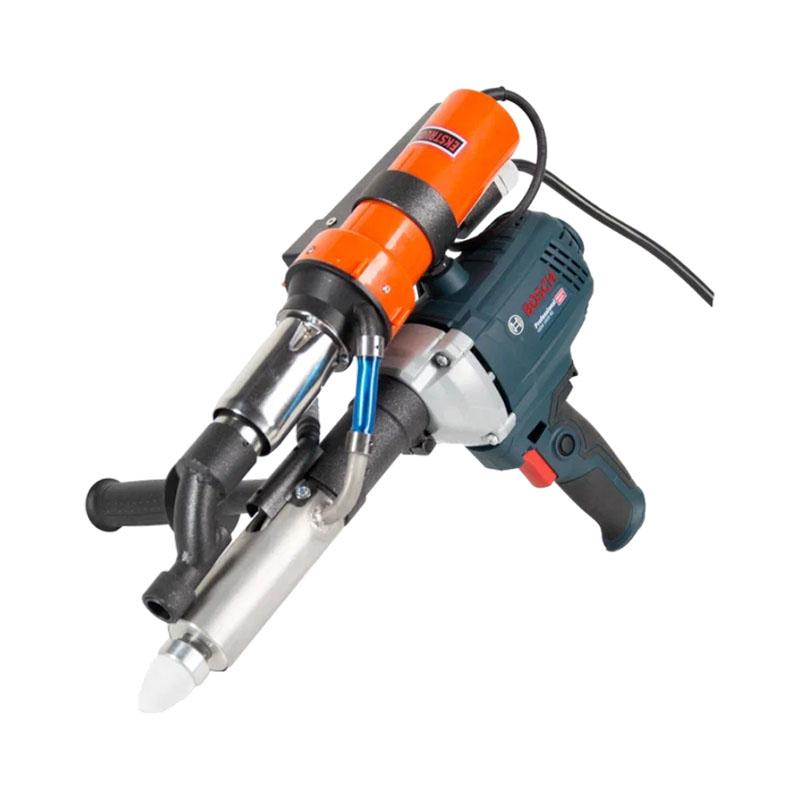
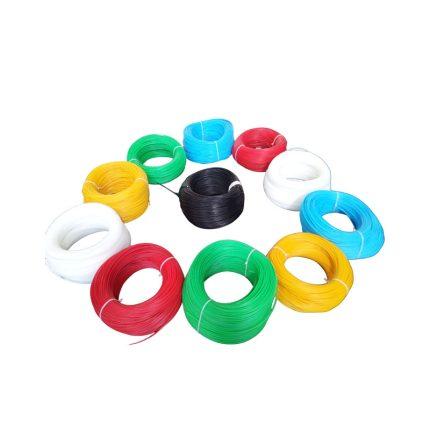
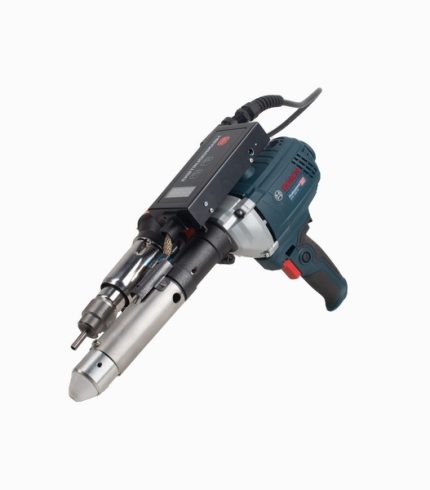
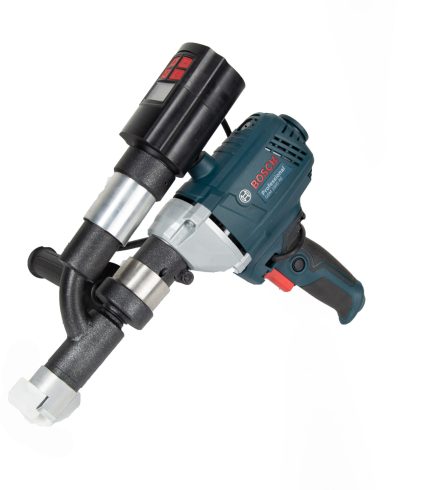
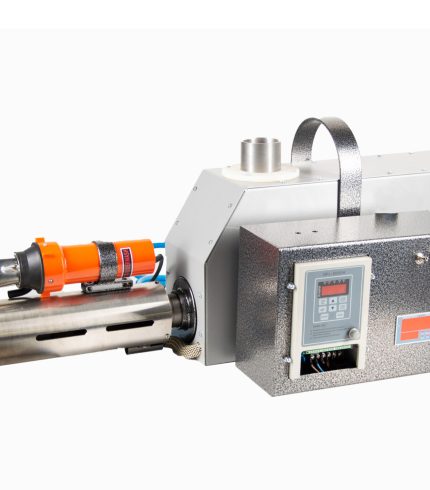
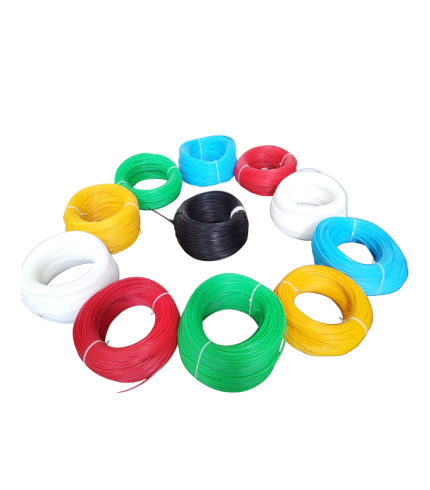
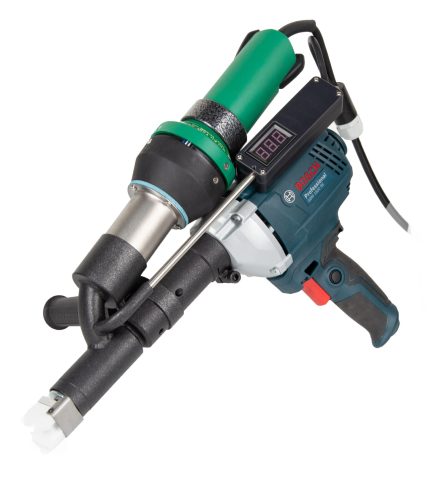
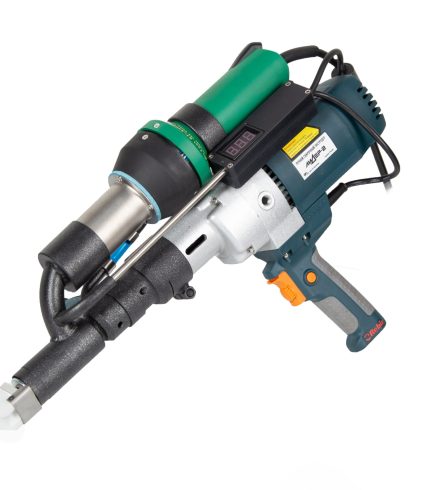
Выбор оборудования и материалов. Используйте ручной экструдер, который обеспечивает необходимые температурные режимы. Для полипропилена (ПП) температура расплава присадочного прутка должна составлять 250–280 °C, а температура горячего воздуха, разогревающего кромки, — 210–250 °C . Присадочный материал (пруток) и свариваемые детали должны быть из одного и того же полипропилена . Существует множество моделей экструдеров, различающихся по производительности и весу — от компактных вариантов для труднодоступных мест (0,3-0,8 кг/ч) до высокопроизводительных профессиональных аппаратов (более 6 кг/ч) .
-
Процесс сварки. Экструдер одновременно выполняет две функции: подает горячий воздух для предварительного разогрева стыка и выдавливает расплавленный пруток в разделку шва . Сварщик ведет инструмент вдоль шва, обеспечивая равномерное заполнение и формирование аккуратного валика.
-
Естественное охлаждение. Это один из самых важных, но часто недооцениваемых этапов. Шов должен остывать медленно, в естественных условиях. Искусственное ускорение охлаждения (обдув, вода) приводит к возникновению внутренних напряжений и, как следствие, к резкому снижению прочности и долговечности соединения .
🎯 Где применяется
В основном, ручная экструзионная сварка применяется для монтажа и ремонта безнапорных трубопроводов из полипропилена, например, систем канализации и вентиляции . Также технология незаменима при создании сложных конструкций: емкостей, резервуаров, бассейнов и при ремонте существующих пластиковых изделий .