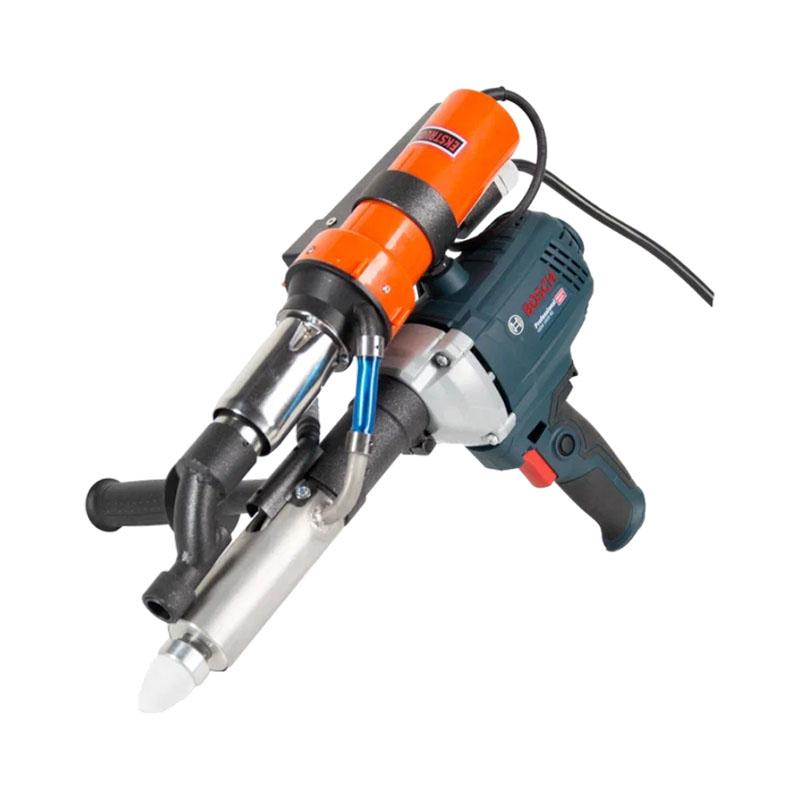
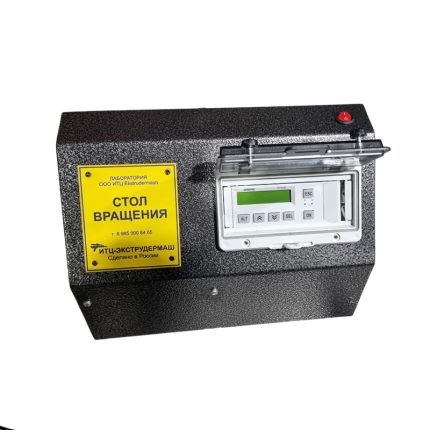
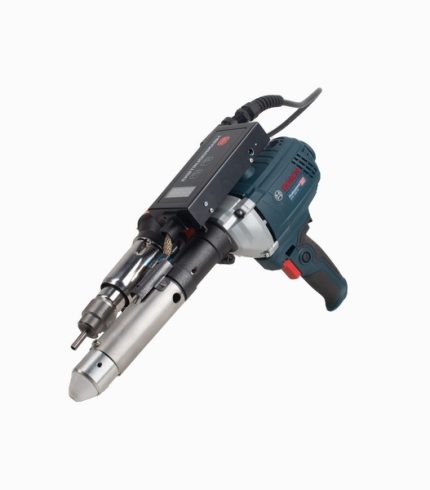
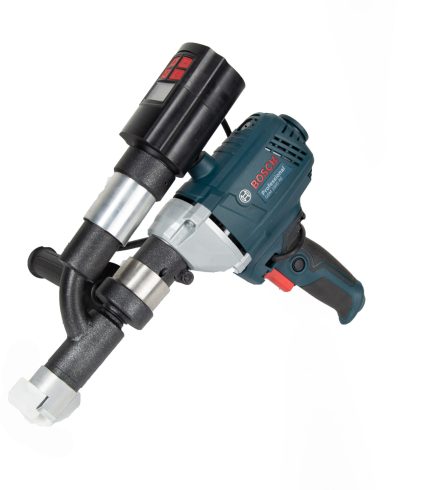
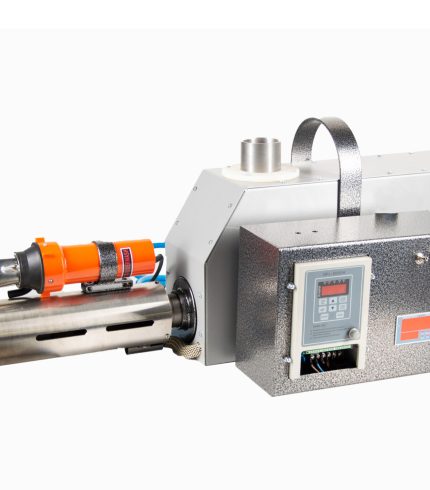
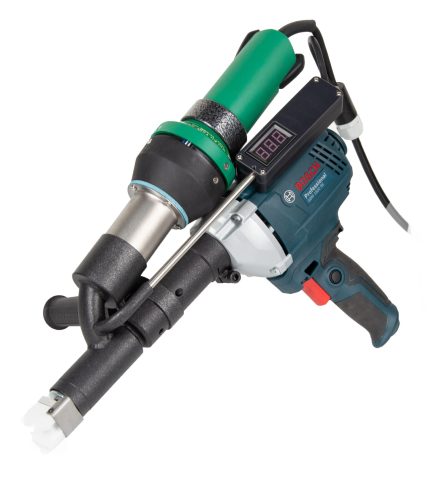
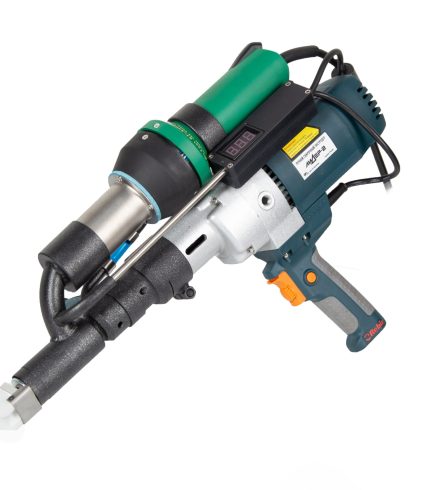
Экструзионная сварка — это профессиональный метод соединения полипропиленовых труб и листовых материалов. В отличие от сварки горячим воздухом или раструбной сварки, экструдер не только разогревает стык, но и подает в зону соединения мощную струю расплавленного полимера, что позволяет создавать прочные швы на толстостенных изделиях за один проход .
🔬 Почему выбирают экструзионную сварку?
Этот метод особенно эффективен в тех случаях, когда требуется соединить трубы большого диаметра, толстые листы или отремонтировать емкости, где обычные методы дают недостаточно прочный шов. Ключевое преимущество — высокая производительность и отличное качество соединения, что значительно сокращает время работы по сравнению с ручной сваркой прутком .
⚙️ Технология процесса: От подготовки до готового шва
Весь процесс можно разделить на несколько обязательных этапов.
-
Подготовка поверхностей: Это самый важный этап, от которого зависит прочность шва. Свариваемые кромки необходимо тщательно очистить от грязи, пыли и жира. На толстых трубах и листах с помощью скребка или фрезера снимают фаску, создавая V-образную канавку для лучшего проникновения расплава .
-
Настройка оборудования: После прогрева экструдера устанавливаются ключевые параметры: температура расплава полипропилена (обычно 210–240°C) и температура горячего воздуха для разогрева кромок (250–300°C) . Скорость подачи присадочного прутка регулируется в зависимости от толщины материала и требуемой производительности .
-
Выполнение сварки: Оператор плотно прижимает сварочный башмак к стыку и начинает движение. Расплавленный полимер заполняет подготовленную канавку и сплавляется с разогретыми кромками деталей. Движение должно быть равномерным, без рывков .
-
Остывание и контроль: Готовому шву необходимо дать остыть естественным путем. Искусственное охлаждение водой или воздухом категорически запрещено, так как это создает внутренние напряжения и снижает прочность соединения . После остывания шов осматривают на предмет пустот и непроваров.
❄️ Особенности сварки в холодное время года
Стандартная технология требует положительных температур. Однако исследования показывают, что экструзионная сварка позволяет проводить работы даже при отрицательных температурах. Для этого требуется тщательный предварительный подогрев свариваемых деталей и замедленное охлаждение готового соединения под слоем теплоизоляции, чтобы компенсировать быстрое остывание полимера на морозе .
📋 Что нужно знать перед началом работы
Для успешной работы важно помнить о главных правилах.
-
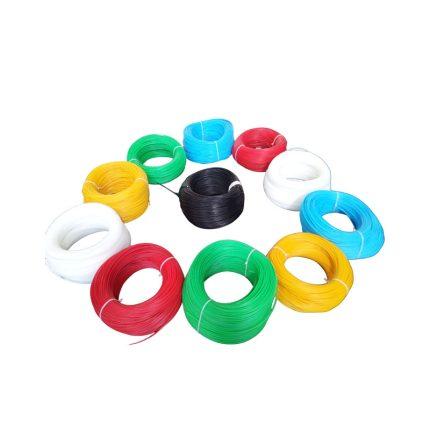
Совместимость материалов: Присадочный пруток должен быть изготовлен из того же полимера, что и свариваемые детали — в данном случае из полипропилена .
-
Чистота поверхностей: Жир, грязь и влага — главные враги качественного сварного шва.
-
Температурный режим: Для полипропилена критически важна высокая температура расплава — 210–240 °C . Если температура будет ниже, шов не получит нужной прочности.
-
Оборудование: Ручные экструдеры для сварки ПП и ПЭ являются универсальными. Многие модели позволяют сваривать оба материала. Они отличаются производительностью и мощностью, которая может доходить до 4000 Вт .
💎 Резюме
Сварка полипропиленовых труб ручным экструдером — это надежный и производительный метод, который дает прочные и герметичные соединения, особенно ценные при работе с толстостенными материалами и в условиях монтажа. Технология требует определенных навыков и строгого соблюдения правил подготовки и температурных режимов, но результат оправдывает затраченные усилия.