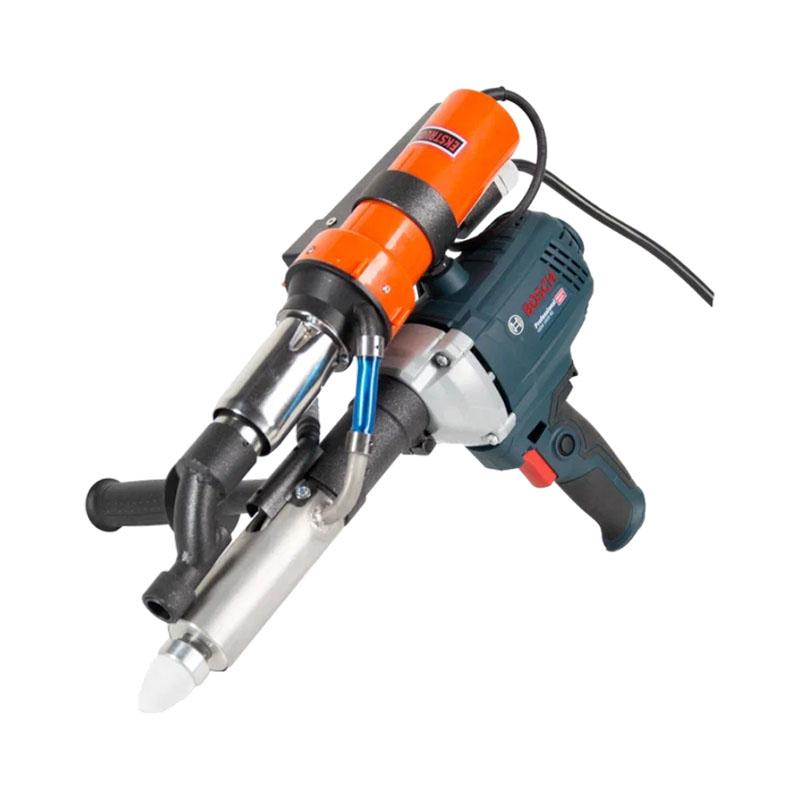
Сварка полипропиленовых листов ручным экструдером — это технология, которая позволяет создавать прочные, герметичные и долговечные соединения. В отличие от склеивания или механического крепления, экструзионная сварка даёт монолитный шов, который по прочности почти не уступает основному материалу, что делает её лучшим выбором для производства и ремонта емкостей, резервуаров и других ответственных конструкций.
Что такое экструзионная сварка полипропилена?
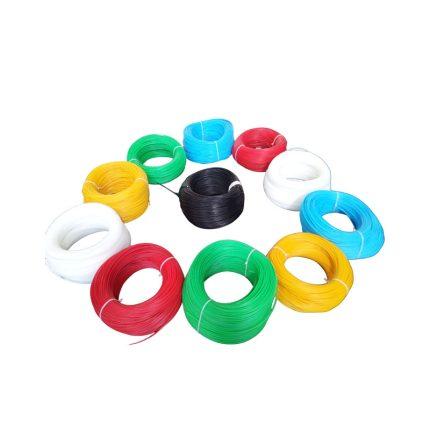
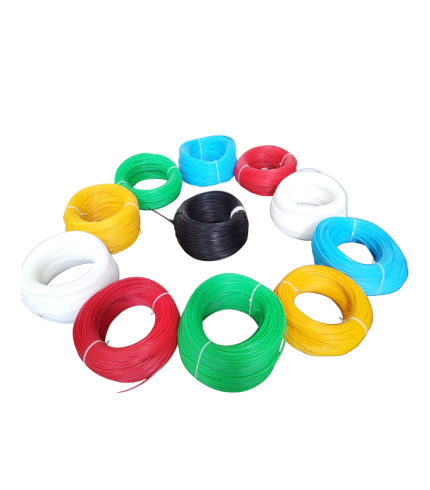
Это метод соединения термопластичных материалов, при котором специальный присадочный пруток (филлер) расплавляется внутри аппарата и выдавливается в подготовленный стык между листами .
Как это работает на практике:
-
Загрузка прутка — в экструдер заправляется сварочный пруток из того же материала, что и свариваемые листы.
-
Плавление — внутри аппарата пруток захватывается приводом (шнековым или вальцовым), попадает в нагревательную камеру и превращается в вязкий расплав .
-
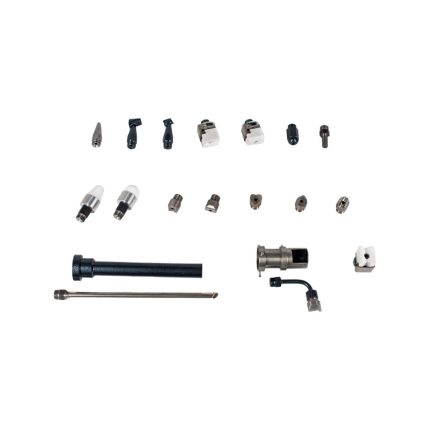
Подача — расплавленный полипропилен выдавливается через специальную насадку — сварочный башмак — прямо в зону соединения.
-
Прогрев кромок — одновременно через каналы башмака подается горячий воздух, который разогревает поверхности листов, подготавливая их к сплавлению с присадкой .
При правильном выполнении всех этапов образуется монолитное соединение, которое по прочности достигает 80–95% от прочности основного материала .
Преимущества метода
Экструзионная сварка — это выбор профессионалов, и вот почему:
-
Монолитная надежность — шов создается на молекулярном уровне, а не просто «приклеивается». Это гарантирует герметичность и долговечность .
-
Скорость работы — за один проход формируется массивный и прочный шов, что особенно важно при работе с толстыми листами .
-
Стойкость к нагрузкам — правильный шов выдерживает механические воздействия и вибрации .
-
Универсальность — метод подходит для листов толщиной от 2 до 20 мм (а в некоторых случаях и до 80 мм) и позволяет выполнять соединения любой конфигурации .
Сферы применения
Сварка листового полипропилена экструдером незаменима, если нужно создать или отремонтировать:
-
Емкости и резервуары — бочки для воды и химикатов, гальванические ванны, септики .
-
Вентиляционные системы — короба, воздуховоды, вытяжные шкафы.
-
Гидроизоляционные конструкции — бассейны, аквапарки, емкости для очистных сооружений.
-
Рекламные и мебельные конструкции — щиты, вывески, декоративные элементы .
Оборудование: что нужно знать
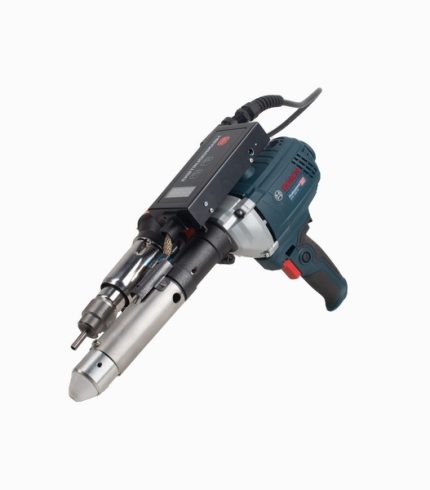
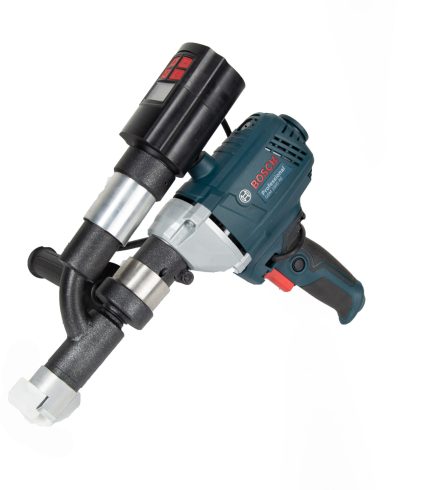
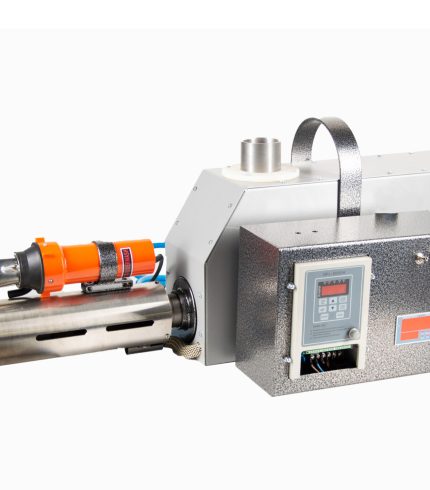
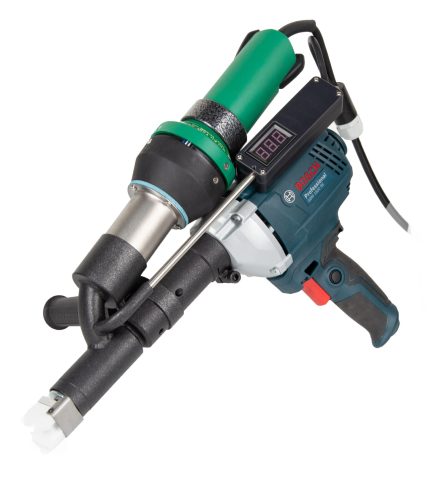
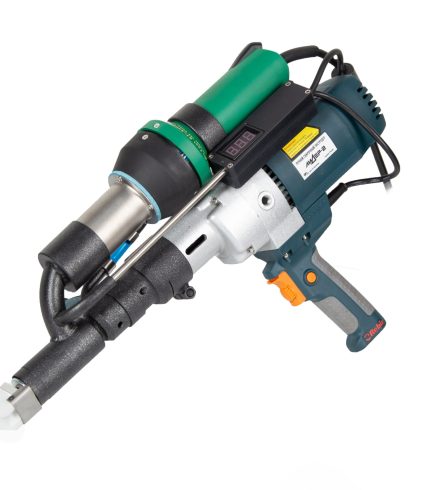
Для сварки полипропилена необходим ручной экструдер, способный обеспечить нужную температуру.
Температурные режимы для полипропилена (согласно стандарту DVS 2207-4) :
Важно: для полипропилена требуется более высокая температура, чем для полиэтилена. Экструдер должен иметь запас по температуре для работы с толстыми листами .
Пошаговая технология сварки
Шаг 1: Подготовка листов (70% успеха)
Качество шва напрямую зависит от того, насколько тщательно подготовлены поверхности:
-
Очистка — удалите грязь, пыль и жир. Используйте изопропиловый спирт, но не ацетон — он может разрушить пластик .
-
Зачистка — обработайте кромки мелкой наждачной бумагой, чтобы поверхность стала шероховатой. Это улучшит адгезию .
-
Снятие фаски (для листов толще 4 мм) — сформируйте V-образную канавку на месте будущего шва. Верхний глянцевый слой пластика на воздухе окисляется и становится более тугоплавким — его нужно удалить, чтобы обеспечить полноценное сплавление .
Шаг 2: Настройка оборудования
Выставьте на экструдере нужные температуры :
Обязательно используйте сварочный пруток строго из полипропилена, идентичного основному материалу .
Шаг 3: Процесс сварки
-
Предварительный прогрев кромок — прогрейте зону шва горячим воздухом, чтобы поверхности достигли вязко-текучего состояния .
-
Фиксация листов — закрепите детали, чтобы они не смещались при нагреве и сварке.
-
Ведение шва — держите экструдер под углом примерно 60–70 градусов к поверхности и ведите его вдоль стыка с постоянной скоростью около 300 мм/мин . Расплав должен полностью заполнять подготовленную канавку .
-
Многослойная сварка — для толстых листов можно выполнять сварку в несколько проходов, дожидаясь частичного остывания предыдущего слоя .
Шаг 4: Охлаждение — критически важный этап
Ни в коем случае не охлаждайте шов искусственно — не поливайте водой и не обдувайте вентилятором. Резкое охлаждение создает внутренние напряжения и может привести к растрескиванию .
Дайте шву остыть естественным путем при комнатной температуре. Время охлаждения зависит от толщины листа.
Типичные ошибки и их последствия
-
Недостаточный нагрев → присадка не сплавляется с основным материалом → слабое соединение.
-
Чрезмерный нагрев → термодеструкция полимера → хрупкость и пузыри в шве .
-
Принудительное охлаждение → внутренние напряжения и усадочные раковины .
-
Несовместимость материалов — пруток и лист должны быть из одного полимера → расслоение шва.
Заключение
Сварка полипропиленовых листов ручным экструдером — это технология, которая открывает широкие возможности для производства и ремонта. При соблюдении всех правил — от правильной подготовки кромок до естественного охлаждения — вы получите соединение, которое по надежности не уступает заводскому.
Инвестируя в качественный ручной экструдер и осваивая технологию, вы получаете возможность самостоятельно создавать и восстанавливать полипропиленовые конструкции любой сложности, экономя средства и получая результат, идеально подходящий под ваши задачи.