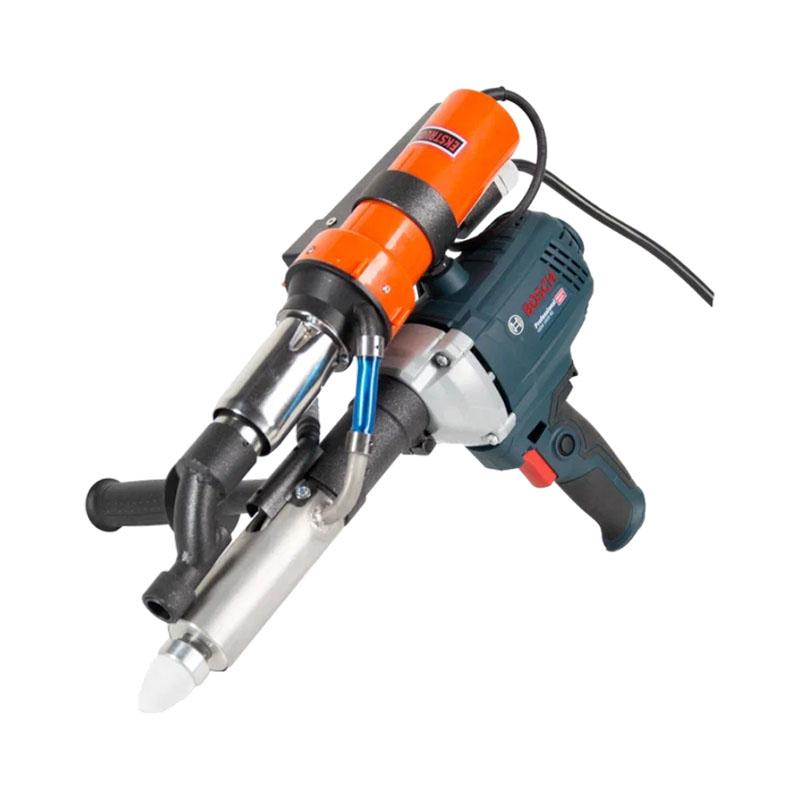
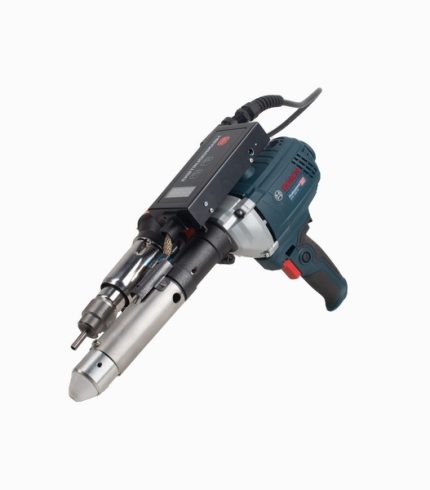
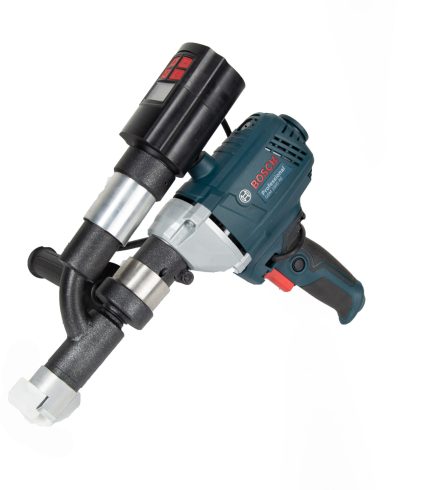
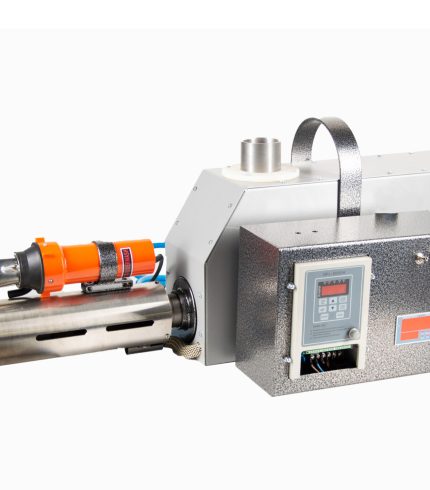
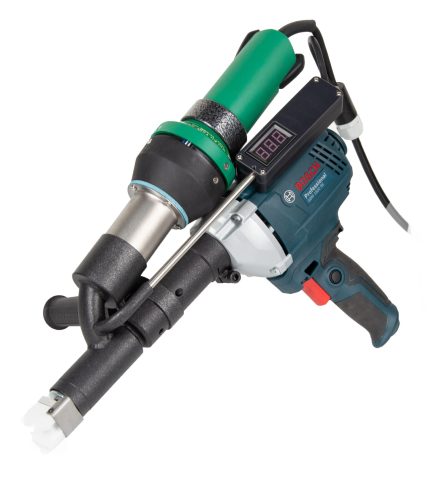
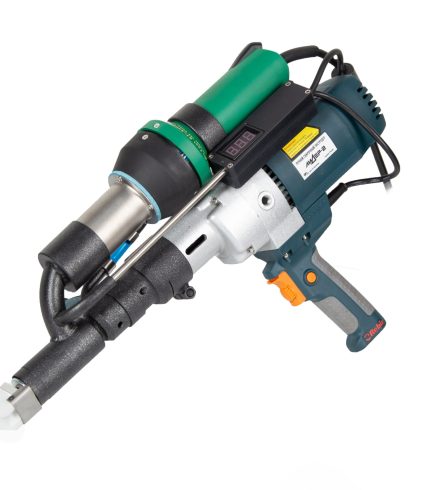
Сварка полипропилена экструдером применяется при изготовлении и ремонте пластиковых емкостей, технологических ванн, воздуховодов, коробов, защитных конструкций и других изделий из листового полипропилена. Ручной сварочный экструдер позволяет соединять пластиковые детали непосредственно на готовой конструкции, формируя непрерывный шов из совместимого полимерного материала.
Качество соединения зависит от подготовки листов, выбора сварочного прутка, температурного режима, производительности оборудования и скорости перемещения инструмента. Для крупных изделий особенно важна стабильность работы на протяжении всего сварного участка.
Перейти в каталог экструдеров для сварки полипропилена
Полипропилен для экструзионной сварки
Полипропилен широко используется для изготовления сварных пластиковых конструкций. Материал позволяет производить изделия различных размеров и конфигураций из отдельных листовых заготовок.
При экструзионной сварке необходимо учитывать конкретный тип используемого полипропилена. Основной материал и сварочный пруток должны быть совместимы.
Внешнего сходства недостаточно для определения пригодности материалов друг к другу. Перед работой необходимо проверить характеристики пластика и сварочного материала.
Применение сварки полипропилена
Экструзионное соединение листового полипропилена используется при производстве различных технических изделий.
С помощью сварочного экструдера изготавливают:
- пластиковые емкости;
- резервуары;
- технологические ванны;
- бассейны;
- воздуховоды;
- вентиляционные короба;
- защитные кожухи;
- контейнеры;
- нестандартные пластиковые конструкции.
Ручной инструмент особенно удобен при работе с крупными изделиями, которые невозможно установить на небольшое стационарное сварочное оборудование.
Сварочный экструдер для полипропилена
Ручной экструдер нагревает сварочный материал и подает расплав в область соединения. Одновременно рабочая зона основного пластика прогревается до состояния, необходимого для формирования сварного соединения.
Характеристики оборудования подбираются с учетом толщины полипропилена, диаметра сварочного прутка и необходимой производительности.
Для небольших ремонтных работ и постоянного производства требования к оборудованию различаются. При изготовлении крупных емкостей и длинных сварных швов особенно важна стабильная подача материала.
Удобство удержания и перемещения экструдера также имеет значение. При продолжительной сварке оператор должен сохранять устойчивое положение инструмента относительно шва.
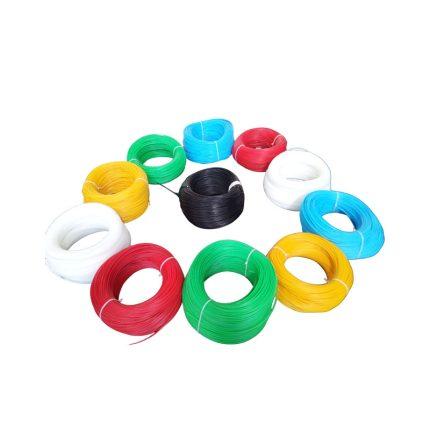
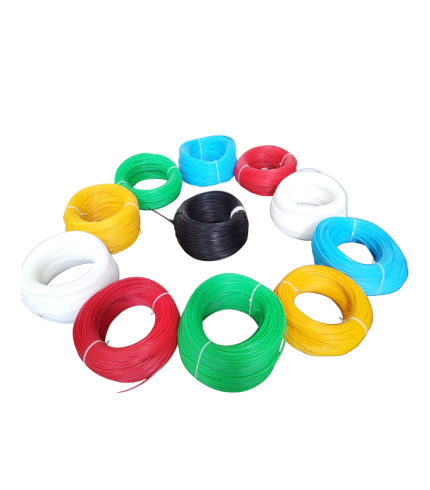
Сварочный пруток для полипропилена
Сварочный пруток является присадочным материалом, из которого формируется значительная часть сварного шва.
Для соединения полипропиленовых деталей используется совместимый полипропиленовый пруток. Диаметр выбирается с учетом возможностей конкретного экструдера и характера выполняемой работы.
Цвет прутка сам по себе не определяет его пригодность. Основным критерием является соответствие материала основному пластику.
Перед началом ответственной работы желательно проверить совместимость прутка с конкретным видом полипропилена на пробном образце.
Подготовка листового полипропилена
Поверхности перед сваркой необходимо очистить от пыли, грязи, влаги и других загрязнений.
При наличии поврежденного или загрязненного поверхностного слоя выполняется механическая обработка. После обработки пластиковую стружку удаляют из зоны соединения.
Листы устанавливают в проектное положение и фиксируют. При работе с крупными деталями фиксация особенно важна: смещение элементов во время сварки может изменить геометрию готовой конструкции.
Подготовку необходимо выполнять непосредственно перед сваркой, чтобы на обработанную поверхность снова не попали загрязнения.
Подготовка кромок
Форма соединения зависит от толщины полипропилена и конструкции будущего изделия.
Для тонких листов и массивных деталей применяются разные варианты подготовки. При увеличении толщины необходимо обеспечить достаточное пространство для размещения сварочного материала.
Кромки обрабатывают таким образом, чтобы экструдер мог равномерно подавать расплав в подготовленную область.
После механической обработки удаляют стружку и проверяют состояние поверхности. Неровности, загрязнения и случайные зазоры необходимо устранить до начала сварки.
Температурный режим
Температура оказывает непосредственное влияние на состояние полипропилена во время сварки.
При недостаточном нагреве сварочный пруток не получает требуемой степени пластификации, а соединение с основным материалом может оказаться недостаточным.
Чрезмерный нагрев также нежелателен. Перегрев способен привести к изменению поверхности полипропилена и деформации прилегающих участков.
Рабочие параметры подбирают с учетом конкретного полипропилена, сварочного материала и экструдера. Перед ответственным соединением желательно проверить выбранный режим на образце.
Прогрев зоны соединения
Для формирования полноценного шва необходимо обеспечить соответствующее состояние не только сварочного прутка, но и поверхности основного материала.
Экструдер нагревает область соединения, после чего расплавленный полипропилен поступает в подготовленную зону.
Если основной материал недостаточно прогрет, расплав может не обеспечить требуемого сцепления. При чрезмерном нагреве возникает риск повреждения поверхности.
Поэтому температура и скорость перемещения оборудования должны подбираться совместно.
Формирование сварного шва
После выхода экструдера на рабочий режим насадку устанавливают в начале подготовленного участка.
Оператор начинает подавать расплавленный полипропилен и одновременно перемещает инструмент вдоль линии соединения.
Шов должен формироваться непрерывно. Скорость движения поддерживают максимально равномерной, контролируя количество поступающего материала и состояние поверхности.
При правильном режиме сварочный валик получается стабильным по всей длине участка. Резкие изменения его формы могут указывать на нестабильную подачу, изменение скорости или нарушение температурного режима.
Скорость движения экструдера
Скорость перемещения напрямую связана с производительностью подачи расплава.
Слишком быстрое движение может привести к недостаточному количеству сварочного материала и ухудшению прогрева зоны соединения.
При чрезмерно медленном перемещении увеличивается тепловое воздействие на полипропилен.
Оптимальная скорость зависит от конкретного оборудования, материала, толщины листа и выбранного режима. На практике ее оценивают по стабильности формирования сварного шва.
Сварка толстого полипропилена
Толстые листы требуют более тщательной подготовки соединения.
При увеличении толщины возрастает объем материала, который необходимо прогреть и заполнить сварочным расплавом. Поэтому большое значение приобретают форма кромок и производительность экструдера.
Нельзя компенсировать недостаточный прогрев простым увеличением температуры до максимального значения. Необходимо подобрать комплексный режим, учитывающий толщину листа.
При длинных соединениях также важна стабильность работы оборудования на протяжении всего шва.
Сварка полипропиленовых емкостей
Листовой полипропилен используется для изготовления различных емкостей и резервуаров.
Отдельные листы собирают в единую конструкцию и соединяют сварными швами. Ручной экструдер позволяет выполнять как длинные наружные соединения, так и участки внутри изделия.
При производстве емкостей особое значение имеет герметичность. Поэтому качество каждого шва необходимо контролировать, а не ограничиваться оценкой внешнего вида готовой конструкции.
Перед серийным изготовлением желательно отработать режим сварки на аналогичном материале и проверить полученное соединение.
Сварка полипропиленовых ванн
Технологические ванны часто имеют сложную геометрию и большие размеры. Ручной экструдер позволяет выполнять соединения непосредственно после сборки отдельных элементов.
При сварке углов необходимо обеспечить надежную фиксацию листов. Насадка должна иметь свободный доступ к соединению.
Последовательность выполнения отдельных швов выбирают с учетом конструкции изделия. Это помогает контролировать геометрию и уменьшить вероятность деформации листов.
Сварка углов и внутренних соединений
При изготовлении пластиковых конструкций часто требуется соединять листы под углом.
Внутренние углы требуют особого внимания из-за ограниченного пространства для перемещения инструмента. Форма насадки должна соответствовать конкретному участку.
До начала работы необходимо убедиться, что оператор сможет провести экструдер по всей длине соединения без резких изменений положения.
Детали фиксируют таким образом, чтобы они сохраняли заданную геометрию во время сварки.
Дефекты сварного шва
При нарушении технологии на полипропилене могут появляться различные дефекты.
К наиболее распространенным относятся:
- пористость;
- пропуски;
- неравномерный сварочный валик;
- недостаточное сцепление;
- перегрев поверхности;
- деформация деталей.
Причиной может быть загрязненная поверхность, неподходящий пруток, неправильная температура или нестабильная скорость перемещения.
При появлении дефекта необходимо проверить весь процесс, а не пытаться исправить проблему только изменением температуры.
Контроль качества соединения
После завершения сварки шву необходимо дать остыть. До охлаждения конструкцию не следует подвергать значительной механической нагрузке.
Затем выполняется визуальный контроль. Оценивается непрерывность шва, равномерность сварочного валика и отсутствие очевидных дефектов.
Для ответственных изделий применяются дополнительные способы контроля, соответствующие назначению конструкции.
При изготовлении герметичных емкостей отдельно проверяют отсутствие утечек после полного охлаждения соединений.
Ремонт полипропиленовых изделий
Ручной экструдер применяется не только при изготовлении новых конструкций. Оборудование позволяет выполнять ремонт совместимых изделий из полипропилена.
Перед ремонтом поврежденную область очищают и подготавливают. При необходимости удаляют деформированный участок материала.
После подготовки выполняется заполнение повреждения совместимым полипропиленовым сварочным материалом.
Особое значение имеет определение материала исходного изделия. Использование случайного прутка может привести к получению внешне аккуратного, но недостаточно надежного соединения.
Основные ошибки при сварке полипропилена
На качество соединения негативно влияет недостаточная подготовка поверхности.
Еще одна распространенная ошибка — использование сварочного прутка, не соответствующего основному материалу. Даже правильно установленный температурный режим не устраняет проблему несовместимости полимеров.
Нестабильная скорость перемещения также приводит к изменению структуры сварного шва.
Не следует чрезмерно увеличивать температуру при попытке ускорить процесс. Режим необходимо подбирать с учетом всех параметров сварки.
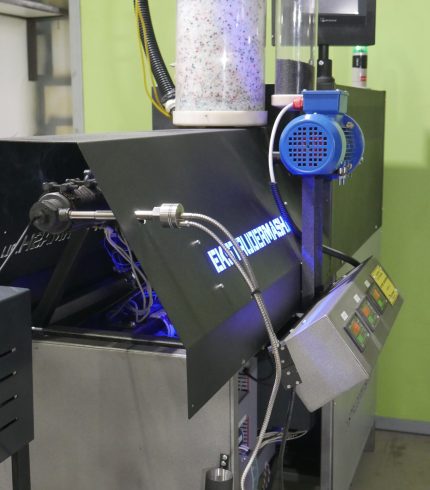
Выбор экструдера для полипропилена
Оборудование подбирается по совокупности параметров.
В первую очередь учитываются тип и толщина полипропилена. Затем определяются необходимая производительность, диаметр сварочного прутка и условия эксплуатации.
Для изготовления крупных конструкций важна возможность продолжительной работы. При сложной геометрии изделия значение приобретает выбор подходящих насадок и удобство перемещения инструмента.
Перед приобретением оборудования желательно определить основные виды работ, которые будут выполняться на производстве.
Безопасность при сварке полипропилена
Ручной экструдер работает с нагретым полимером и имеет горячие элементы. При проведении сварки необходимо использовать подходящие средства индивидуальной защиты и соблюдать требования безопасности.
Рабочее место должно обеспечивать свободное перемещение оператора. Горячая насадка не должна контактировать с посторонними предметами или находиться в зоне случайного прикосновения.
После завершения работы оборудование устанавливают в безопасное положение и дают ему остыть.
Итоги
Сварка полипропилена экструдером позволяет соединять листовые детали при изготовлении емкостей, ванн, резервуаров, воздуховодов и других пластиковых конструкций.
Для получения качественного соединения необходимо правильно подготовить поверхности и кромки, использовать совместимый сварочный пруток, подобрать температурный режим и поддерживать стабильную скорость перемещения экструдера.
Ручное оборудование особенно удобно при работе с крупногабаритными изделиями, поскольку позволяет выполнять сварку непосредственно на готовой конструкции.
Перед ответственными работами целесообразно провести пробное соединение и проверить выбранный режим на материале того же типа. Это позволяет заранее скорректировать параметры и снизить вероятность появления дефектов при изготовлении готового изделия.