Сварка ПНД пластика применяется при изготовлении и ремонте емкостей, резервуаров, труб, технологических конструкций, защитных элементов и других изделий из полиэтилена низкого давления. ПНД хорошо подходит для производства крупных пластиковых конструкций, а соединение отдельных деталей позволяет получать изделия нужной формы и размеров.
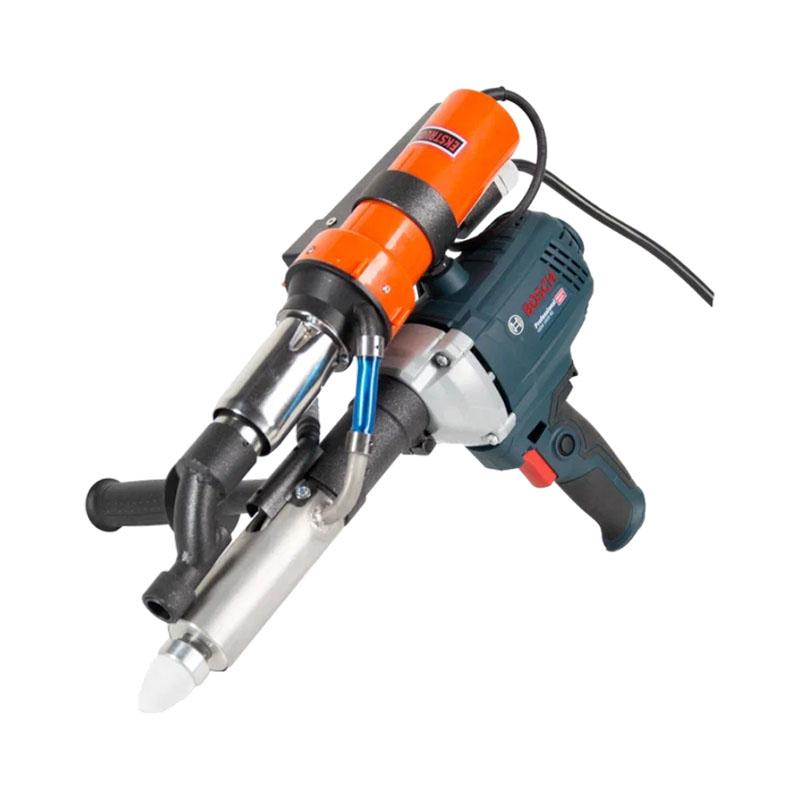
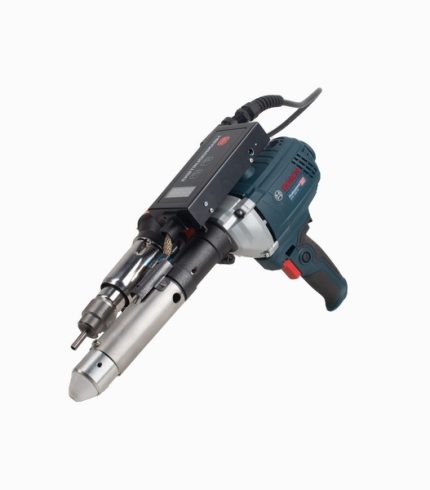
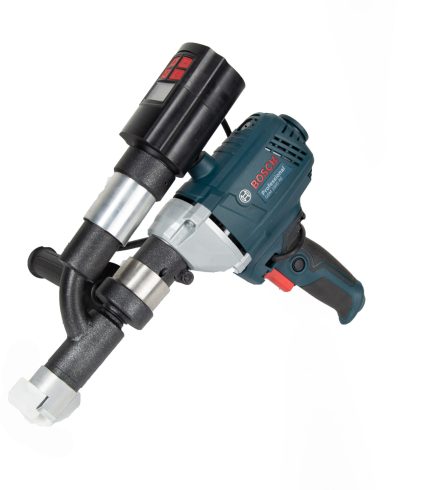
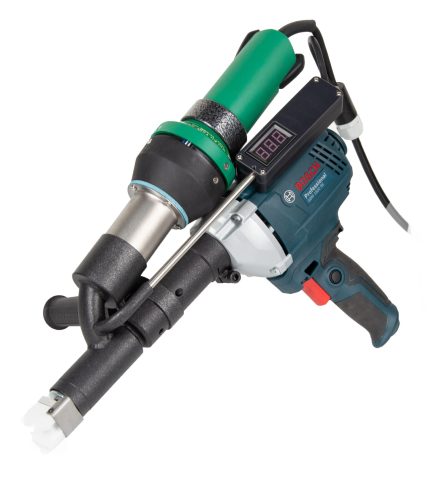
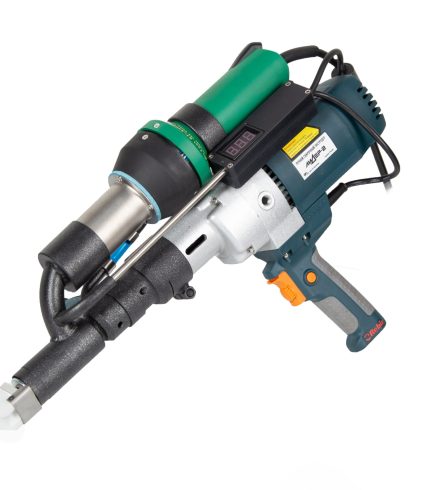
Для сварки листового ПНД и других крупногабаритных деталей используется в том числе экструзионная технология. Ручной сварочный экструдер подает расплавленный полиэтилен в подготовленную зону соединения, где после охлаждения формируется сварной шов.
Качество результата зависит от совместимости материалов, подготовки поверхности, правильного выбора сварочного прутка, температуры и скорости выполнения работы.
Что такое ПНД
ПНД — полиэтилен низкого давления, который используется для изготовления различных технических и промышленных изделий. Материал обладает хорошей химической стойкостью и применяется там, где конструкции контактируют с влагой, растворами и другими веществами.
ПНД выпускается в виде листов, труб, различных заготовок и готовых изделий. Благодаря возможности сваривания из отдельных элементов можно изготавливать конструкции сложной формы.
При этом для получения качественного соединения необходимо учитывать особенности конкретного материала и использовать сварочный материал, совместимый с основой.
Где применяется сварка ПНД
ПНД используют для изготовления различных конструкций, размеры и форма которых могут существенно отличаться.
Экструзионная сварка востребована при производстве:
- пластиковых емкостей;
- резервуаров;
- технологических ванн;
- различных контейнеров;
- защитных конструкций;
- воздуховодов и технических коробов;
- отдельных элементов промышленного оборудования.
Ручной экструдер особенно удобен при работе с крупными изделиями. Оператор может перемещать оборудование непосредственно по конструкции, выполняя сварку длинных швов, углов и соединений сложной формы.
Как сваривают ПНД
При экструзионной сварке сначала подготавливаются соединяемые поверхности. Они очищаются от загрязнений и при необходимости подвергаются механической обработке.
Затем подбирается сварочный пруток из совместимого материала. Экструдер нагревается до рабочего режима, после чего начинается подача прутка.
В зоне соединения одновременно обеспечивается необходимый нагрев основы и подача расплавленного полиэтилена. Оператор плавно перемещает инструмент вдоль подготовленного участка, формируя сварной шов.
После окончания работы соединение должно остыть без лишнего механического воздействия.
Подготовка ПНД к сварке
Перед началом работ необходимо тщательно подготовить поверхность. Даже небольшое количество грязи, пыли или других посторонних частиц может попасть в сварной шов и ухудшить его качество.
Особенно важно подготовить кромки листов. При необходимости они обрабатываются механическим способом, после чего удаляется образовавшаяся стружка.
Соединяемые детали должны быть правильно установлены и зафиксированы. При работе с большими листами это особенно важно, поскольку их смещение во время сварки может привести к нарушению геометрии всей конструкции.
Если поверхность ПНД влажная, перед началом работы ее необходимо высушить.
Как выбрать сварочный пруток для ПНД
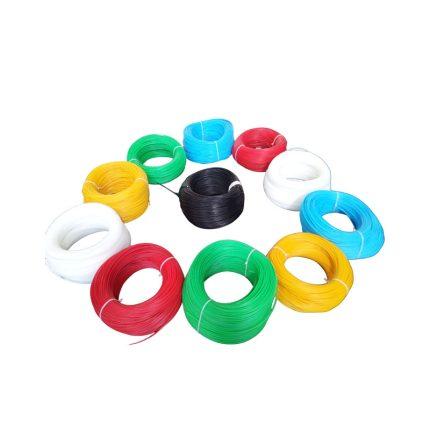
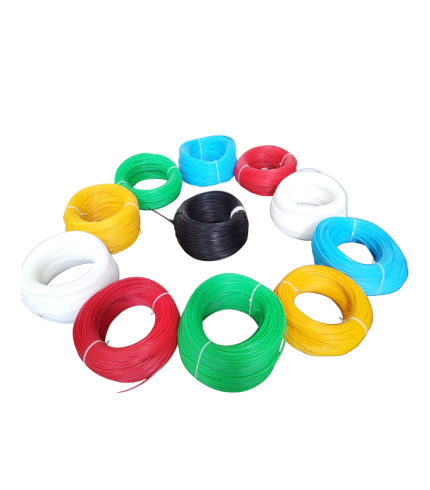
Сварочный пруток должен соответствовать материалу соединяемых деталей. Для сварки ПНД необходимо использовать подходящий полиэтиленовый сварочный материал.
Нельзя выбирать пруток только по внешнему виду. Цвет материала не является достаточным основанием для определения его совместимости с конкретным изделием.
Также необходимо учитывать диаметр прутка и возможности используемого экструдера. Оборудование должно обеспечивать стабильную подачу выбранного сварочного материала.
Если предстоит ремонт готового изделия, желательно определить тип пластика до начала работы. Это особенно важно, когда маркировка отсутствует и происхождение материала неизвестно.
Температура сварки ПНД
Температурный режим является одним из основных параметров при работе с полиэтиленом.
Если температура недостаточна, сварочный материал не приобретает необходимое состояние, а соединение с основной поверхностью получается слабым. При чрезмерном нагреве возникает риск перегрева полимера и изменения его свойств.
Поэтому нельзя устанавливать температуру произвольно или переносить режим, который использовался для другого вида пластика.
Рабочий режим определяется с учетом конкретного материала, сварочного прутка и характеристик экструдера. Перед выполнением ответственного соединения полезно провести пробную сварку на образце из того же ПНД.
Почему важно прогревать основу
При экструзионной сварке недостаточно просто расплавить сварочный пруток.
Поверхность основного материала в зоне соединения также должна находиться в подходящем тепловом состоянии. Если она недостаточно прогрета, расплавленный полиэтилен не сможет нормально соединиться с основой.
Особенно это важно при работе с толстыми листами. Их тепловые характеристики отличаются от тонких деталей, поэтому параметры сварки необходимо подбирать с учетом толщины материала.
При этом чрезмерный нагрев окружающей зоны также нежелателен.
Подготовка кромок листового ПНД
При соединении листов необходимо заранее определить конструкцию будущего шва.
Для тонкого материала требования к подготовке могут отличаться от работы с толстыми листами. В зависимости от толщины и конструкции соединения выполняется соответствующая обработка кромок.
Подготовленная поверхность должна обеспечивать нормальный доступ сварочного материала и позволять сформировать равномерный шов.
Если кромки имеют сколы, загрязнения или выраженные неровности, сначала необходимо устранить эти проблемы и только после этого начинать сварку.
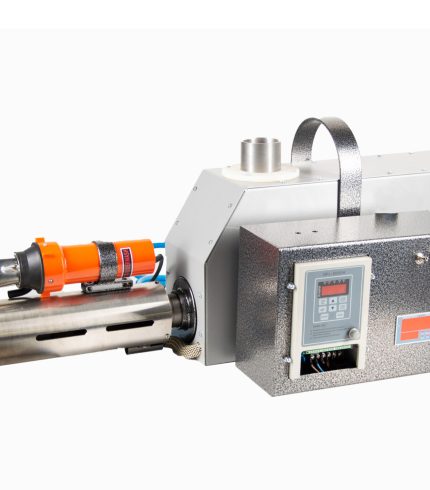
Экструдер для сварки ПНД
Ручной сварочный экструдер позволяет выполнять соединения непосредственно на готовом изделии. Это особенно удобно при изготовлении крупных конструкций из листового ПНД.
При выборе оборудования необходимо учитывать:
- материал, который предстоит сваривать;
- толщину ПНД;
- диаметр сварочного прутка;
- требуемую производительность;
- характер будущих работ;
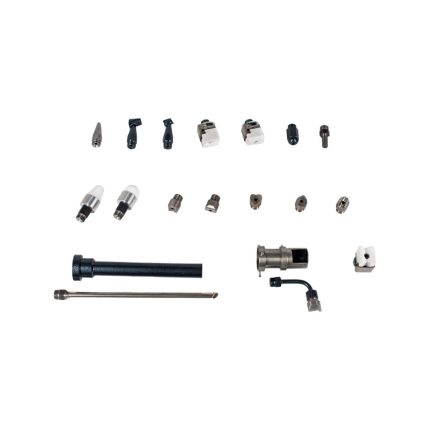
- необходимость использования различных насадок.
Для периодического ремонта и постоянного промышленного производства могут потребоваться разные характеристики оборудования.
Если предстоит выполнять большое количество длинных швов, необходимо обратить внимание на производительность подачи сварочного материала. Для небольших ремонтных операций этот показатель может иметь меньшее значение.
Скорость сварки ПНД
Скорость перемещения экструдера влияет на количество тепла, поступающего в зону соединения, и на количество сварочного материала, которое приходится на определенный участок шва.
При слишком быстром движении расплав может не успеть нормально соединиться с основой. Если оператор движется слишком медленно, увеличивается тепловая нагрузка на пластик.
Поэтому скорость необходимо согласовывать с температурой и производительностью экструдера.
Во время работы важно сохранять равномерное движение. Постоянные ускорения и остановки могут привести к неодинаковой толщине и структуре сварного шва.
Сварка листового ПНД
Листовой ПНД используется для изготовления емкостей, резервуаров, ванн, коробов и других изделий.
При сборке конструкции отдельные листы устанавливаются в необходимое положение и фиксируются. После подготовки соединения выполняется экструзионная сварка.
Длинные швы рекомендуется выполнять максимально равномерно, контролируя положение насадки и подачу материала.
Если конструкция имеет большое количество соединений, технологию желательно сначала отработать на образце. Это позволяет определить подходящий режим и избежать повторения ошибок на готовом изделии.
Сварка ПНД емкостей
Одно из важных направлений применения материала — изготовление пластиковых емкостей.
Из листового ПНД можно собирать резервуары и другие изделия различного размера. Отдельные стенки соединяются сварными швами, после чего формируется единая конструкция.
Для емкостей особенно важна герметичность соединений. Поэтому качество каждого шва необходимо контролировать на всех этапах производства.
Ручной экструдер позволяет работать как с наружными, так и с внутренними участками конструкции, если геометрия изделия обеспечивает необходимый доступ к месту сварки.
Сварка ПНД труб и деталей
Полиэтиленовые трубы могут соединяться различными способами, поэтому технологию необходимо выбирать в зависимости от типа изделия и конструкции соединения.
Экструзионная сварка применяется для отдельных пластиковых конструкций, элементов и деталей, где необходимо сформировать сварной шов с помощью подаваемого расплава.
При этом не следует автоматически переносить технологию ручной экструзионной сварки на все виды соединений ПНД-труб. Для трубопроводов могут использоваться другие методы сварки и специализированное оборудование.
Сварка толстого ПНД
Толщина материала оказывает непосредственное влияние на процесс.
При работе с толстым листом необходимо обеспечить достаточную подготовку кромок и подобрать оборудование, способное обеспечить требуемую производительность. Объем сварочного материала также увеличивается.
Нельзя решать проблему недостаточного прогрева простым повышением температуры до максимального значения. Важно подобрать весь режим в комплексе.
При выполнении длинного шва на толстом ПНД особое значение приобретает стабильность подачи материала и движения экструдера.
Как избежать дефектов сварного шва
Дефекты могут возникать на разных этапах работы.
Поры и пустоты могут быть связаны с загрязнением или влагой. Недостаточное сцепление расплава с основой возникает при неправильной подготовке поверхности или недостаточном нагреве.
Неравномерный сварной валик может появиться из-за нестабильной скорости движения или подачи материала.
Перегрев способен привести к деформации и другим изменениям пластика.
Поэтому при появлении дефекта необходимо оценивать не один параметр, а весь процесс: состояние поверхности, совместимость прутка, температуру, скорость и характеристики экструдера.
Проверка сварного соединения
После окончания сварки соединение должно остыть. Не следует сразу подвергать горячий шов нагрузке или пытаться изменить положение деталей.
После охлаждения выполняется визуальная проверка. Оценивается равномерность шва, наличие видимых пор, пропусков, трещин и других дефектов.
Для ответственных конструкций может потребоваться дополнительный контроль. Его способ определяется назначением изделия и требованиями к нему.
Если речь идет о герметичной емкости, например, необходимо проверить не только внешний вид соединения, но и способность конструкции сохранять герметичность.
Ремонт изделий из ПНД
Ручной экструдер применяется не только при производстве новых изделий. С его помощью можно выполнять ремонт пластиковых конструкций из совместимого материала.
Перед ремонтом поврежденный участок очищается и подготавливается. При необходимости удаляются деформированные или загрязненные части.
После подготовки выполняется сварка с использованием подходящего полиэтиленового материала.
Для ремонта важно определить именно тот тип пластика, из которого изготовлено изделие. Если использовать несовместимый пруток, даже аккуратный внешний шов не гарантирует требуемой прочности соединения.
Основные ошибки при сварке ПНД
Одна из наиболее распространенных ошибок — начало работы без определения материала. Похожий внешний вид не означает одинаковые свойства пластика.
Другой проблемой становится использование неподходящего сварочного прутка. Даже правильно выбранная температура не компенсирует несовместимость материалов.
Также качество ухудшается при загрязненных или влажных поверхностях, неправильной подготовке кромок и нестабильном перемещении экструдера.
Не стоит пытаться получить прочный шов исключительно за счет увеличения температуры. Режим необходимо подбирать комплексно.
Как выбрать оборудование для сварки ПНД
Перед покупкой экструдера необходимо определить, какие изделия предстоит сваривать.
Для небольших ремонтных операций и периодических работ требования к производительности будут одними. Для изготовления крупных емкостей и других конструкций в производственных условиях потребуется оборудование, рассчитанное на длительную эксплуатацию и необходимый объем подачи материала.
Также необходимо учитывать толщину ПНД и диаметр используемого сварочного прутка.
Если конструкция имеет сложную геометрию, значение приобретает возможность использовать подходящие сварочные насадки и удобство работы с инструментом в ограниченном пространстве.
Безопасность при сварке ПНД
Ручной экструдер работает с нагретым полимером и имеет горячие рабочие элементы. Поэтому при выполнении сварки необходимо соблюдать требования безопасности и использовать подходящие средства защиты.
Рабочая зона должна быть организована так, чтобы исключить случайный контакт с горячими частями оборудования. Помещение должно иметь подходящие условия для проведения сварочных работ.
После окончания процесса экструдер необходимо разместить таким образом, чтобы горячая насадка не представляла опасности для оператора и других людей.
Сварка ПНД пластика позволяет изготавливать и ремонтировать различные конструкции из полиэтилена низкого давления. Ручной экструдер особенно удобен при работе с крупными изделиями, поскольку его можно перемещать непосредственно вдоль зоны соединения.
Для получения качественного шва необходимо определить тип ПНД, подобрать совместимый сварочный пруток, правильно подготовить поверхности и кромки, установить подходящий температурный режим и обеспечить стабильное движение экструдера.
При изготовлении ответственных конструкций рекомендуется сначала проверить выбранную технологию на образце. Это позволяет подобрать рабочие параметры до начала сварки готового изделия.
Правильно выбранное оборудование и соблюдение технологии позволяют использовать ПНД для изготовления емкостей, резервуаров, технологических конструкций и других изделий, в которых требуется надежное сварное соединение.