Сварка пластиковых листов применяется при изготовлении емкостей, резервуаров, технологических ванн, воздуховодов, защитных кожухов и других конструкций из термопластов. В отличие от механического крепления, сварное соединение позволяет получить цельную конструкцию без большого количества крепежных элементов.
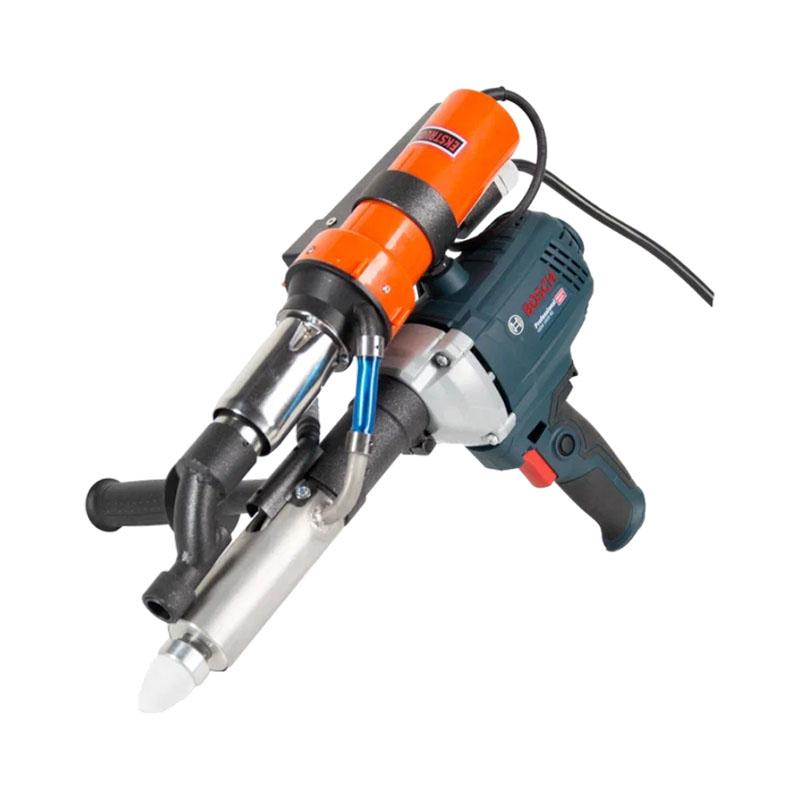
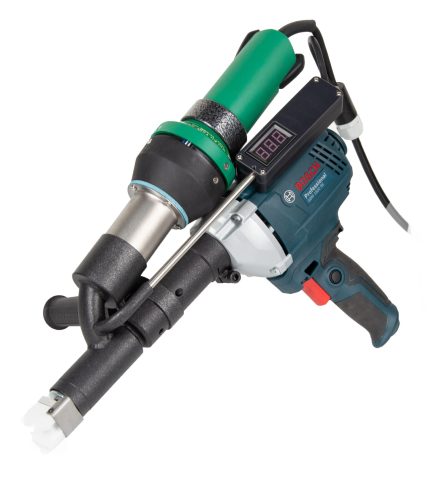
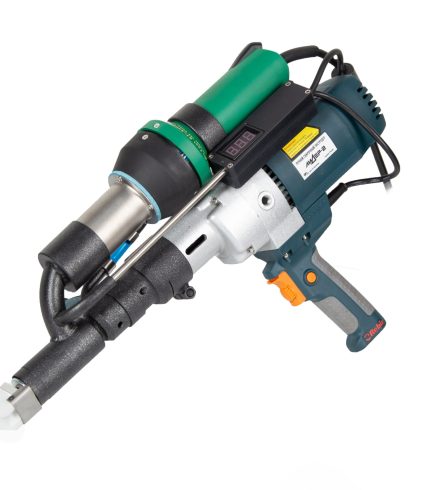
Для соединения листового пластика используются разные технологии. При изготовлении крупногабаритных изделий широко применяется экструзионная сварка с использованием ручного сварочного экструдера. Оборудование нагревает и подает совместимый полимерный материал в зону соединения, где формируется сварной шов.
Качество готовой конструкции зависит от материала листов, подготовки кромок, правильного выбора сварочного прутка, температуры и техники выполнения работ.
Какие пластиковые листы можно сваривать
Для изготовления сварных конструкций используются различные термопластичные материалы. На практике часто встречаются полипропилен, полиэтилен и ПНД.
Каждый полимер имеет свои особенности нагрева и сварки. Поэтому перед началом работы необходимо определить материал листа и использовать сварочный пруток из совместимого полимера.
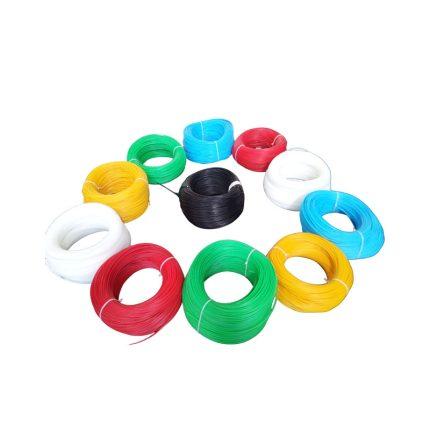
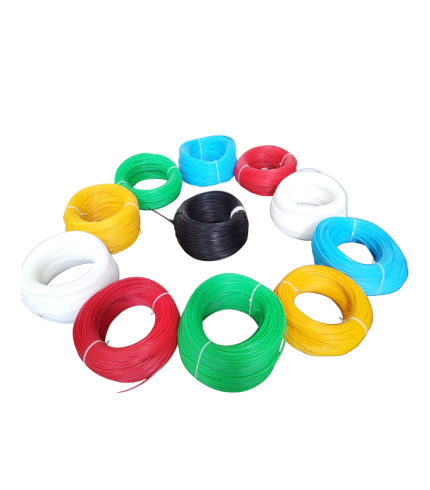
Нельзя выбирать сварочный материал только по цвету. Листы и прутки разных производителей могут иметь похожий внешний вид, но отличаться по составу и температурным характеристикам.
Если материал неизвестен, сначала необходимо определить его тип. Это особенно важно при ремонте уже эксплуатируемых пластиковых изделий.
Где применяется сварка пластиковых листов
Листовые термопласты позволяют создавать изделия практически любой конфигурации. Отдельные элементы соединяются между собой с помощью сварки, после чего получается готовая конструкция.
Технология используется при изготовлении:
- пластиковых емкостей и резервуаров;
- технологических ванн;
- бассейнов;
- воздуховодов;
- защитных кожухов;
- различных коробов и контейнеров;
- оборудования и конструкций из листового полипропилена и полиэтилена.
Особенно востребована сварка при изготовлении изделий нестандартной формы или больших размеров. Отдельные листы удобно доставлять к месту производства, раскраивать и затем соединять непосредственно в готовую конструкцию.
Оборудование для сварки пластиковых листов
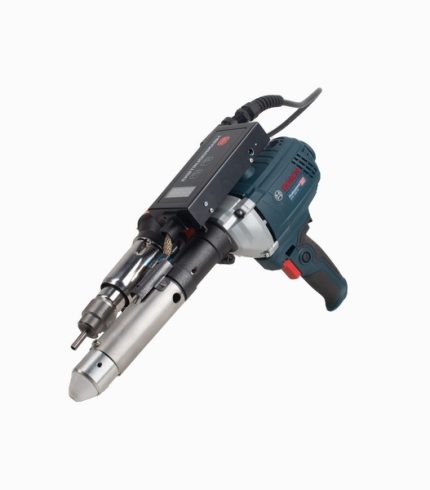
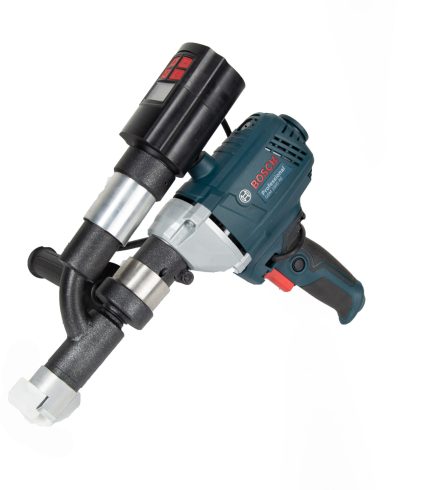
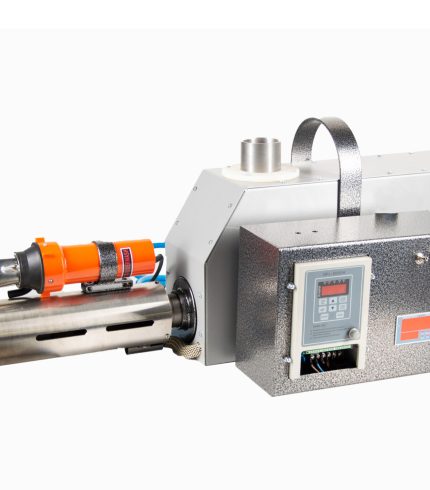
Для экструзионной сварки листового пластика применяется ручной сварочный экструдер. Он позволяет выполнять соединение непосредственно на изделии и перемещать инструмент вдоль линии шва.
При выборе оборудования учитывают несколько параметров: тип свариваемого материала, толщину листа, диаметр используемого прутка и необходимую производительность.
Для небольших ремонтных работ и постоянного производства требования к экструдеру могут существенно отличаться. Если предстоит регулярно выполнять длинные швы на толстом пластике, особое значение имеет производительность подачи сварочного материала.
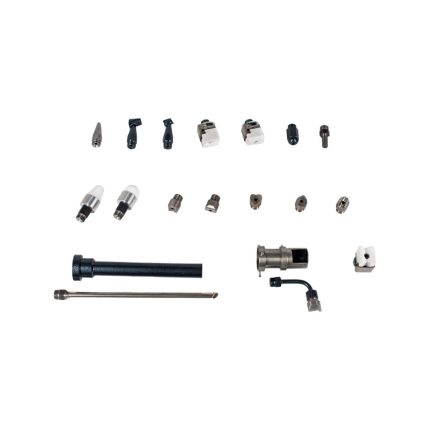
При сложной конфигурации изделия также важно учитывать возможность использования различных сварочных насадок.
Подготовка пластиковых листов
Качество соединения во многом определяется подготовкой деталей. Перед сваркой поверхности необходимо очистить от пыли, грязи и других загрязнений.
Если на кромках присутствует поврежденный или загрязненный слой материала, выполняется механическая обработка. После нее необходимо удалить образовавшуюся стружку.
Листы должны быть правильно расположены относительно друг друга. При необходимости детали фиксируют, чтобы во время сварки они не смещались.
Для крупной конструкции желательно заранее проверить, насколько удобно будет перемещать экструдер вдоль всего соединения. Если оператору приходится постоянно менять положение инструмента или обходить препятствия, качество длинного шва может снизиться.
Подготовка кромок
Перед тем как выполнять сварку пластиковых листов, необходимо подготовить кромки в соответствии с выбранным типом соединения.
Для тонких листов требования к обработке могут быть одними, а для толстого материала — другими. При увеличении толщины возрастает объем полимера, который необходимо разместить в зоне сварки.
Правильная подготовка кромок позволяет обеспечить достаточный контакт между соединяемыми деталями и сварочным материалом.
Кромки должны быть чистыми и иметь геометрию, соответствующую выбранной технологии. Неровности, загрязнения и случайные зазоры усложняют формирование равномерного шва.
Выбор сварочного прутка
Сварочный пруток должен быть совместим с основным материалом.
Для полипропиленовых листов используется соответствующий полипропиленовый пруток. При работе с полиэтиленом и ПНД выбирается сварочный материал из подходящего вида полиэтилена.
Диаметр прутка зависит от конструкции экструдера и особенностей выполняемой работы. Перед использованием необходимо проверить, рассчитано ли оборудование на выбранный материал и размер прутка.
Использование неподходящего сварочного материала может стать причиной неоднородности соединения даже при правильной температуре.
Экструзионная сварка пластиковых листов
При экструзионном способе сварки ручной экструдер одновременно участвует в нагреве зоны соединения и подает расплавленный полимер.
После подготовки деталей оборудование выводится на рабочую температуру. Затем оператор начинает вести насадку вдоль соединения, постепенно формируя сварной шов.
Расплавленный материал должен равномерно распределяться по подготовленной зоне. Скорость перемещения экструдера подбирается с учетом температуры, производительности подачи и толщины листа.
Главная задача оператора — поддерживать стабильность процесса. Резкие изменения скорости или положения инструмента могут привести к неравномерному шву.
Сварка листового полипропилена
Полипропилен часто используется для изготовления различных технических конструкций. Из него производят емкости, ванны, воздуховоды, короба и другие изделия.
При сварке листового полипропилена необходимо использовать соответствующий пруток и режим нагрева.
Особое внимание уделяется подготовке соединения. Если листы имеют значительную толщину, кромки подготавливаются таким образом, чтобы сварочный материал мог заполнить необходимую область.
При изготовлении крупной конструкции рекомендуется сначала выполнить пробный шов на обрезке того же листа. Это позволяет проверить выбранный режим до начала основных работ.
Сварка полиэтиленовых листов
Полиэтилен также используется для производства сварных конструкций. В зависимости от конкретного типа материала применяются соответствующие режимы и сварочные прутки.
При работе с полиэтиленом нельзя автоматически использовать настройки, предназначенные для полипропилена. Температурные характеристики материалов отличаются, поэтому режим необходимо выбирать в соответствии с конкретным полимером.
Особенно важно обеспечить чистоту соединяемых поверхностей. Пыль и загрязнения в зоне сварки могут ухудшить качество контакта между расплавом и основным материалом.
Сварка толстых пластиковых листов
Толщина листа непосредственно влияет на технологию соединения. При работе с массивным пластиком требуется обеспечить достаточный прогрев зоны сварки и необходимый объем сварочного материала.
Кромки толстых листов обычно требуют более тщательной подготовки. Форма соединения должна позволять сформировать шов необходимой толщины и обеспечить надежное соединение деталей.
При этом чрезмерное повышение температуры не является решением проблемы недостаточного прогрева. Необходимо учитывать теплопроводность материала, толщину листа и параметры самого экструдера.
Для длинных соединений толстого пластика также важна производительность оборудования.
Сварка пластиковых листов под углом
При изготовлении емкостей и других конструкций часто требуется соединять листы не в одной плоскости, а под определенным углом.
В этом случае особенно важно заранее зафиксировать детали. Если они смещаются во время сварки, геометрия готового изделия может измениться.
Форма сварочной насадки должна соответствовать доступу к соединению. При внутренних углах пространство для перемещения инструмента ограничено, поэтому удобство оборудования имеет большое значение.
Работа выполняется последовательно по всей длине соединения с контролем положения листов и формирования шва.
Сварка пластиковых листов встык
Стыковое соединение используется, когда необходимо соединить два листа по кромкам.
Перед началом работ детали устанавливают с требуемым взаимным положением и подготавливают место соединения. После этого формируется сварной шов с использованием совместимого полимерного материала.
При таком соединении особенно важна точность подготовки кромок. Если они имеют разные размеры или между ними образуется неправильный зазор, оператору сложнее получить равномерный шов.
Для крупных листов необходимо также исключить их смещение во время работы.
Сварка пластиковых листов внахлест
Соединение внахлест позволяет расположить один элемент относительно другого с перекрытием.
Такой вариант может применяться в зависимости от конструкции изделия и требований к соединению. Перед сваркой поверхности также очищаются и подготавливаются.
Количество материала, необходимое для формирования шва, зависит от размеров соединения. Экструдер подбирается с учетом требуемой производительности и диаметра сварочного прутка.
Как выбрать температуру
Температура является одним из основных параметров экструзионной сварки.
При недостаточном нагреве сварочный материал плохо пластифицируется, а соединение с основным пластиком оказывается недостаточным. При чрезмерном нагреве возможно изменение структуры материала, деформация или другие признаки перегрева.
Поэтому температуру выбирают с учетом вида полимера и характеристик конкретного экструдера.
Не следует ориентироваться только на цифру на регуляторе. Во время пробной сварки необходимо оценить состояние расплава и качество формируемого шва.
Скорость движения экструдера
Температура неразрывно связана со скоростью перемещения оборудования.
Если оператор движется слишком быстро, материал может не успеть нормально прогреться, а количество расплава на участке соединения окажется недостаточным.
При слишком медленном движении увеличивается тепловое воздействие на пластик. Это может привести к перегреву или деформации.
Поэтому скорость подбирается в процессе настройки оборудования. При этом важно сохранять ее максимально стабильной на протяжении конкретного участка шва.
Как выглядит качественный сварной шов
Равномерный внешний вид является одним из признаков правильного выполнения работы. Шов не должен иметь выраженных пропусков, крупных пор и участков с очевидным недостатком материала.
Также важно отсутствие чрезмерно перегретых участков и сильных изменений ширины сварного валика.
Однако визуального контроля может быть недостаточно для ответственных изделий. Метод дополнительной проверки определяется назначением конструкции и требованиями к ней.
Если пластиковая емкость должна быть герметичной, например, после сварки проверяют конструкцию соответствующим способом.
Основные ошибки при сварке листового пластика
Проблемы чаще всего возникают еще до начала сварочного процесса.
Недостаточная очистка поверхности приводит к попаданию загрязнений в соединение. Неподходящий пруток ухудшает совместимость материалов. Неправильно выбранная температура становится причиной недостаточного прогрева или перегрева.
Еще одна распространенная проблема — нестабильная скорость движения. Если оператор постоянно ускоряется и замедляется, количество поступающего материала и тепловое воздействие на пластик изменяются.
При изготовлении крупной конструкции нельзя забывать и о фиксации деталей. Даже качественно сформированный шов не устранит деформацию, возникшую из-за смещения листов во время сварки.
Как избежать деформации пластиковых листов
При нагреве термопластичные материалы могут изменять форму. Чем больше размеры листа, тем заметнее влияние температурных деформаций.
Поэтому крупные детали необходимо правильно фиксировать перед началом сварки. Конструкцию собирают таким образом, чтобы отдельные элементы сохраняли заданное положение.
Не стоит без необходимости перегревать пластик или задерживать экструдер на одном месте. Равномерное перемещение инструмента помогает контролировать тепловое воздействие.
При изготовлении крупной конструкции также имеет значение последовательность сварки отдельных участков. Ее выбирают с учетом геометрии изделия и возможности минимизировать возникающие деформации.
Сварка пластиковых листов при изготовлении емкостей
Одно из наиболее распространенных применений листовых термопластов — производство емкостей.
Отдельные листы соединяются между собой, после чего формируется корпус изделия. Ручной экструдер позволяет выполнять длинные швы, соединять стенки под углом и обрабатывать внутренние участки конструкции.
При изготовлении емкости особое внимание уделяется герметичности соединений. Поэтому важно соблюдать технологию на каждом участке, а не только добиваться аккуратного внешнего вида шва.
Перед производством большого количества одинаковых изделий целесообразно отработать технологию на образце и определить подходящие режимы работы.
Какое оборудование выбрать
Выбор экструдера зависит от будущих задач.
Если предстоит сваривать тонкие листы и выполнять небольшие ремонтные работы, требования к производительности будут одними. Для изготовления крупных емкостей, бассейнов и других изделий с длинными швами потребуется оборудование, рассчитанное на более продолжительную работу.
При выборе необходимо учитывать:
- материал листов;
- толщину пластика;
- диаметр сварочного прутка;
- требуемую производительность;
- форму и размеры будущих конструкций;
- возможность использования подходящих насадок.
Подбирать оборудование только по мощности неправильно. Важна совокупность параметров, соответствующая конкретному технологическому процессу.
Безопасность при работе с экструдером
Ручной сварочный экструдер работает при высокой температуре, поэтому во время сварки необходимо соблюдать требования безопасности.
Оператору требуются подходящие средства защиты, а рабочее место должно быть организовано таким образом, чтобы исключить случайный контакт с нагретыми частями оборудования.
Помещение должно иметь достаточную вентиляцию. При нагреве полимеров необходимо учитывать особенности конкретного материала и не допускать работы в неподходящих условиях.
После окончания сварки горячий инструмент нельзя оставлять там, где до него могут случайно дотронуться.
Что влияет на результат сварки
Качество соединения определяется не одним параметром, а сочетанием нескольких факторов.
Необходимо правильно определить материал, подобрать совместимый пруток, подготовить поверхности и кромки, выбрать режим нагрева и скорость перемещения. Кроме того, оборудование должно соответствовать толщине пластика и объему работ.
Если хотя бы один из этих элементов выбран неправильно, оператору становится значительно сложнее получить стабильный результат.
Поэтому сварка пластиковых листов должна начинаться еще до включения экструдера — с подготовки материала и выбора подходящей технологии.
Сварка листовых термопластов позволяет изготавливать крупные и сложные пластиковые конструкции без большого количества механического крепежа. Ручной сварочный экструдер особенно удобен для работы с изделиями, которые невозможно разместить на стационарном оборудовании.
Для получения качественного соединения необходимо определить вид пластика, подобрать совместимый сварочный пруток, подготовить поверхности и кромки, правильно установить температурный режим и поддерживать стабильную скорость перемещения инструмента.
При изготовлении ответственных конструкций желательно сначала выполнить пробный шов и проверить выбранные параметры. Такой подход позволяет заранее скорректировать технологию и избежать дефектов уже на готовом изделии.
Правильно подобранное оборудование делает экструзионную сварку удобной как для производства новых изделий из листового пластика, так и для ремонта существующих конструкций.