Сварка лодок из полипропилена ручным экструдером — это профессиональный и надежный метод создания и восстановления плавсредств, который обеспечивает высокую прочность и герметичность соединений .
Почему полипропилен — хороший выбор для лодок
Полипропилен (ПП) обладает свойствами, которые делают его отличным материалом для плавсредств :
-
Плавучесть: его плотность ниже плотности воды, что обеспечивает лодке естественную непотопляемость.
-
Долговечность: ударная вязкость полипропилена значительно выше, чем у стеклопластика, а срок службы с УФ-стабилизаторами достигает 30-40 лет.
-
Стойкость: материал устойчив к пресной и соленой воде, не подвержен коррозии и обрастанию.
-
Ремонтопригодность: повреждения можно легко и надежно устранить с помощью того же экструдера .
Преимущества метода
Использование ручного экструдера для сварки полипропиленовых лодок дает несколько ключевых преимуществ :
Технология сварки: пошаговое руководство
Качество сварки на 80% зависит от подготовки поверхности .
1. Подготовка поверхности
-
Очистка и обезжиривание: тщательно очистите поверхность от грязи, пыли, влаги и жира. Очистку рекомендуется делать непосредственно перед сваркой, не позднее чем за 20 минут .
-
Разделка кромок (снятие фаски): на месте соединения сформируйте V-образную или X-образную канавку. Это увеличивает площадь контакта и глубину провара, повышая прочность шва .
-
Фиксация: надежно зафиксируйте детали в нужном положении .
2. Настройка оборудования
-
Температура: для полипропилена температура сварки обычно составляет 260-280°C .
-
Тестовый шов: обязательно выполните пробный шов на обрезке того же материала, чтобы убедиться в правильности настроек .
3. Процесс сварки
-
Ведение инструмента: перемещайте экструдер равномерно вдоль шва с постоянной скоростью, заполняя разделанную канавку расплавленным материалом .
-
Техника: для судостроения часто применяют двухслойные швы: первый слой обеспечивает прочность, второй — герметичность .
-
Советы: для углов и сложных стыков используйте специальные насадки. Не торопитесь — скорость сварки должна соответствовать толщине полипропилена .
4. Охлаждение и контроль
-
Естественное охлаждение: дайте шву остыть до комнатной температуры естественным путем. Принудительное охлаждение приводит к внутренним напряжениям и снижению прочности .
-
Проверка герметичности: проверьте лодку на герметичность, наполнив воздухом или проведя водные тесты .
Как выбрать оборудование и материалы
Присадочный пруток
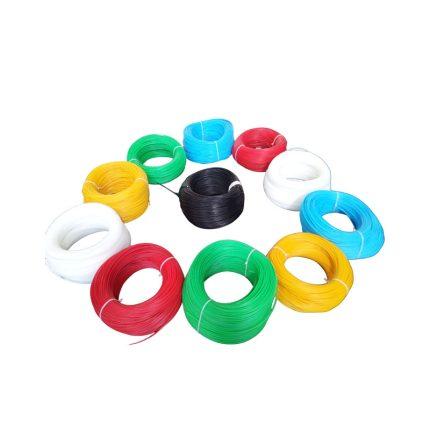
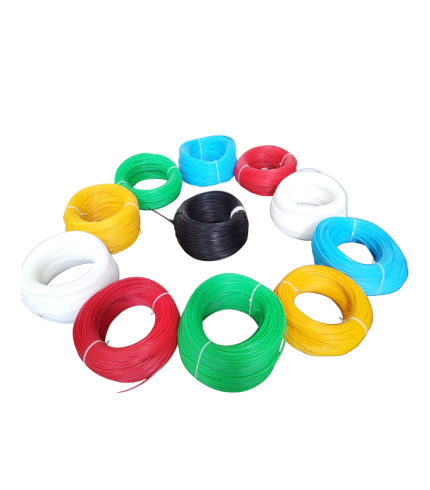
Материал прутка должен строго совпадать с материалом корпуса (полипропилен к полипропилену) . Диаметр прутка 4 мм является универсальным для большинства задач .
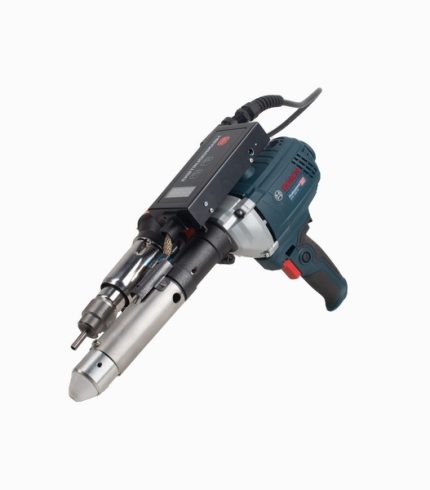
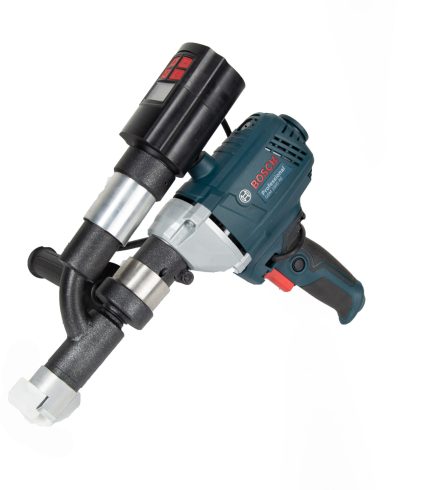
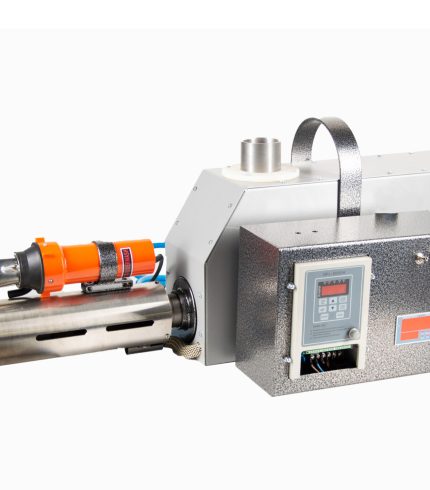
Ручной сварочный экструдер
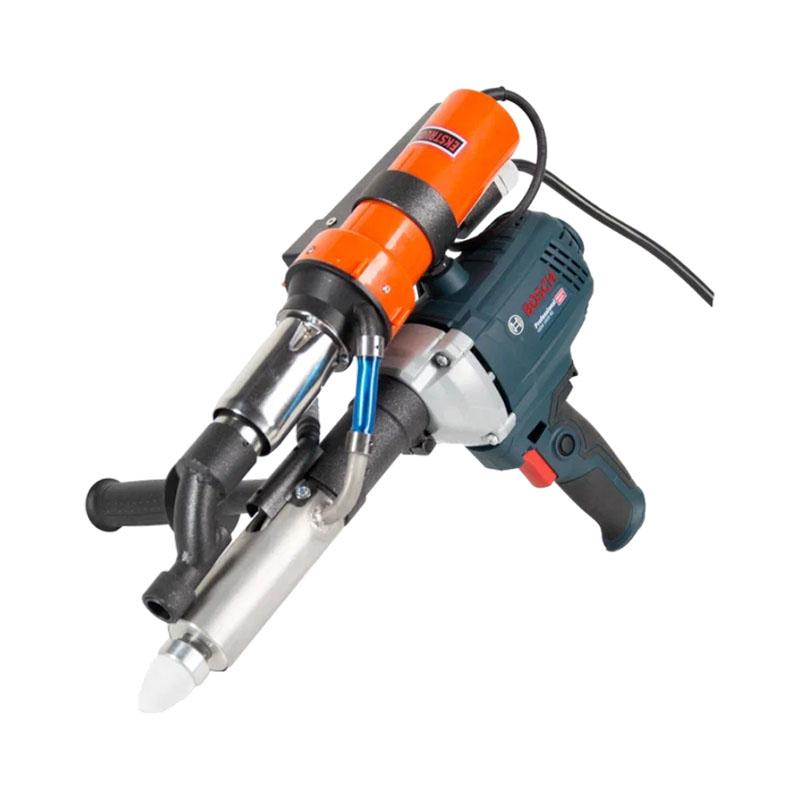
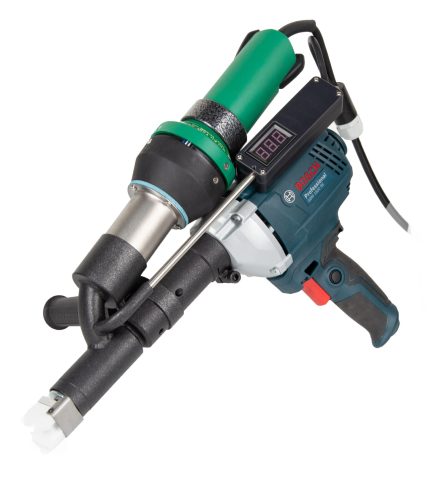
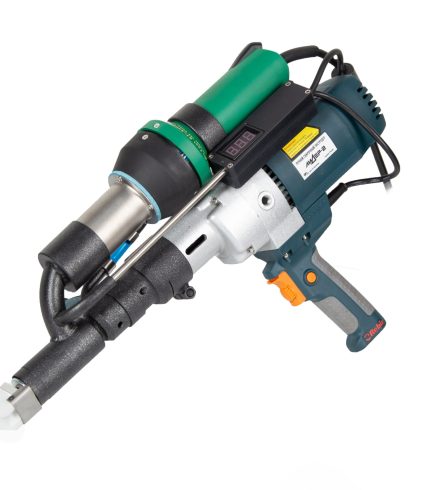
При выборе экструдера обратите внимание на модели, предназначенные для сварки полипропилена (ПП) и полиэтилена (ПЭ) :
-
Диапазон температур: для полипропилена оптимально 280–320°C .
-
Регулировка скорости подачи: для тонких материалов скорость должна быть выше, для толстых — ниже .
-
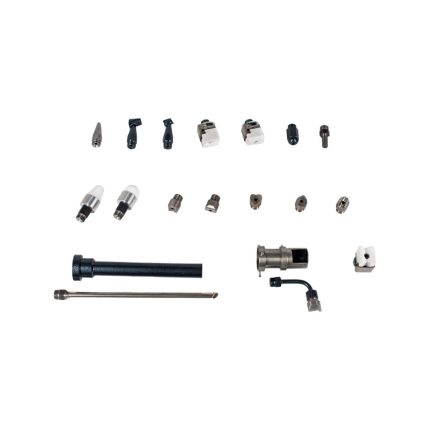
Набор насадок: для разных типов швов (угловые, прямые) .
-
Стабильность подачи: качественный экструдер обеспечивает ровный шов без пропусков .
Возможные повреждения, которые можно устранить
С помощью ручного экструдера можно качественно восстановить целостность корпуса :
Важные нюансы
-
Идентификация пластика: если вы попытаетесь приварить полипропиленовую заплатку к полиэтиленовому корпусу, они не «схватятся» химически. Используйте ту же марку пластика, что и корпус .
-
Давление: расплав подается под давлением, заполняя микроскопические поры материала — это единственный способ добиться полной герметичности для силовых узлов .
-
Безопасность: при плавлении пластик выделяет запах. Работайте в хорошо проветриваемом помещении или на улице .
Заключение
Сварка лодок из полипропилена ручным сварочным экструдером позволяет создавать прочные, долговечные и водонепроницаемые швы, сопоставимые по качеству с заводскими . Правильный выбор материала, настройка температуры и скорости экструдера, а также соблюдение технологии сварки гарантируют высокое качество результата . Этот метод широко используется как для постройки новых судов, так и для ремонта поврежденных корпусов, обеспечивая экономию средств и надежность плавсредства .