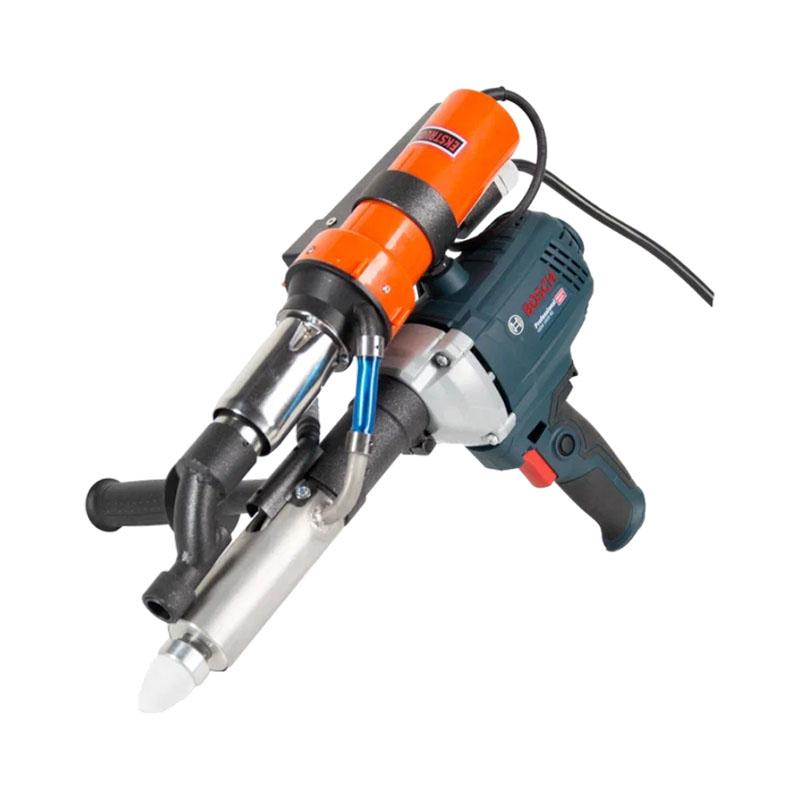
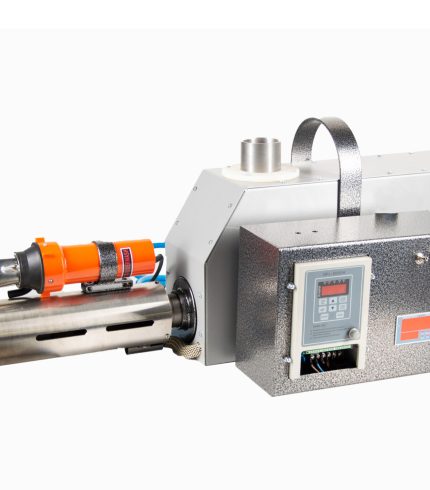
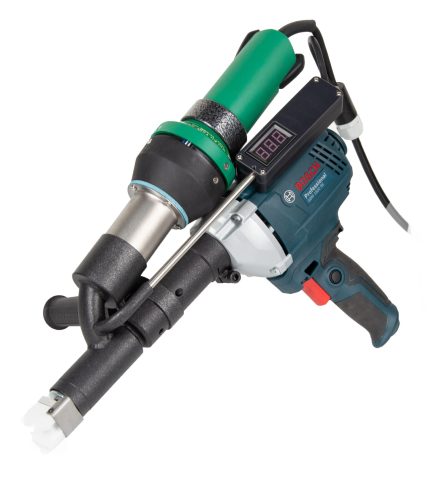
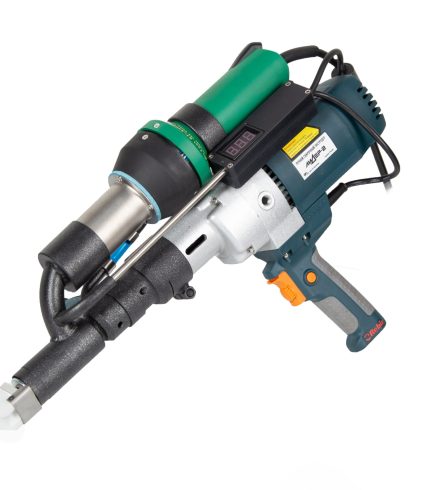
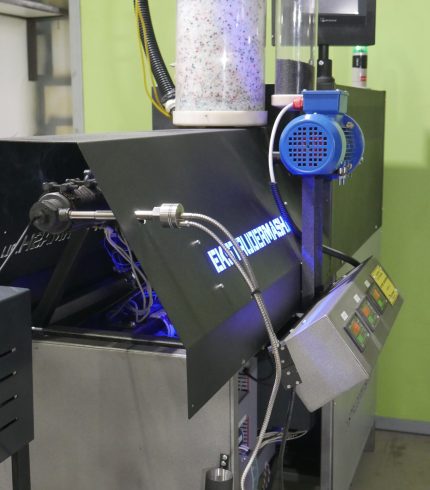
Ремонт и соединение пластиковых деталей с помощью ручного экструдера — это технология, которая позволяет получить действительно монолитное соединение, прочностью до 80-95% от исходного материала . В отличие от клея или «холодной сварки», экструдер не просто склеивает поверхности, а создает единую пластиковую массу на молекулярном уровне .
🔧 Принцип работы
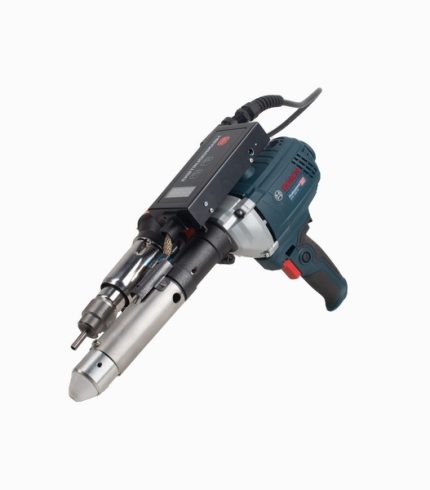
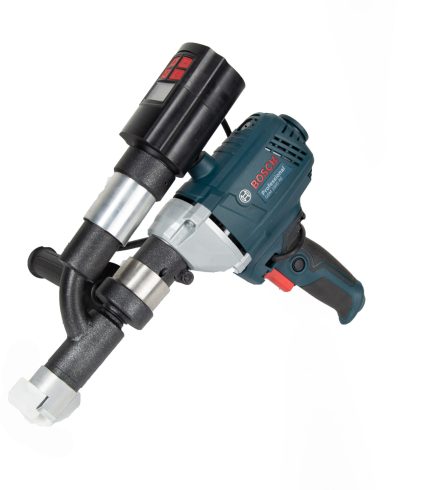
Ручной экструдер — это портативное устройство, напоминающее крупный пистолет. Процесс его работы включает несколько этапов :
-
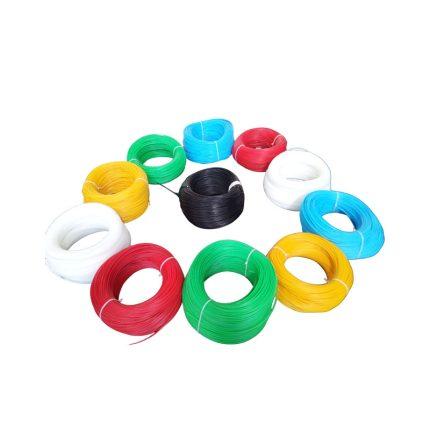
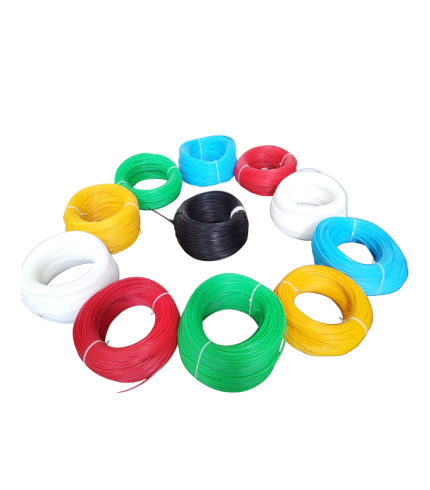
Подача материала: В аппарат вставляется специальный присадочный пруток (филлер) из того же пластика, что и деталь.
-
Плавление: Внутри экструдера мощный нагреватель (до 3000 Вт) расплавляет пруток до вязко-текучего состояния . Температура зависит от типа пластика и может достигать 600 °C .
-
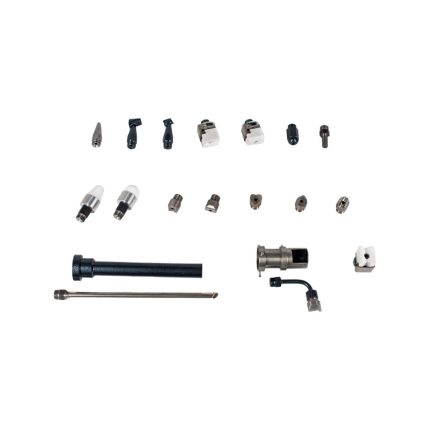
Экструзия: Расплавленная масса под давлением шнека выдавливается через сменную насадку (сварочный башмак) в подготовленную зону ремонта. Одновременно горячий воздух прогревает саму деталь для лучшего сцепления .
-
Формирование шва: После остывания расплав образует прочный, монолитный шов.
🎯 Области применения
Ручной экструдер — универсальный инструмент, который используется для решения широкого круга задач :
-
Ремонт автомобилей: восстановление бамперов, подкрылков, деталей салона, корпусов фар .
-
Быт и сад: ремонт садовой мебели, пластиковых бочек, канистр, детских горок, лодок и понтонов .
-
Строительство и ЖКХ: сварка труб ПНД и полипропилена, ремонт септиков, емкостей для воды и химикатов, герметизация швов .
-
Промышленность: изготовление и восстановление пластиковых резервуаров, баков, вентиляционных систем .
📋 Пошаговая технология ремонта
Успех ремонта напрямую зависит от тщательной подготовки и соблюдения технологии. Можно выделить четыре ключевых этапа .
1. Определение типа пластика
Это критически важный шаг, который нельзя пропускать. Разные пластики не совместимы между собой, и попытка сварить их приведет к разрушению шва .
-
Маркировка: Самый надежный способ — найти штамп на обратной стороне детали. Основные маркировки: PP (полипропилен), PE/HDPE (полиэтилен), ABS, PVC .
-
Правило: Присадочный пруток должен быть строго из того же материала, что и деталь .
2. Подготовка поверхности (70% успеха)
-
Очистка и обезжиривание: Удалите грязь, пыль и масло с помощью изопропилового спирта. Ацетон использовать нельзя, так как он может растворить пластик .
-
Снятие фаски (V-образная канавка): Это ключевой момент. Вдоль линии повреждения необходимо сформировать V-образную канавку глубиной около 2/3 от толщины детали. Это увеличивает площадь сцепления и позволяет расплаву проникнуть вглубь .
3. Настройка экструдера и сварка
-
Температура: Установите правильную температуру для вашего пластика:
-
Процесс: Плавными движениями ведите экструдер вдоль стыка, заполняя канавку расплавом. Старайтесь создать шов с небольшим наплывом (1-2 мм над поверхностью) . Для больших повреждений можно использовать армирующую сетку .
4. Охлаждение и финишная обработка
-
Естественное охлаждение: Категорически нельзя охлаждать шов водой или обдувом. Это создает внутренние напряжения, и шов может растрескаться . Дайте пластику остыть при комнатной температуре.
-
Обработка: После остывания удалите излишки пластика ножом и при необходимости зашлифуйте поверхность .
💡 Ключевые моменты при выборе экструдера
Если вы задумываетесь о покупке инструмента, обратите внимание на несколько параметров :
-
Температура: Диапазон должен перекрывать температуры сварки самых распространенных пластиков (как минимум 250–300 °C) .
-
Мощность и производительность: Для профессионального использования рекомендуются модели мощностью от 1500 Вт и производительностью от 2 кг/ч .
-
Вес и эргономика: Инструмент может весить 5–7 кг. Для длительной работы важен сбалансированный и удобный корпус .
-
Диаметр прутка: Самые распространенные — 3 и 4 мм .