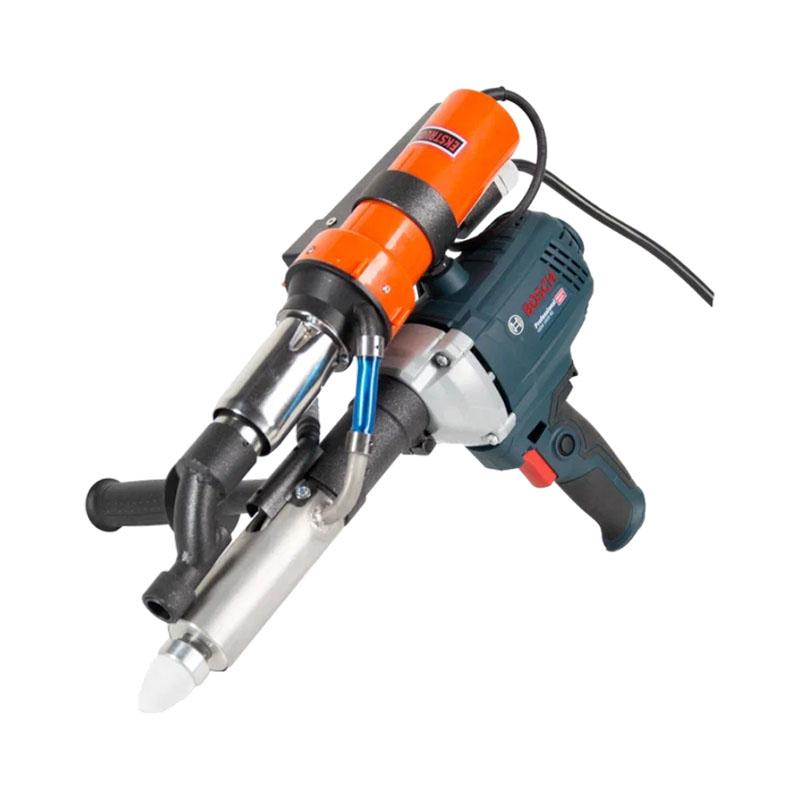
Ручной экструдер для сварки пластмасс используют для соединения деталей из термопластов, когда требуется получить прочный непрерывный шов с добавлением присадочного материала. Оборудование применяют при изготовлении и ремонте пластиковых конструкций, сварке листов и труб, восстановлении емкостей, соединении технологических элементов и выполнении монтажных работ.
В отличие от простого термоинструмента, экструдер не только нагревает поверхность. В процессе сварки он подает полимерный пруток в рабочую зону, разогревает присадку до необходимого состояния и выдавливает расплав через сварочную насадку. Одновременно нагревается участок основного материала, благодаря чему присадка соединяется с подготовленной поверхностью и формирует сварной шов.
Для разных производственных задач требуется различная производительность оборудования, поэтому при выборе важно учитывать не только мощность нагревателя, но и материал, диаметр присадочного прутка, толщину деталей, геометрию соединения и предполагаемую интенсивность работы.
Чем экструзионная сварка отличается от обычного нагрева
Пластмассы нельзя просто нагреть и прижать друг к другу, рассчитывая получить надежное соединение. Для каждого термопласта существует рабочий диапазон температур, при котором материал становится достаточно пластичным для формирования сварного соединения.
При экструзионной сварке в зоне стыка происходит несколько процессов одновременно. Основной материал прогревается, присадочный пруток поступает внутрь оборудования и размягчается, после чего расплав подается к месту соединения. Оператор перемещает инструмент вдоль подготовленного шва и постепенно формирует валик.
Такой принцип позволяет наносить достаточно большой объем расплавленного полимера за один проход. Поэтому экструдер особенно удобен при сварке толстых листов, массивных деталей, крупногабаритных конструкций и длинных швов.
Еще одно отличие от бытового строительного фена или простого нагревательного инструмента заключается в контролируемой подаче присадки. Материал поступает непосредственно в рабочую зону, а оператор управляет направлением и скоростью перемещения оборудования.
Какие пластмассы можно сваривать экструдером
Экструзионная сварка используется прежде всего для термопластов. При нагревании они размягчаются, а после охлаждения возвращаются в твердое состояние. К материалам, которые могут использоваться в подобных технологиях, относятся полиэтилен, полипропилен и другие виды сварных полимеров при условии соответствия конкретной технологии.
Главное правило — присадочный материал должен быть совместим с основным. Нельзя выбирать сварочный пруток только по внешнему виду или диаметру. Необходимо учитывать тип полимера и характеристики свариваемых деталей.
Например, если основная деталь изготовлена из определенного вида полиэтилена, присадка должна соответствовать используемому материалу. Смешивание несовместимых полимеров способно привести к снижению прочности соединения даже при внешне аккуратном шве.
Поэтому перед покупкой оборудования желательно определить, какие пластики будут использоваться на производстве. Если предприятие работает с несколькими материалами, этот момент необходимо учитывать при подборе экструдера и сварочных расходных материалов.
Присадочный пруток для сварки
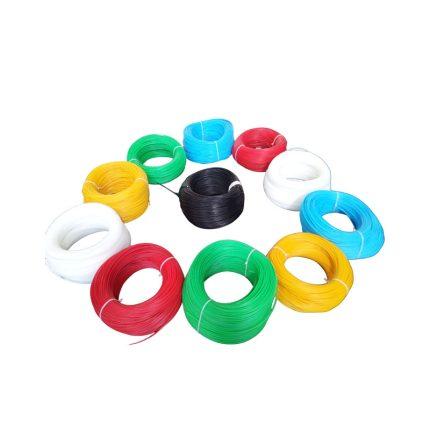
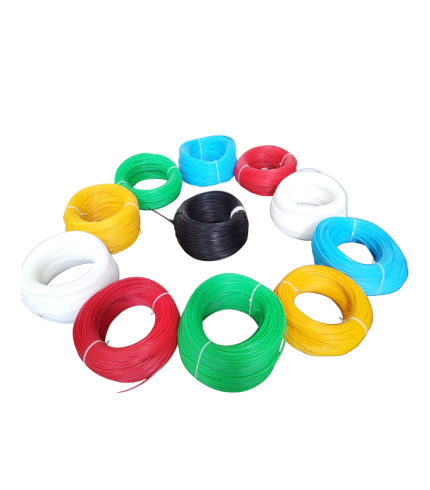
Полимерный пруток является рабочим материалом, который после нагрева подается в зону соединения. Он может иметь различный цвет в зависимости от материала и назначения. На практике встречаются черные, белые, красные, синие, зеленые, желтые и другие варианты.
Цвет сам по себе не определяет свойства пластика. При выборе прутка необходимо ориентироваться прежде всего на материал. Важно, чтобы присадка соответствовала свариваемым деталям по типу полимера и подходила для используемого технологического процесса.
Диаметр прутка также имеет значение. Он должен соответствовать возможностям конкретного экструдера. Если оборудование рассчитано на определенный диапазон диаметров, использование неподходящего расходного материала может нарушить стабильность подачи.
Для производства имеет смысл заранее определить, какие типы прутка используются наиболее часто. Это позволяет подбирать оборудование не абстрактно, а под реальную номенклатуру работ.
Конструкция ручного экструдера
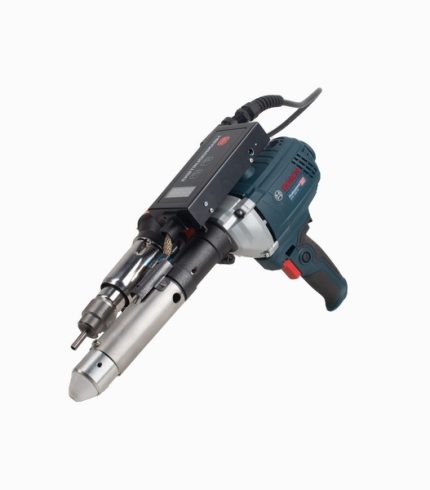
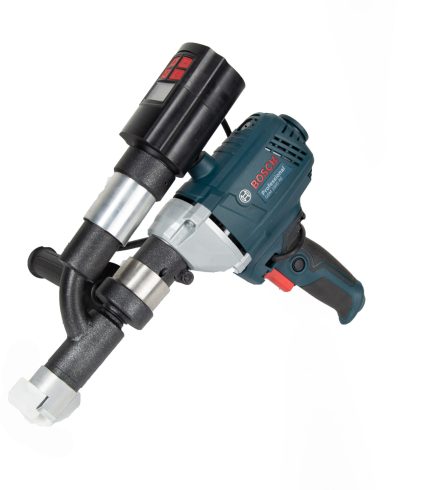
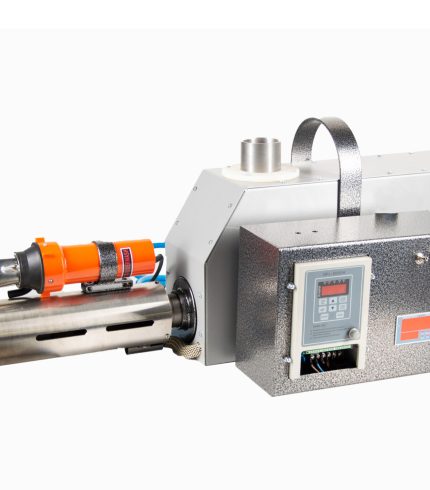
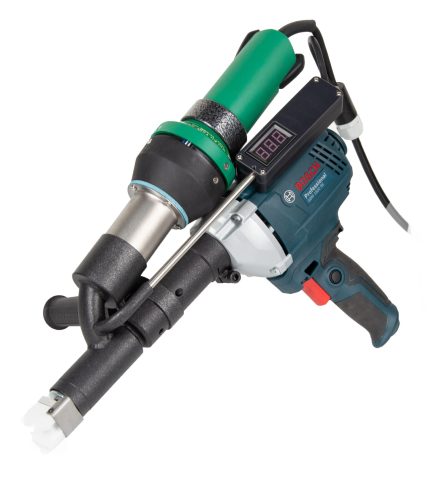
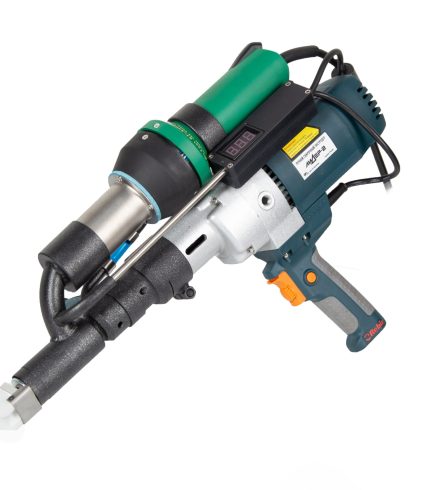
В состав ручного сварочного экструдера входят нагревательные элементы, механизм подачи присадочного материала, рабочий канал, сварочная насадка и элементы управления. Конкретное исполнение зависит от модели и назначения оборудования.
Механизм подачи перемещает пруток внутрь инструмента. Там материал нагревается и переходит в пластичное или расплавленное состояние. После этого он поступает к выходному отверстию и наносится на подготовленную поверхность.
Отдельная система отвечает за нагрев свариваемой зоны. Предварительный нагрев необходим для правильного формирования соединения: если основная поверхность остается недостаточно прогретой, присадочный материал может не обеспечить требуемого сцепления.
Для ручной работы большое значение имеет расположение рукоятки и органов управления. Оператору приходится одновременно удерживать инструмент, вести его по линии шва и контролировать процесс сварки. Поэтому эргономика становится важной характеристикой при длительной эксплуатации.
Где применяется ручная экструзионная сварка
Ручной экструдер востребован там, где требуется соединять полимерные детали непосредственно на месте изготовления, монтажа или ремонта. Оборудование используют в производственных цехах и ремонтных мастерских, а также при работе с крупными изделиями, которые невозможно или нецелесообразно перемещать на стационарное сварочное оборудование.
Один из распространенных вариантов — изготовление конструкций из пластиковых листов. Экструдер позволяет соединять листовые заготовки под разными углами и создавать емкости, короба, технологические элементы и другие изделия.
Оборудование также используют при ремонте пластиковых изделий. Если на поверхности образовалась трещина, разрыв или повреждение, после подготовки участка его можно восстановить с применением совместимого присадочного материала.
Отдельное направление — сварка труб и различных элементов трубопроводов. Здесь экструзионная технология может применяться в тех случаях, когда конструкция и геометрия соединения позволяют использовать ручной инструмент.
При изготовлении нестандартных пластиковых конструкций ручной экструдер также дает больше свободы, чем оборудование, рассчитанное на один конкретный тип соединения. Инструмент можно перемещать по поверхности изделия и формировать шов непосредственно по нужной траектории.
Сварка пластиковых листов
Работа с листовым пластиком является одной из задач, для которых экструзионное оборудование особенно удобно. Из листов можно собирать емкости, кожухи, защитные экраны, технологические короба и другие конструкции.
Перед сваркой края деталей подготавливают. Геометрия кромок должна обеспечивать возможность формирования полноценного шва. Загрязнения и посторонние частицы удаляют с поверхности, а при необходимости выполняют механическую обработку.
После подготовки оператор устанавливает оборудование в рабочее положение, включает нагрев и начинает подачу присадочного материала. Важно вести инструмент равномерно, не допуская резких изменений скорости.
При сварке толстых листов может потребоваться многопроходное формирование соединения. Конкретная технология зависит от толщины материала, конструкции шва и используемого полимера.
Работа с пластиковыми емкостями
Полимерные емкости часто имеют сложную геометрию и большие размеры. Использование ручного экструдера позволяет выполнять сварку непосредственно на готовом изделии или при его изготовлении из отдельных заготовок.
При ремонте сначала определяют характер повреждения и подготавливают участок. Поверхность очищают, удаляют поврежденный материал и создают условия для формирования нового шва. Затем используется присадка, соответствующая основному пластику.
Для подобных работ особенно важна возможность удобно расположить сварочную головку. На прямолинейном участке оператору работать проще, а при наличии углов, внутренних соединений и труднодоступных зон требования к форме инструмента и расположению рукоятки возрастают.
От чего зависит производительность сварки
Производительность нельзя сводить только к одному показателю экструдера. На скорость выполнения работы влияют производительность подачи присадки, температура, тип полимера, толщина материала, ширина и форма шва, подготовка поверхности и квалификация оператора.
Если оборудование подает недостаточное количество материала, формирование массивного соединения занимает больше времени. Слишком высокая производительность также не всегда является преимуществом: оператор должен успевать корректно вести инструмент и контролировать прогрев основания.
Поэтому при выборе оборудования необходимо учитывать не максимальные показатели сами по себе, а характер будущих работ. Для периодического ремонта и для ежедневной сварки большого количества деталей требования будут различаться.
При серийном производстве стабильность рабочих параметров становится особенно важной. Оборудование должно обеспечивать повторяемость процесса, чтобы сварные соединения разных изделий формировались в сопоставимых условиях.
Температура при сварке пластмасс
Температурный режим — один из основных факторов качества экструзионного шва. При недостаточном нагреве присадочный материал не приобретает необходимую текучесть, а поверхность основной детали остается недостаточно подготовленной к соединению.
Перегрев также нежелателен. Слишком высокая температура может вызвать разрушение структуры полимера, изменение его свойств и появление дефектов в сварной зоне.
Поэтому рабочую температуру выбирают с учетом конкретного материала. Нельзя переносить режим, подходящий для одного полимера, на другой только потому, что оба относятся к пластмассам.
На практике оператор контролирует не только показания оборудования, но и само поведение материала в процессе сварки. Важны равномерность выхода расплава, внешний вид шва, скорость перемещения инструмента и состояние свариваемой поверхности.
Подготовка деталей перед сваркой
Качество соединения начинается еще до включения оборудования. С поверхности удаляют грязь, пыль, влагу и другие загрязнения. Если материал имеет поврежденный или окисленный поверхностный слой, его удаляют в соответствии с технологией обработки.
Кромки деталей подготавливают таким образом, чтобы расплавленный материал мог заполнить соединение. Для некоторых вариантов сварки используется разделка кромок, позволяющая увеличить площадь контакта и сформировать необходимую геометрию шва.
Присадочный пруток также должен быть чистым и сухим. Особенно важно исключить попадание в рабочую зону частиц другого материала.
Тщательная подготовка не увеличивает сложность процесса настолько, насколько может показаться на первый взгляд, но существенно влияет на повторяемость результата. Даже производительное оборудование не сможет компенсировать наличие загрязнений или неправильную геометрию соединения.
Как выбрать оборудование для работы
Подбор оборудования начинают с материала. После этого определяют толщину деталей и предполагаемый тип сварного соединения. Следующий вопрос — насколько интенсивно будет использоваться экструдер.
Для ремонтных работ может оказаться важнее удобство ручного перемещения и возможность работать в ограниченном пространстве. Для производства большое значение приобретают стабильность подачи, производительность и способность оборудования работать длительными циклами.
Необходимо также определить подходящий диаметр присадочного прутка. Этот параметр должен соответствовать конкретной модели.
Наконец, оцениваются электрические условия эксплуатации, продолжительность рабочих циклов и требования к мобильности. Если инструмент используется на разных участках предприятия или непосредственно на объекте, его масса и удобство управления становятся практически такими же важными, как технические характеристики.
Ручные экструдеры Экструдермаш
Экструдермаш выпускает ручные сварочные экструдеры для работы с полимерными материалами. В ассортименте представлены Лидер 1M, Лидер 2, Лидер 3, Лидер 4, Лидер 1 MN, Мастер, Мастер 2, Мега и Ультра 1.
Модели отличаются рабочими возможностями и производительностью, поэтому выбирать оборудование следует исходя из конкретной задачи. Не существует необходимости использовать наиболее производительный вариант для любой работы: избыточные характеристики не всегда делают процесс удобнее.
При выборе оборудования для предприятия имеет смысл сопоставить предполагаемый объем сварки с возможностями нескольких подходящих моделей. Если работы выполняются регулярно, также важно заранее определить используемый присадочный материал и его диаметр.
Для нестандартной задачи подбор лучше выполнять по исходным данным — типу полимера, толщине деталей, геометрии соединения и требуемой производительности. Это позволяет избежать ситуации, когда оборудование выбирается только по названию или одному параметру.
Что важно при покупке экструдера
Покупка сварочного оборудования начинается с определения реальных задач. Если инструмент нужен для работы с одним типом пластика, достаточно подобрать модель под конкретный материал и используемый пруток. Если предприятие работает с несколькими полимерами, требования необходимо рассматривать шире.
Также важно заранее определить, где будет выполняться сварка. В цехе можно организовать удобное рабочее место и обеспечить стабильное электропитание. При выездных работах на первый план выходят мобильность оборудования и возможность работать непосредственно рядом с крупногабаритной конструкцией.
Для регулярной эксплуатации полезно учитывать доступность расходных материалов и возможность поддерживать оборудование в рабочем состоянии. Чем выше загрузка, тем большее значение имеет стабильность всех компонентов процесса — от подачи прутка до поддержания температуры.
При выборе конкретной модели Экструдермаш можно исходить из характеристик материала и условий сварки, а не пытаться универсализировать оборудование под любые виды пластмасс.
Ручной экструдер как инструмент для производства
Главное преимущество ручной экструзионной сварки — возможность формировать соединения непосредственно на изделии. Это особенно удобно при изготовлении крупногабаритных конструкций, ремонте пластиковых элементов и работе с деталями сложной формы.
Оборудование не привязано к одной фиксированной геометрии изделия. Оператор может перемещать его вдоль шва и постепенно формировать соединение необходимой длины. При правильной подготовке поверхности и соблюдении технологического режима это позволяет получать прочные и аккуратные сварные соединения.
При этом экструдер не заменяет технологию сварки. Для каждого материала необходимо подобрать соответствующие температуру, присадку и условия обработки. Поэтому эффективность оборудования определяется не только его техническими возможностями, но и тем, насколько правильно оно встроено в производственный процесс.
Как добиться стабильного результата
Для повторяемого качества необходимо максимально стабилизировать условия сварки. Один и тот же материал должен обрабатываться с одинаковой подготовкой поверхности, совместимой присадкой и подходящим температурным режимом.
Оператору важно контролировать скорость перемещения инструмента. Резкое ускорение уменьшает время воздействия тепла и может привести к недостаточному прогреву. Слишком медленное движение, наоборот, увеличивает тепловую нагрузку.
Необходимо следить и за подачей прутка. Неравномерный поток расплава отражается на форме шва и затрудняет получение одинакового результата по всей длине соединения.
Если сварка выполняется серийно, полезно закрепить рабочие параметры в технологической инструкции и проводить контроль первых изделий. Это позволяет быстрее выявлять отклонения и поддерживать стабильность процесса.
Ручной экструдер для сварки пластмасс для разных задач
Ручной экструдер для сварки пластмасс представляет собой универсальный инструмент для соединения термопластичных материалов, но универсальность здесь не означает одинаковые режимы для всех изделий. Оборудование выбирают вместе с технологией: учитывают материал, присадочный пруток, толщину деталей, форму шва и требуемую производительность.
Для изготовления пластиковых конструкций экструдер позволяет соединять листовые материалы и формировать изделия сложной конфигурации. В ремонтных работах он помогает восстанавливать поврежденные элементы без полной замены крупной детали. При монтаже может использоваться для сварки труб и других полимерных конструкций непосредственно на месте выполнения работ.
Ассортимент Экструдермаш позволяет подобрать оборудование под разные уровни производственной нагрузки. При этом правильнее начинать выбор с конкретной задачи, а уже затем переходить к сравнению моделей.
Экструзионная сварка требует соблюдения технологических параметров, однако сам принцип работы остается достаточно понятным: присадочный полимер нагревается и подается в зону соединения, а основной материал предварительно прогревается. При согласованной температуре, скорости перемещения и подаче присадки формируется единый сварной шов.
Именно поэтому при покупке оборудования важно оценивать не отдельную характеристику, а весь рабочий процесс. Подходящая модель должна соответствовать используемому пластику, расходному материалу и реальной нагрузке на производстве или при ремонте.