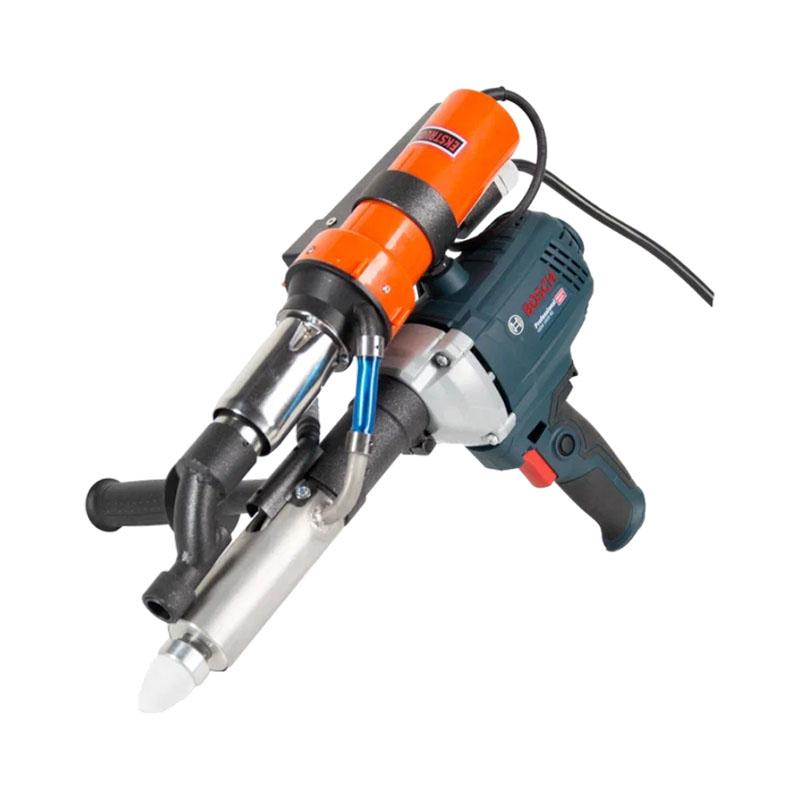
Ручная сварка пластика экструдером (экструзионная сварка) — это технология создания неразъемных соединений полимерных деталей. В отличие от сварки горячим газом, где присадочный пруток плавится снаружи, здесь материал плавится внутри инструмента и подается в зону шва под давлением. Это обеспечивает высокую производительность и качество, особенно на толстостенных конструкциях .
📐 Устройство и принцип работы
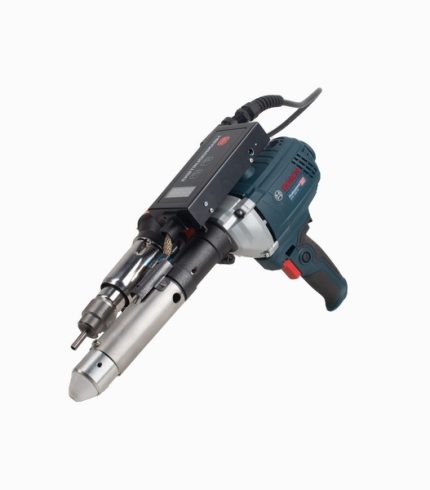
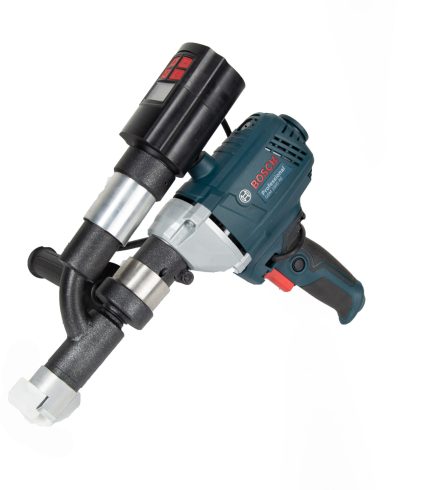
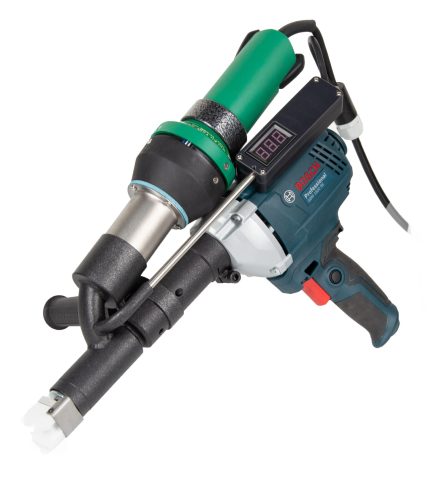
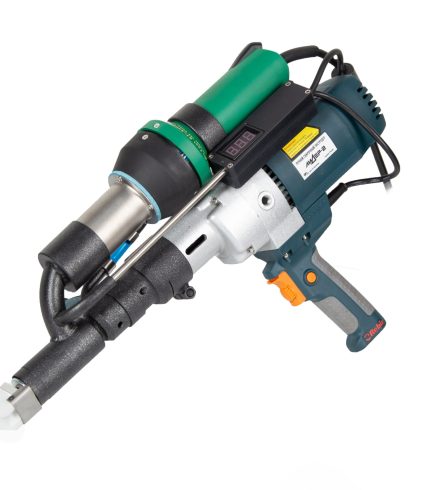
Ручной сварочный экструдер — это термомеханический инструмент, который совмещает в себе функции плавления и нагнетания материала .
-
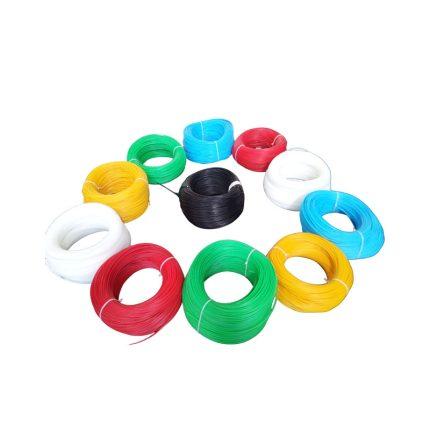
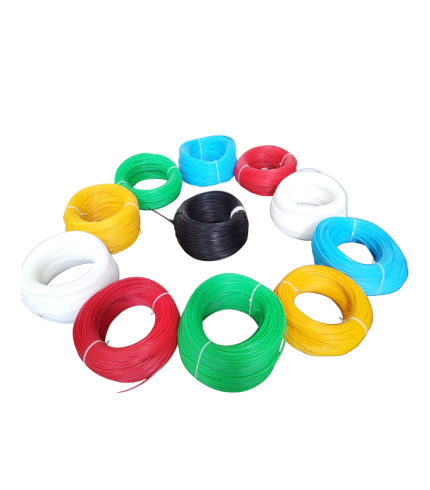
Подача и захват материала: Присадочный материал (в форме прутка диаметром 3 или 4 мм) подается в приемное отверстие экструдера, где захватывается вращающимся шнеком (или профильными вальцами в плунжерных моделях) и протягивается в камеру нагрева .
-
Плавление и гомогенизация: Внутри камеры под действием электронагревателей и трения о шнек пластик расплавляется до вязко-текучего состояния и тщательно перемешивается .
-
Нагрев и подготовка зоны сварки: Встроенный термофен (устройство для нагрева воздуха) подает горячий воздух (температура до 350°C ) непосредственно на свариваемые поверхности, разогревая их до температуры плавления. Это обязательный этап для обеспечения качественного молекулярного соединения .
-
Формирование шва: Расплавленный пластик под давлением шнека выдавливается через сварочный башмак (насадку) в подготовленный стык. Башмак, скользя по поверхности, формирует шов нужной формы и прижимает расплавленный материал к деталям .
🛠️ Основные области применения
Благодаря высокой прочности швов, эта технология широко используется в промышленности и строительстве для работы с толстостенными изделиями .
-
Трубопроводы и емкости: Сварка и ремонт труб, колодцев, резервуаров, септиков и кессонов из полиэтилена (ПЭ) и полипропилена (ПП) .
-
Гидроизоляция: Сварка полимерных геомембран при устройстве искусственных водоемов, бассейнов, защите грунтов .
-
Производство и ремонт: Изготовление и восстановление листовых конструкций, пластиковых емкостей, бассейнов, гальванических ванн, элементов ППУ-изоляции .
⚙️ Ключевые требования к процессу
Для получения надежного шва необходимо строго соблюдать ряд условий :
-
Идентичность материалов: Сваривать можно только термопласты одного типа. Присадочный пруток должен быть из того же материала, что и свариваемые детали (ПЭ с ПЭ, ПП с ПП). Сварка разных полимеров невозможна .
-
Чистота поверхности: Место сварки должно быть тщательно очищено и обезжирено. Жир, грязь или влага недопустимы .
-
Естественное охлаждение: Категорически запрещено искусственное ускорение охлаждения шва (например, водой). Это создает внутренние напряжения, которые снижают прочность соединения. Шов должен остывать медленно, при комнатной температуре .
⚙️ Разновидности и характеристики
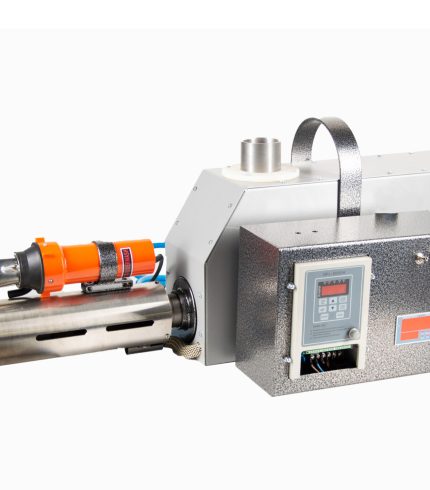
Существуют различные конструктивные исполнения ручных экструдеров, но ключевые параметры, на которые стоит обратить внимание, это тип механизма подачи и производительность.