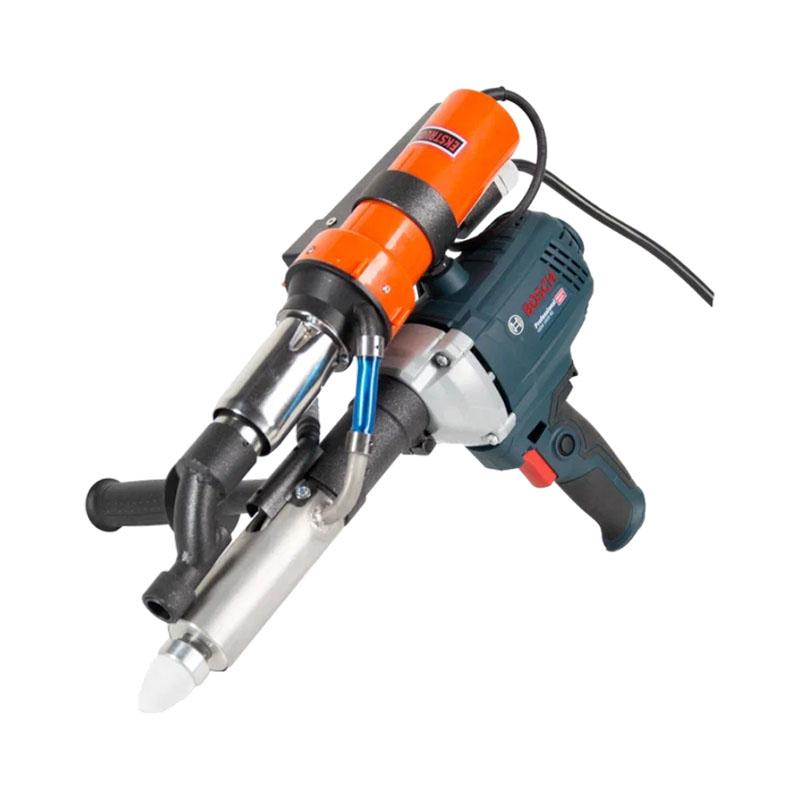
Ручная сварка пластика применяется при изготовлении и ремонте изделий из термопластичных материалов, когда требуется получить прочное соединение без громоздкой автоматизированной линии. Основным рабочим инструментом становится ручной сварочный экструдер: он подает присадочный материал, расплавляет его и формирует сварной шов непосредственно в зоне соединения.
ИТЦ «Экструдермаш» выпускает ручные экструдеры разных классов — от компактных моделей для монтажных и ремонтных задач до оборудования с производительностью до 10 кг/ч для более интенсивной работы. Подобрать оборудование можно с учетом материала, толщины заготовок, требуемой производительности и конфигурации сварного соединения.
Что представляет собой ручная сварка пластика
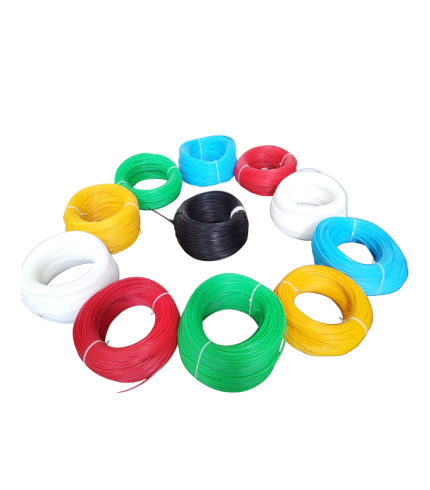
В бытовой речи соединение пластиковых деталей часто называют пайкой пластика. Однако при работе с экструдером происходит именно экструзионная сварка. В зону соединения подается присадочный пруток или другой сварочный материал, который расплавляется внутри оборудования. Одновременно нагревается основа в области будущего шва.
Расплавленный материал выходит через сварочную насадку и укладывается вдоль стыка. После охлаждения образуется единая сварная зона. В зависимости от конструкции детали и выбранной насадки шов может выполняться встык, под углом или в другой необходимой конфигурации.
Главное отличие технологии от обычного нагрева заключается в контролируемой подаче присадочного материала. Оператор не просто разогревает поверхности, а формирует шов заданной формы и постепенно заполняет соединение расплавом.
Поэтому ручная сварка пластика подходит не только для небольшого ремонта. Экструзионный способ используют при изготовлении различных пластиковых изделий, соединении листовых материалов, ремонте емкостей, элементов оборудования и выполнении монтажных работ.
Принцип работы сварочного экструдера
Ручной экструдер объединяет несколько операций в одном инструменте. Присадочный материал поступает в рабочую зону, где происходит его нагрев и расплавление. Шнек перемещает расплав к сварочной головке, после чего материал выдавливается через фильеру или насадку.
При этом важна не только температура самого расплава. Для получения качественного соединения необходимо подготовить и поверхность основного материала. В зависимости от конструкции экструдера предварительный нагрев может выполняться отдельным потоком горячего воздуха.
Именно поэтому профессиональные модели с раздельным нагревом удобны при выполнении сложных соединений. Один нагревательный контур работает с экструдируемым материалом, а второй прогревает область сварки. Оператор получает возможность одновременно контролировать подачу присадки и состояние зоны соединения.
У некоторых моделей «Экструдермаш» предусмотрено дополнительное охлаждение области захвата сварочного прутка. Такая конструкция позволяет ограничивать передачу избыточного тепла к приводу и делает инструмент более удобным при продолжительной работе.
Подготовка пластиковых деталей перед сваркой
Качество шва начинается еще до включения экструдера. Соединяемые поверхности необходимо очистить от загрязнений, удалить остатки материалов, которые могут препятствовать контакту расплава с основой, и сформировать подходящую геометрию стыка.
Для листовых деталей может потребоваться разделка кромок. Ее форма зависит от толщины материала и способа формирования шва. При подготовке важно добиться стабильного зазора и обеспечить доступ сварочной насадки к соединяемой зоне.
Особое значение имеет совместимость материалов. Основная деталь и присадочный пруток должны подходить друг к другу по типу термопласта. Использование неподходящей присадки может привести к слабому соединению даже при правильно установленной температуре.
Перед началом основной работы целесообразно проверить параметры на образце. Это позволяет подобрать режим нагрева, скорость перемещения инструмента и количество подаваемого материала без риска испортить готовую деталь.
Температура при экструзионной сварке
Температурный режим выбирают не по одному универсальному значению. Он зависит от конкретного термопласта, формы соединения, толщины материала, присадочного прутка и конструкции сварочного оборудования.
Недостаточный нагрев может привести к плохому сплавлению основы и присадки. При чрезмерном нагреве существует риск перегрева материала, изменения его структуры и ухудшения внешнего вида соединения.
Поэтому ручная сварка пластика требует контроля температуры непосредственно во время работы. В профессиональных экструдерах для этого используются электронные регуляторы и дисплеи, позволяющие отслеживать температуру расплава.
Например, в конструкции «Лидер 2» предусмотрено регулирование температуры с отображением значения на LCD-дисплее. У «Лидер 4» также используется электронная система регулирования с отображением температуры. Это существенно удобнее работы с инструментом, где оператор вынужден ориентироваться только на субъективные признаки нагрева.
Раздельный нагрев для формирования качественного шва
При экструзионной сварке важно прогреть не только присадочный материал, но и саму область соединения. Если расплавленный пруток укладывается на холодную поверхность, нормального сплавления может не произойти.
В моделях с раздельным нагревом эта задача решается двумя источниками тепла. Кольцевой или другой нагреватель работает с расплавом, а горячий воздух предварительно прогревает корень шва и сварочную ванну.
Такая схема реализована, в частности, в профессиональных экструдерах «Лидер 3», «Мастер» и «Мастер 2». У «Лидер 3» для прогрева зоны сварки используется горячий воздух от отдельного устройства мощностью 3400 Вт, а расплав нагревается кольцевым нагревателем. В «Мастере» предусмотрены кольцевой нагреватель 400 Вт и горячий воздух от устройства мощностью 2000 Вт.
Раздельная система особенно полезна при работе с массивными деталями и соединениями, где требуется стабильный прогрев зоны сварки.
Насадки определяют геометрию шва
Ручной экструдер работает не с одной универсальной формой соединения. Сварочная насадка определяет, каким образом расплав будет выходить из оборудования и укладываться на поверхность.
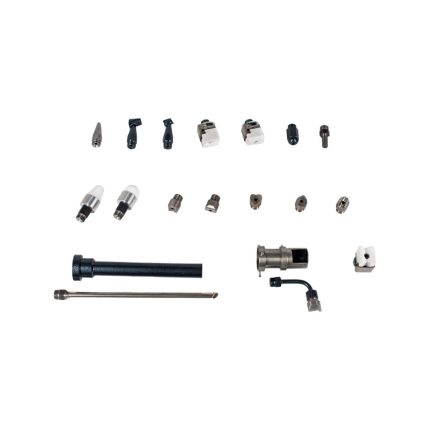
Для этого применяются универсальные конусные насадки, варианты для стыкового соединения, угловые PTFE-насадки и другие исполнения. Выбор зависит от положения деталей и формы будущего шва.
У моделей «Экструдермаш» предусмотрены сменные насадки. Например, «Лидер 1М» комплектуется тремя вариантами: металлической универсальной конусной насадкой, PTFE-насадкой для стыкового соединения и PTFE-насадкой для внутреннего угла 90°. Насадки могут поворачиваться на 360°, что упрощает работу при изменении направления сварки.
Для профессиональных моделей доступны дополнительные конфигурации. Производитель указывает около 20 вариантов насадок для ряда моделей, а при необходимости возможно изготовление специальной формы под конкретную технологическую задачу.
Ручная сварка пластиковых листов
Одно из распространенных направлений экструзионной сварки — соединение листового пластика. В этом случае особенно важны подготовка кромок, равномерный прогрев и стабильная подача присадочного материала.
Оператор перемещает экструдер вдоль линии соединения, одновременно контролируя положение насадки и количество подаваемого расплава. Скорость перемещения должна соответствовать производительности оборудования и выбранному температурному режиму.
Если двигать инструмент слишком быстро, материал может не успеть сформировать полноценное соединение. При чрезмерно медленном перемещении увеличивается тепловая нагрузка на основу. Поэтому устойчивый результат достигается не максимальной производительностью, а согласованием нескольких параметров.
Для работы с листами толщиной до 30 мм в ассортименте «Экструдермаш» представлены, например, «Лидер 2», «Лидер 4» и «Ультра 1». При этом конкретный режим сварки подбирается с учетом материала и конфигурации соединения.
Компактные экструдеры для ручных работ
Не для каждой задачи требуется крупное оборудование. Если важны мобильность, небольшой вес и возможность работать непосредственно на изделии, рациональнее использовать компактный ручной экструдер.
В линейке «Экструдермаш» к таким решениям относятся «Лидер 1М», «Лидер 1 МН», «Лидер 4», «Мастер 2» и «Ультра 1». При этом модели отличаются мощностью приводов, системой нагрева, конструкцией корпуса и рабочими возможностями.
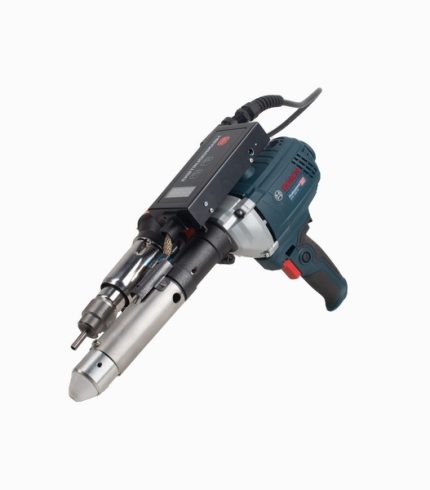
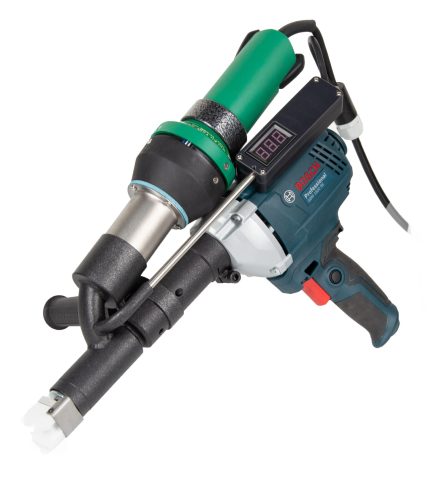
«Лидер 1М» построен на приводе Bosch и относится к мини-экструдерам. В нем предусмотрено принудительное охлаждение камеры захвата сварочного прутка, LCD-дисплей температуры и два отверстия для подачи прутка. Последняя особенность позволяет использовать два прутка одновременно.
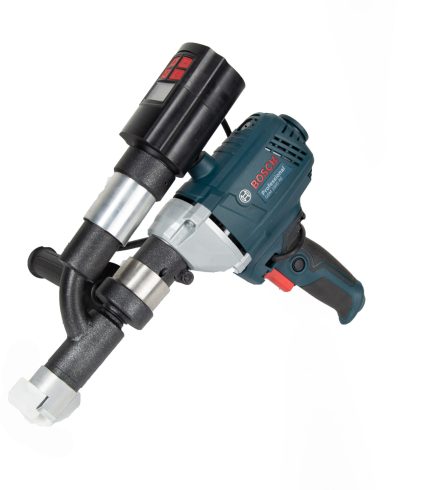
«Лидер 4» также относится к мини-экструдерам. При приводе 1010 Вт он имеет нагревательный элемент мощностью 2000 Вт, регулирование температуры с LCD-дисплеем и комплект из трех насадок. Производительность по данным карточки товара — до 2 кг/ч.
«Ультра 1» имеет привод 850 Вт, нагрев 2000 Вт и производительность до 2 кг/ч. Для модели предусмотрена работа с круглым прутком диаметром 4 мм.
Профессиональные ручные экструдеры
Для регулярной сварки более толстых деталей или выполнения большого количества соединений требования к оборудованию возрастают. Здесь важны запас мощности, стабильность нагрева, охлаждение привода, удобство управления и возможность установки подходящей сварочной насадки.
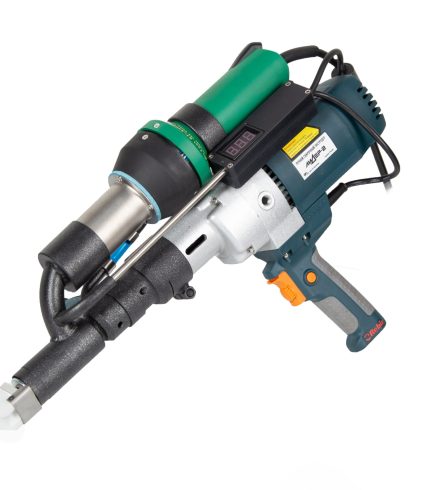
«Лидер 2» рассчитан на производительность до 2 кг/ч, имеет привод REBIR мощностью 1750 Вт и нагревательное устройство 3400 Вт. Температура регулируется и отображается на LCD-дисплее. Конструкция предусматривает два отверстия для подачи прутка и возможность работы с двумя прутками одновременно.
«Лидер 3» отличается отдельной системой нагрева. Расплав прогревается кольцевым нагревателем, а горячий воздух нагревает корень сварного шва. В конструкции предусмотрено дополнительное охлаждение камеры захвата прутка и автоматический воздушный тепловой барьер.
«Мастер» представляет профессиональный ручной сварочный экструдер с приводом Bosch 850 Вт, горячим воздухом 2000 Вт и кольцевым нагревателем 400 Вт. Такая конфигурация предназначена для работы с листами и профилями, изготовления и монтажа пластиковых воздуховодов, ремонта пластиковых деталей автомобилей и промышленного оборудования.
«Мастер 2» сохраняет схему раздельного нагрева, но выполнен в более компактном формате. Он оснащен приводом Bosch 850 Вт, горячим воздухом 2000 Вт и системой дополнительного охлаждения зоны захвата прутка. Предусмотрены два отверстия для подачи присадки и сменные сварочные насадки.
Когда требуется высокая производительность
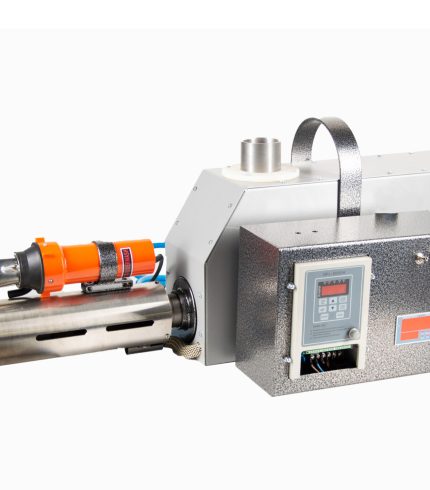
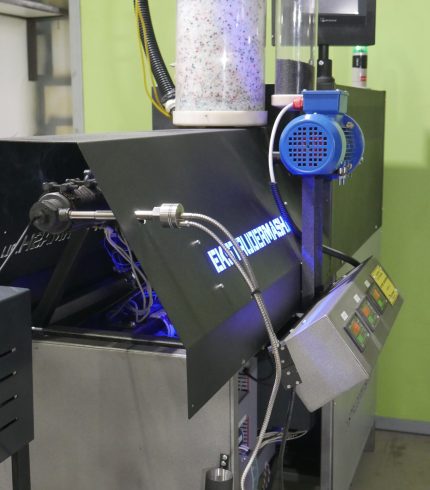
Отдельное место в ассортименте занимает «Мега». Это уже не просто компактный ручной инструмент, а универсальный лабораторный экструдер профессиональной группы. Его конструкция предусматривает кольцевые нагреватели, бесщеточный привод мощностью 1500 Вт и электронное управление.
«Мега» рассчитан на работу с гранулами, а производительность достигает 10 кг/ч. Скорость подачи и экструзии регулируется. Оборудование может использоваться стационарно или в сварочном исполнении, в том числе с установкой на раму.
Для работы с зоной сварки может применяться съемный горячий воздух. Предусмотрена и водяная тепловая защита, ограничивающая распространение тепла в конструкции.
Такой формат оборудования имеет смысл там, где компактного ручного экструдера уже недостаточно по производительности или требуется более специализированная организация рабочего места.
От чего зависит качество сварного соединения
Даже хороший экструдер не компенсирует неправильную подготовку деталей или неподходящий режим работы. На итоговое качество влияют совместимость основного материала и присадки, состояние поверхностей, температура, скорость перемещения инструмента, давление расплава и выбранная форма насадки.
Большое значение имеет стабильность процесса. Оператор должен вести экструдер без резких изменений скорости, удерживать насадку в заданном положении и обеспечивать равномерное заполнение соединения.
После формирования шва материал должен остывать без резкого механического воздействия. Попытка сразу нагрузить соединение может привести к деформации еще не сформировавшейся сварной зоны.
Визуальный контроль позволяет обнаружить очевидные дефекты: пористость, неодинаковую ширину шва, пропуски, наплывы или участки, где присадка не связалась с основным материалом. При ответственных соединениях дополнительно применяются методы контроля, соответствующие конкретной конструкции и требованиям к изделию.
Как выбрать экструдер для ручной сварки пластика
Выбор оборудования начинается не с конкретной модели, а с характеристик будущей работы. Необходимо определить материал, толщину соединяемых деталей, тип шва, требуемую производительность и условия, в которых оператор будет работать с инструментом.
Для периодического ремонта и монтажных операций может оказаться достаточно компактной модели. Если соединения выполняются регулярно и требуется более стабильный контроль процесса, стоит обратить внимание на профессиональные экструдеры с раздельным нагревом.
Производительность также нельзя рассматривать отдельно от других параметров. Максимальное значение в кг/ч показывает возможности оборудования, но фактическая скорость работы зависит от материала, температуры, геометрии шва и навыка оператора.
Не менее важна оснастка. Если на объекте приходится выполнять разные типы соединений, наличие сменных насадок позволяет адаптировать один экструдер под несколько операций.
Ручная сварка пластика с оборудованием «Экструдермаш»
Ассортимент ИТЦ «Экструдермаш» позволяет подобрать оборудование под разные форматы экструзионной сварки: от компактных ручных моделей до универсального экструдера «Мега». В линейке представлены Лидер 1М, Лидер 2, Лидер 3, Лидер 4, Лидер 1 МН, Мастер, Мастер 2, Мега и Ультра 1.
При выборе учитываются не только мощность и производительность, но и система нагрева, тип подачи присадки, конструкция охлаждения, доступные насадки и особенности будущего соединения. Для ряда моделей доступны дополнительные варианты оснастки, в том числе специальные насадки под конкретную геометрию шва.
Ручная сварка пластика с правильно подобранным экструдером позволяет выполнять соединения непосредственно на месте монтажа или ремонта, работать с листовыми материалами и пластиковыми деталями, формировать различные типы швов и адаптировать оборудование под конкретную технологическую операцию.
Если оборудование подбирается не для разовой работы, а для регулярного использования, имеет смысл сразу учитывать будущие задачи: предполагаемые материалы, диапазон толщин, требуемую производительность и необходимую оснастку. Это позволяет выбрать экструдер не только под одну операцию, но и под реальный круг работ предприятия.