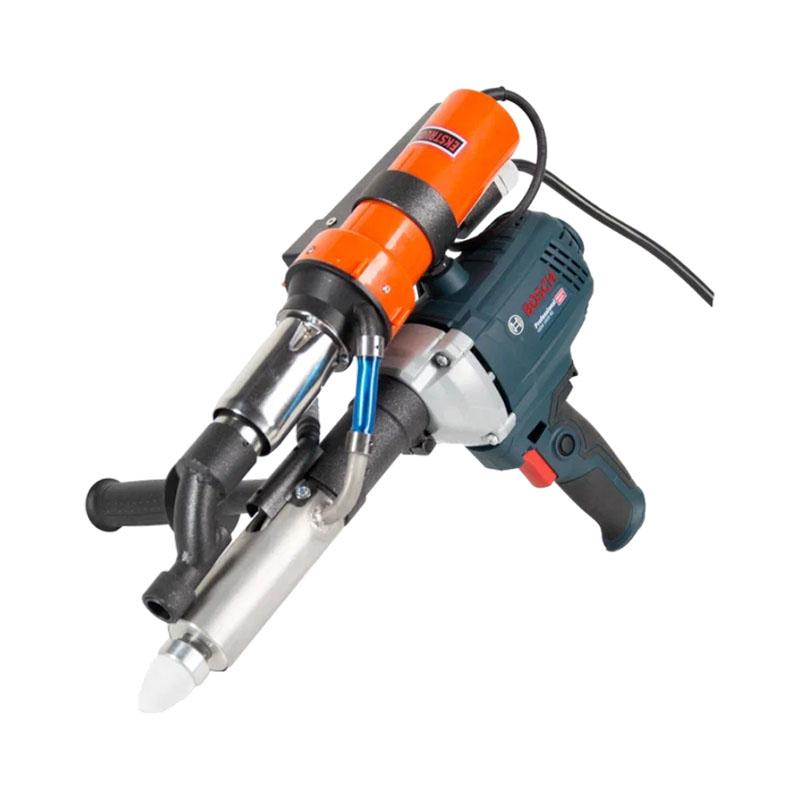
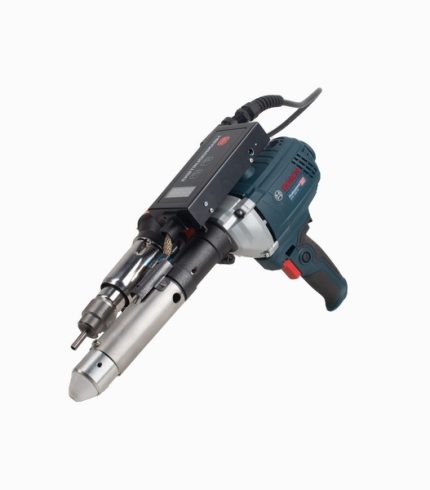
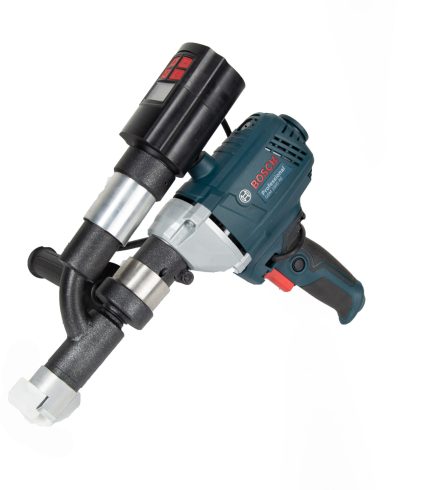
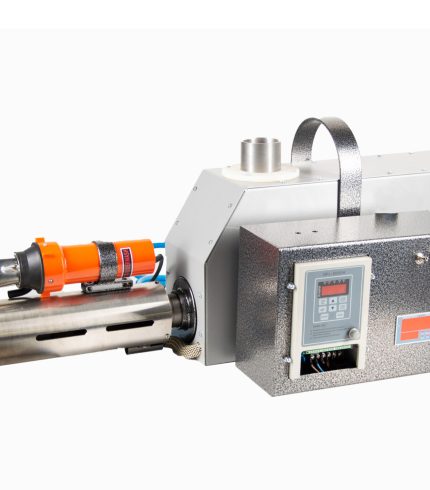
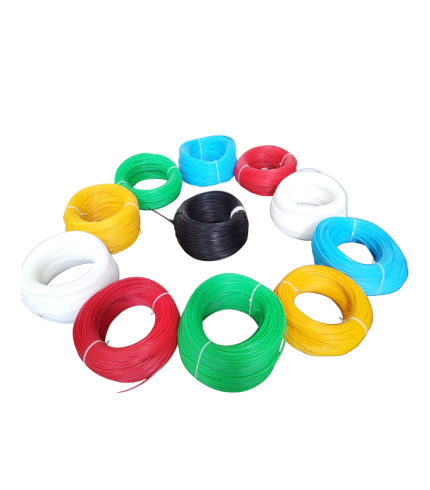
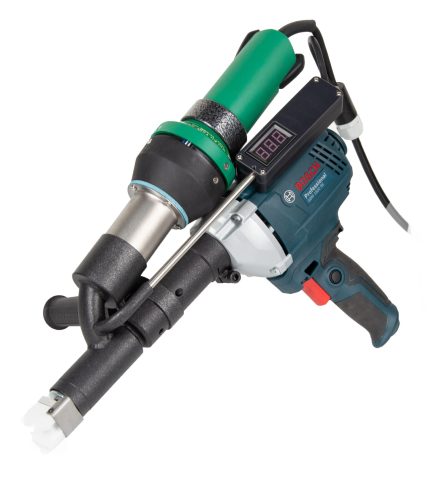
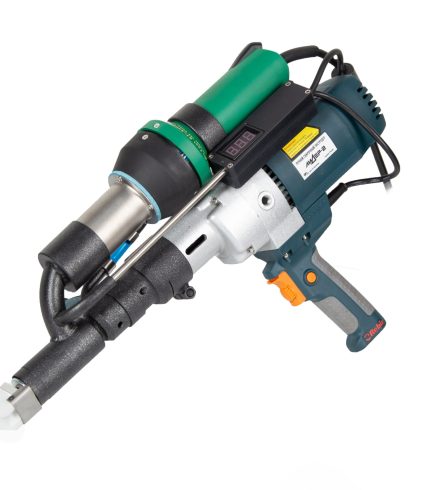
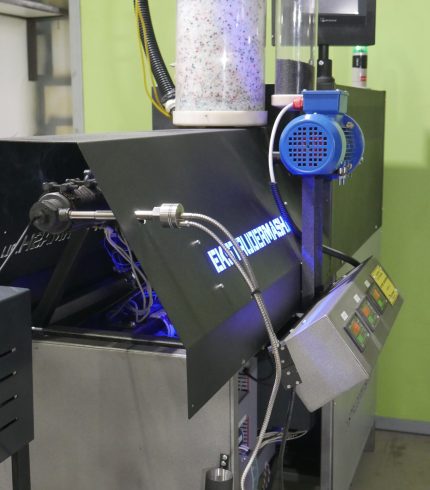
Для соединения изделий из полипропилена чаще всего используют не обычный паяльник, а ручной сварочный экструдер — это более производительный и надежный профессиональный инструмент, который расплавляет и подает присадочный материал, создавая монолитный шов .
Вот ключевые параметры и примеры оборудования для работы с полипропиленом, которые стоит учитывать при выборе.
⚙️ Как работает «паяльник» для полипропилена?
Процесс сварки включает в себя два основных действия, которые выполняются одновременно :
-
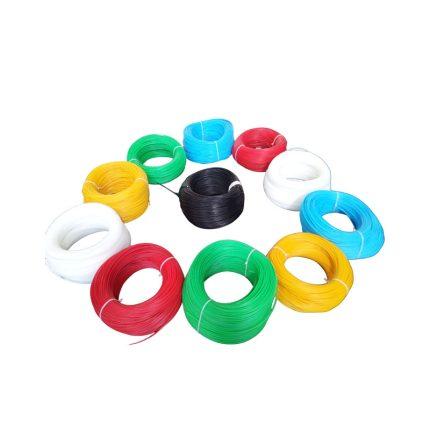
Подача расплава: Специальный пруток (филлер) подается в нагревательную камеру экструдера, плавится и под давлением выдавливается через сопло в зону соединения.
-
Прогрев основного материала: Встроенный термофен направляет поток горячего воздуха на свариваемые кромки, размягчая их до вязко-текучего состояния. Это обеспечивает качественное сплавление материалов.
📊 Ключевые параметры для выбора
При выборе инструмента обратите внимание на следующие характеристики:
-
Рабочая температура:
-
Для расплава (массы): 210–240 °C .
-
Для горячего воздуха: 250–300 °C .
-
-
Производительность: Измеряется в килограммах расплава в час. Для точечного ремонта подойдут модели с производительностью 0,3–0,8 кг/ч, а для больших объемов работ — до 4–6 кг/ч .
-
Тип и диаметр прутка: Обычно используются сертифицированные прутки диаметром 3 или 4 мм .
💡 Важные нюансы при работе
Чтобы получить качественный и долговечный шов, важно соблюдать несколько правил:
-
Прогрев инструмента: Перед началом работы дайте экструдеру прогреться в течение 3–5 минут .
-
Чистота материалов: Полипропилен может впитывать влагу, поэтому храните прутки в сухом месте. Влажность может стать причиной образования пор и раковин в шве .
-
Охлаждение шва: Не охлаждайте готовый шов водой или сжатым воздухом. Большие швы должны остывать естественным путем, чтобы избежать внутренних напряжений и трещин .
-
Техника выполнения: Для толстых листов часто применяется многослойная сварка, чтобы заполнить весь стык .