Пайка пластика экструдером применяется при изготовлении, ремонте и восстановлении изделий из термопластичных материалов, когда требуется получить прочное соединение листов, деталей или элементов сложной формы. В отличие от обычного нагрева строительным феном, экструдер одновременно подготавливает зону соединения и подает в нее расплавленный присадочный материал.
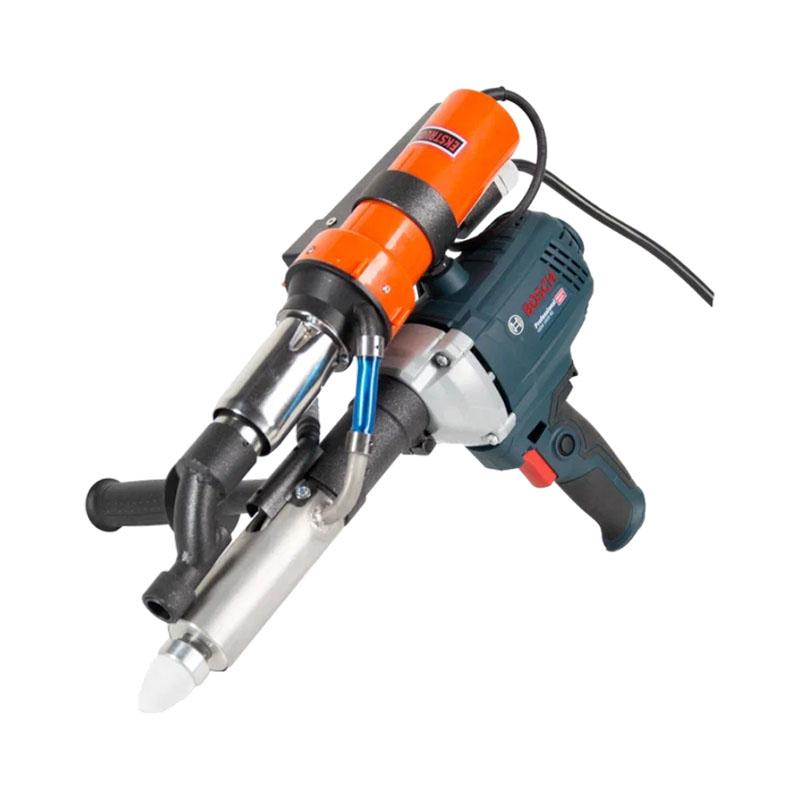
Для выполнения таких работ используют ручные сварочные экструдеры разной мощности и конструкции. В зависимости от толщины деталей, геометрии шва, требуемой производительности и условий работы можно подобрать компактный мини-экструдер или профессиональное оборудование с раздельным нагревом.
В линейке ИТЦ «Экструдермаш» представлены Лидер-1М, Лидер-2, Лидер-3, Лидер-4, Лидер-1МН, Мастер, Мастер-2, Мега и Ультра-1. Оборудование отличается мощностью привода, системой нагрева, производительностью, габаритами и возможностями установки сварочных насадок.
Принцип пайки пластика экструдером
Термин «пайка» часто используют для обозначения соединения пластиковых деталей с помощью нагрева. В промышленной практике для такого процесса применяются понятия экструзионной сварки или сварки пластмасс экструдером.
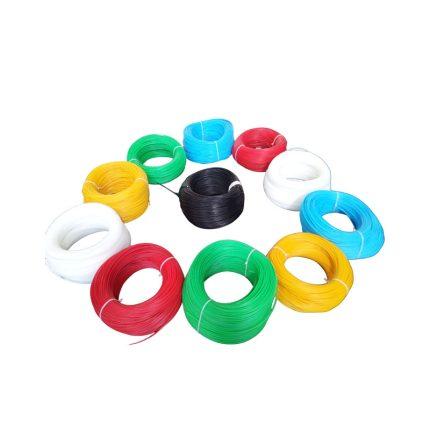
Рабочий процесс основан на нагреве термопластичного материала до состояния, при котором он может перемещаться и соединяться с подготовленной поверхностью. В экструдер подается присадочный пруток, который поступает в рабочую зону механизма. Там материал нагревается и в виде расплава подается через сварочную насадку.
Одновременно необходимо подготовить поверхности соединяемых деталей. Для формирования качественного шва важны чистота, правильная геометрия соединения, достаточный прогрев и соответствие присадочного материала основному пластику.
Именно поэтому пайка пластика экструдером отличается от простого расплавления поверхности. Здесь важна согласованная работа механизма подачи, нагревателя, привода и сварочной оснастки.
Где применяется пайка пластика экструдером
Экструзионная сварка используется там, где необходимо соединять термопластичные детали непосредственно на месте изготовления или ремонта. Ручной экструдер позволяет работать с листовыми материалами, пластиковыми конструкциями, отдельными деталями и изделиями сложной конфигурации.
Оборудование может использоваться при изготовлении пластиковых емкостей и конструкций, выполнении ремонтных работ, производстве вентиляционных элементов и восстановлении деталей из термопластов. Конкретная возможность сварки определяется видом пластика, его толщиной, используемым присадочным материалом и выбранной технологией.
Для разных соединений требуется различная форма рабочей насадки. Поэтому профессиональный экструдер обычно рассматривают не отдельно от оснастки, а как часть сварочного комплекта.
Подготовка пластика перед сваркой
Качество соединения во многом определяется подготовкой деталей еще до включения оборудования. На поверхности не должно быть загрязнений, которые препятствуют нормальному контакту расплава с основным материалом.
Детали устанавливают таким образом, чтобы во время сварки они сохраняли необходимое положение. При соединении листов особенно важно выдержать геометрию стыка. Если между элементами остается чрезмерный зазор или детали смещаются во время работы, получить равномерный шов значительно сложнее.
Для некоторых соединений требуется подготовка кромок. Ее форма зависит от толщины материала и конструкции будущего шва. Рабочая поверхность должна быть подготовлена так, чтобы расплавленный присадочный материал мог сформировать полноценное соединение.
Отдельное внимание уделяют присадочному прутку. Он должен соответствовать основному материалу. Нельзя исходить только из внешнего сходства пластиков: разные виды термопластов имеют различные рабочие характеристики, и неправильный подбор присадки может привести к слабому соединению.
Температура при экструзионной сварке
Одна из основных настроек оборудования — температура. При недостаточном нагреве присадочный материал не приобретает необходимую текучесть, а поверхность деталей может не прогреться до состояния, необходимого для соединения.
Чрезмерный нагрев также нежелателен. Он способен привести к перегреву материала, изменению его свойств и ухудшению внешнего вида шва.
Поэтому температура подбирается не по принципу «чем выше, тем лучше», а в соответствии с конкретным материалом и технологией его сварки. Рабочий режим зависит от вида пластика, диаметра присадочного прутка, скорости перемещения экструдера, толщины деталей и конструкции насадки.
Современные модели «Экструдермаш» предусматривают регулировку температуры. На некоторых аппаратах используется электронное управление и дисплей, позволяющий контролировать установленный режим.
Пайка пластика экструдером с предварительным нагревом
У ручного экструдера может использоваться одна или две независимые системы нагрева. Конкретная схема зависит от модели.
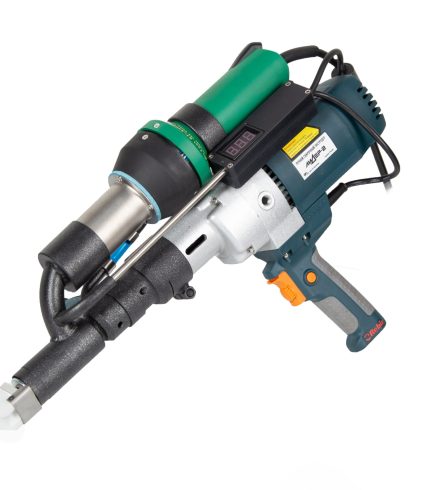
В конструкциях с раздельным нагревом один нагревательный элемент работает с экструзионным материалом, а отдельный горячий воздух используется для подготовки корня шва. Такой принцип реализован, например, в Лидере-3, Мастере и Мастере-2.
Это позволяет разделить нагрев присадочного материала и прогрев зоны соединения. Оператор может формировать сварной шов, одновременно обеспечивая необходимые условия для соединения поверхностей.
В других моделях конструкция проще и компактнее. Выбор между разными схемами нагрева зависит от характера работы, требований к шву и удобства доступа к детали.
Пайка пластиковых листов
Особенно часто экструзионный способ применяется для соединения листовых термопластов. В зависимости от толщины и конфигурации деталей используется подходящая сварочная насадка.
Например, Лидер-2 рассчитан на работу с листами толщиной до 30 мм. Аналогичный показатель указан для Лидер-4 и Ультра-1. При этом производительность этих моделей составляет до 2 кг/ч.
У Лидер-2 установлен привод мощностью 1750 Вт и нагреватель мощностью 3400 Вт. Лидер-4 оснащен приводом 1010 Вт и нагревателем 2000 Вт, а Ультра-1 — приводом 850 Вт и нагревателем 2000 Вт.
На этом примере хорошо видно, почему пайка пластика экструдером не сводится к выбору аппарата по одному показателю. Даже при одинаковой заявленной производительности модели могут иметь разную конструкцию и мощность.
Выбор насадки для сварки
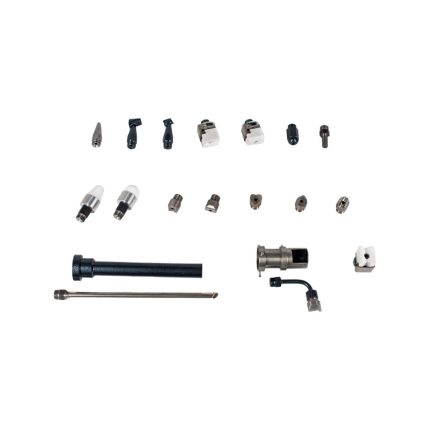
Насадка непосредственно определяет форму выхода расплава и позволяет адаптировать оборудование под конкретный тип соединения. Для разных вариантов шва используются универсальные конусные, стыковые, угловые и другие исполнения.
У моделей «Экструдермаш» предусмотрены сменные насадки. Например, для Лидер-2 в комплект входят три насадки, которые могут поворачиваться на 360°. У Лидер-3 также предусмотрены различные варианты оснастки, а производитель указывает наличие около 20 конфигураций насадок.
У Мастера и Мастера-2 также предусмотрены сменные насадки, включая универсальную, для стыкового соединения и углового шва. При необходимости производитель может изготовить специальные варианты оснастки.
Это особенно важно для производства изделий, где встречаются соединения разной формы. Один и тот же экструдер можно использовать с различной оснасткой, не меняя основной аппарат.
Ручные экструдеры для пайки пластика
Для монтажных и ремонтных работ важны не только технические характеристики, но и физические размеры оборудования. Ручной аппарат приходится удерживать и перемещать вдоль шва, поэтому избыточная масса или неудобное расположение органов управления могут усложнять работу.
В линейке «Экструдермаш» есть несколько компактных моделей.
Лидер-4 имеет размеры 420×150×200 мм и оснащен двумя ручками. Ультра-1 еще компактнее — 350×150×200 мм. Мастер-2 также отличается небольшими размерами и имеет дополнительную рукоятку.
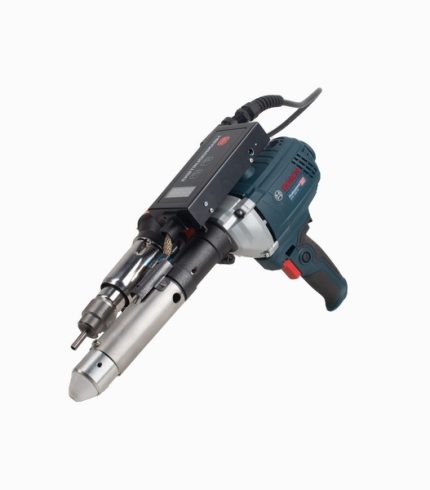
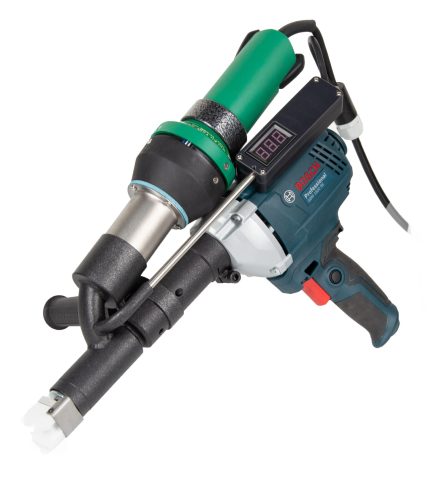
Лидер-1М относится к мини-экструдерам и оснащается приводом Bosch и нагревательным элементом мощностью 3400 Вт. В конструкции предусмотрены два отверстия для подачи присадочного прутка, поэтому направление подачи можно выбирать в зависимости от положения аппарата.
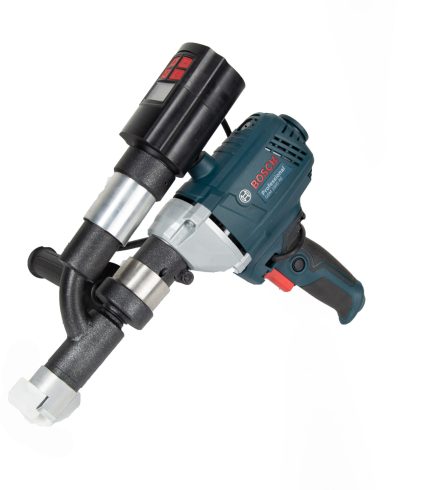
Лидер-1МН также относится к компактному исполнению и имеет привод Bosch и нагревательный элемент мощностью 3400 Вт.
Профессиональные экструдеры для сварки
Для регулярной работы имеет значение не только компактность, но и возможность подобрать оборудование под продолжительность и характер сварочного процесса.
Лидер-2 оснащен приводом мощностью 1750 Вт, нагревательным устройством 3400 Вт и имеет производительность до 2 кг/ч. Лидер-3 использует привод Rebir 1700 Вт и отдельный фен мощностью 3400 Вт. В его конструкции предусмотрено дополнительное охлаждение камеры захвата прутка.
Мастер оснащается приводом Bosch 850 Вт, феном 2000 Вт и кольцевым нагревателем 400 Вт. Производитель предусматривает отдельное управление нагревом экструзионного материала и зоны сварки.
Мастер-2 имеет аналогичный принцип раздельного нагрева при более компактном исполнении. Такой вариант может быть удобен там, где необходимо совместить профессиональные возможности оборудования с небольшими размерами.
Экструдер Мега для большой производительности
Отдельное место в линейке занимает Мега. Это не просто увеличенная версия ручного экструдера, а универсальное профессиональное оборудование с другой организацией рабочего процесса.
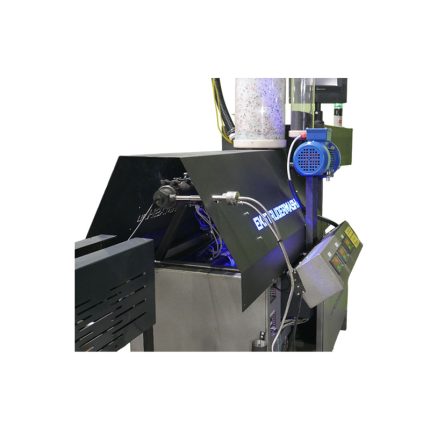
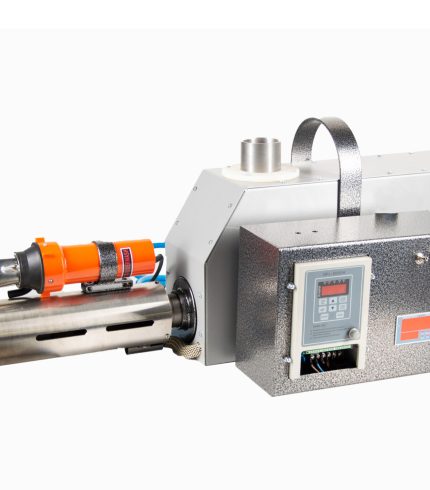
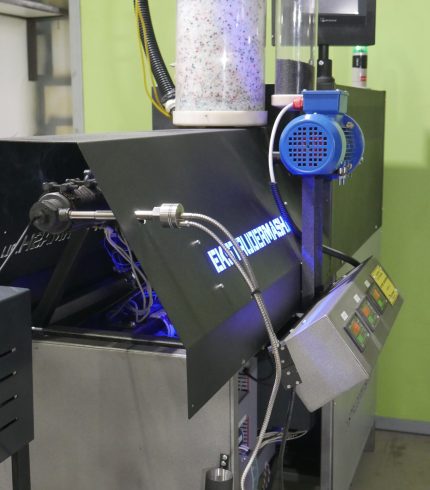
Мега оснащается бесщеточным приводом-мотор-редуктором мощностью 1500 Вт и кольцевыми нагревателями. Производительность достигает 10 кг/ч. В качестве исходного материала используются гранулы.
Аппарат может работать в стационарном исполнении. Для сварочных операций предусмотрена установка на раму, а дополнительный горячий воздух используется для прогрева сварочной зоны.
Такой вариант имеет смысл рассматривать для задач, где производительность ручного аппарата до 2 кг/ч уже недостаточна. Мега рассчитана на значительно больший объем переработки материала и отличается от компактных моделей по размерам и организации рабочего места.
Основные параметры выбора оборудования
При выборе аппарата необходимо сопоставлять его характеристики с реальной технологической задачей. Если предстоит пайка пластика экструдером на небольших деталях, чрезмерная производительность может быть избыточной. В этом случае важнее компактность, удобство удержания и возможность установить подходящую насадку.
Если речь идет о сварке толстых листов, необходимо учитывать допустимую толщину материала и производительность оборудования. Для Лидер-2, Лидер-4 и Ультра-1 производитель указывает работу с листами толщиной до 30 мм.
При протяженных швах может иметь значение система охлаждения. Например, в Лидере-3 предусмотрено дополнительное охлаждение камеры захвата сварочного прутка, а конструкция рассчитана на продолжительный рабочий цикл.
Для сложных соединений важна возможность подобрать оснастку. Наличие нескольких вариантов насадок позволяет адаптировать оборудование под геометрию конкретного шва.
Пайка пластика экструдером и качество шва
Даже технически подходящий аппарат не гарантирует качественный результат без правильной технологии. Необходимо соблюдать температурный режим, использовать подходящий присадочный материал и поддерживать стабильную скорость перемещения инструмента.
Оператор должен контролировать положение насадки относительно поверхности и следить за равномерностью подачи расплава. Слишком быстрое перемещение может привести к недостаточному прогреву и малому количеству материала в шве. При чрезмерно медленном движении возрастает риск перегрева.
Имеет значение и форма шва. При соединении листов необходимо учитывать направление нагрузки, толщину материала и конструкцию изделия. В зависимости от задачи используется стыковое, угловое или другое соединение.
Поэтому оборудование выбирают вместе с технологией, а не отдельно от нее.
Оборудование «Экструдермаш»
ИТЦ «Экструдермаш» выпускает ручные и профессиональные экструдеры для сварки термопластичных материалов. В ассортименте представлены Лидер-1М, Лидер-2, Лидер-3, Лидер-4, Лидер-1МН, Мастер, Мастер-2, Мега и Ультра-1.
Модели отличаются мощностью, габаритами, производительностью и системой нагрева. Для компактных работ можно подобрать мини-экструдер, для профессиональной сварки — оборудование с раздельным нагревом, а для задач с высокой производительностью — Мега.
При подборе оборудования специалисты могут ориентироваться не только на название пластика, но и на толщину деталей, конструкцию соединения, тип присадочного материала, требуемую производительность и условия эксплуатации.
Если требуется пайка пластика экструдером, правильный выбор начинается с параметров конкретного изделия и технологии сварки. После этого можно определить подходящую модель, насадку и режим работы, чтобы оборудование соответствовало реальной производственной задаче.