Экструзионная сварка пластика применяется для соединения деталей из термопластичных материалов при изготовлении и ремонте различных конструкций. Технология позволяет формировать прочный сварной шов с использованием присадочного полимерного материала, который расплавляется и подается в подготовленную зону соединения.
Метод востребован при работе с листовым полипропиленом, полиэтиленом, ПНД и другими совместимыми термопластами. Особенно удобна экструзионная сварка при производстве крупногабаритных изделий, которые невозможно установить на небольшое стационарное оборудование.
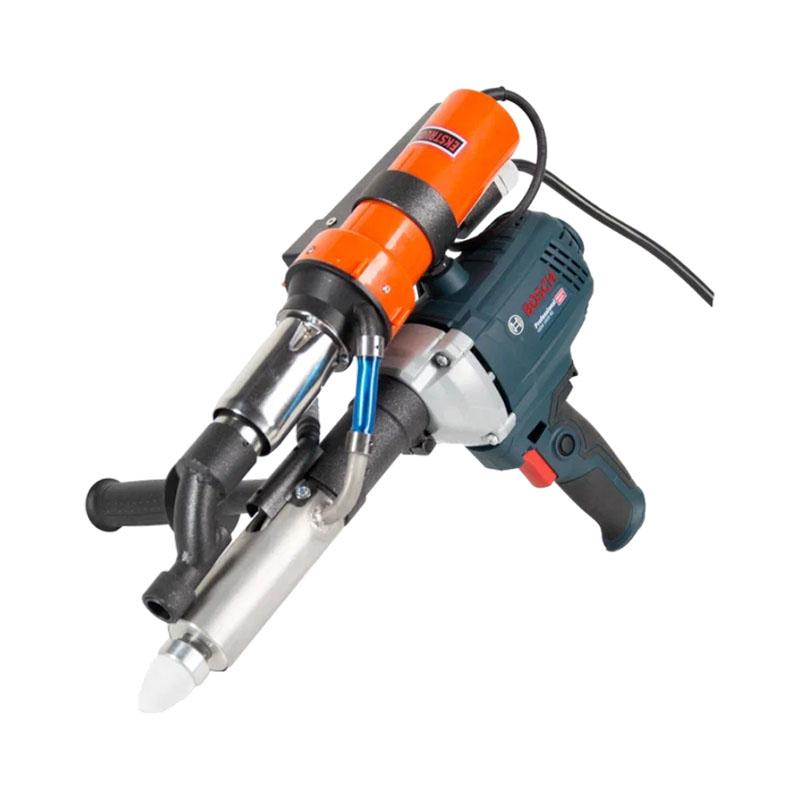
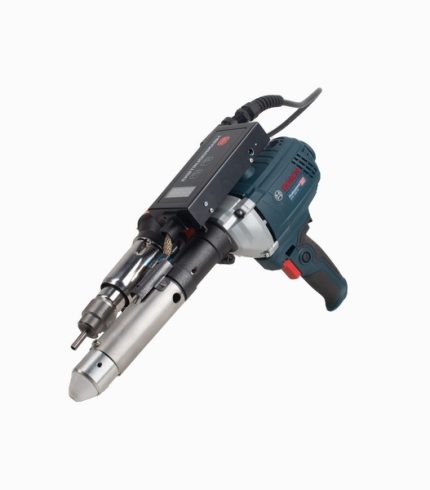
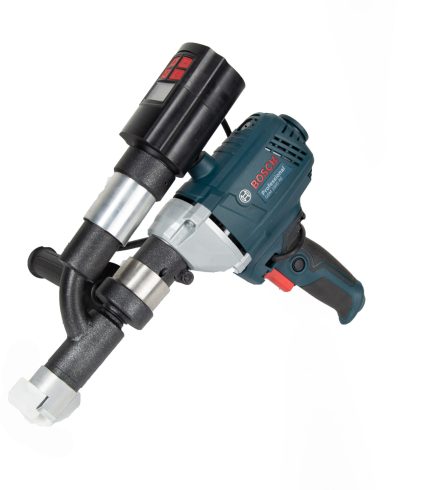
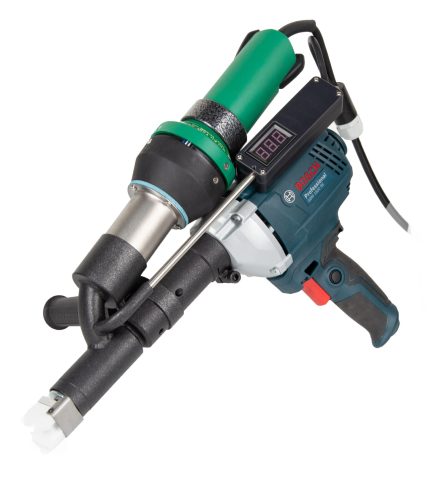
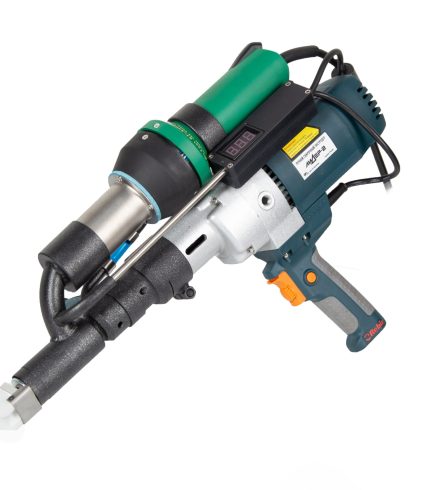
Основным рабочим инструментом является ручной сварочный экструдер. Оператор перемещает его вдоль соединяемых деталей, одновременно контролируя нагрев и подачу сварочного материала.
Принцип экструзионной сварки
В основе технологии лежит соединение предварительно нагретых пластиковых поверхностей с расплавленным присадочным материалом.
Сварочный пруток поступает в экструдер, где нагревается до состояния, необходимого для формирования расплава. Через сварочную насадку материал подается в зону соединения.
Одновременно нагревается поверхность основного пластика. После заполнения подготовленной области расплавом формируется сварной валик. При охлаждении полимер затвердевает, образуя соединение между деталями.
Таким образом, качество сварки зависит одновременно от состояния основного материала, температуры, подачи присадки и скорости перемещения оборудования.
Материалы для экструзионной сварки
Технология применяется для различных термопластов, однако режим работы необходимо подбирать отдельно для каждого материала.
В производстве пластиковых конструкций распространены:
- полипропилен;
- полиэтилен;
- полиэтилен низкого давления;
- другие совместимые термопластичные материалы.
Главное условие — совместимость основного материала и сварочного прутка. Использование присадки из неподходящего полимера не позволяет получить полноценное соединение даже при правильной настройке температуры.
Поэтому перед началом работы необходимо определить материал свариваемых деталей и подобрать соответствующий сварочный пруток.
Области применения технологии
Экструзионная сварка используется при изготовлении различных пластиковых конструкций.
С ее помощью соединяют листовые детали при производстве:
- емкостей;
- резервуаров;
- технологических ванн;
- бассейнов;
- воздуховодов;
- пластиковых коробов;
- защитных конструкций;
- отдельных элементов промышленного оборудования.
Ручной формат оборудования особенно удобен при изготовлении крупных изделий. Экструдер можно перемещать непосредственно по конструкции, выполняя длинные швы и соединения в разных плоскостях.
Ручной сварочный экструдер
Ручной экструдер объединяет систему нагрева и механизм подачи сварочного материала. Конструкция оборудования позволяет оператору самостоятельно перемещать инструмент вдоль будущего шва.
В зависимости от модели могут отличаться производительность, диапазон рабочих температур, диаметр используемого прутка, конструкция насадок и другие характеристики.
Для небольших ремонтных работ и постоянного промышленного производства требуются разные параметры оборудования. Поэтому экструдер подбирают под конкретный материал и технологическую задачу.
При работе с крупными конструкциями дополнительное значение приобретает эргономика инструмента. Оператору необходимо длительное время удерживать и перемещать оборудование, поэтому удобство работы напрямую влияет на стабильность процесса.
Подготовка пластиковых деталей
Перед сваркой необходимо подготовить соединяемые поверхности.
Пластик очищают от пыли, грязи, влаги и других загрязнений. При необходимости кромки подвергают механической обработке.
Особенно тщательно необходимо подготовить область, в которую будет подаваться расплавленный полимер. Загрязнения между основой и сварочным материалом могут стать причиной дефектов соединения.
Крупные детали дополнительно фиксируют. Это позволяет сохранить заданное положение элементов во время сварки и уменьшить вероятность изменения геометрии конструкции.
Подготовка кромок
Форма кромок зависит от толщины материала и конструкции будущего соединения.
При работе с тонкими листами требования к подготовке могут отличаться от сварки толстых пластиковых деталей. В последнем случае необходимо обеспечить пространство для достаточного количества сварочного материала.
После механической обработки с поверхности удаляют пластиковую стружку. Кромки должны быть чистыми и подготовленными непосредственно перед началом сварки.
Неправильная геометрия соединения усложняет работу оператора и может привести к неравномерному распределению расплава.
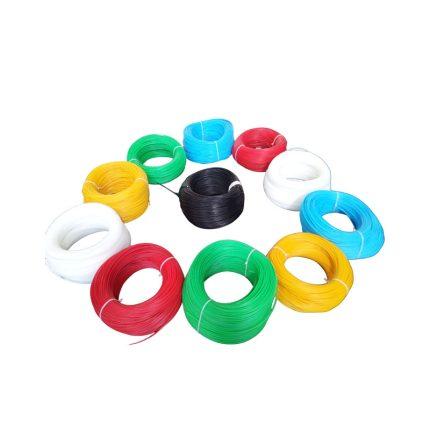
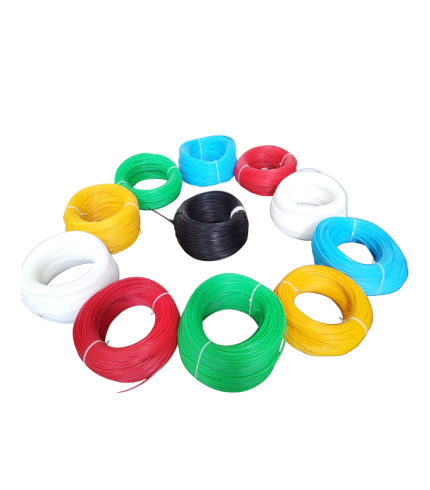
Сварочный пруток
Сварочный пруток является основным присадочным материалом при экструзионной сварке.
Его материал должен соответствовать соединяемому пластику. Для полипропилена используется подходящий полипропиленовый пруток, для полиэтилена — соответствующий полиэтиленовый материал.
Также учитывается диаметр прутка. Экструдер должен быть рассчитан на работу с выбранным размером присадки.
При ответственном производстве желательно использовать материал с известными характеристиками и не смешивать случайные виды полимеров.
Температурный режим
Температура определяет состояние полимера во время сварки.
Недостаточный нагрев может привести к неполному расплавлению присадки и плохому соединению с основной поверхностью. Чрезмерная температура, наоборот, способна вызвать перегрев материала и изменение его свойств.
Рабочий режим зависит от типа пластика, сварочного прутка и конкретного оборудования.
Поэтому универсальной температуры для всех видов экструзионной сварки не существует. Настройки выбираются под конкретный материал и проверяются на пробном участке.
Скорость перемещения экструдера
Скорость движения инструмента связана с температурой и производительностью подачи расплава.
При слишком быстром перемещении материал может не успевать нормально соединяться с основой. При чрезмерно медленном движении возрастает тепловая нагрузка на пластиковые детали.
Во время выполнения длинного шва желательно поддерживать стабильную скорость.
Постоянные ускорения и остановки изменяют количество материала, поступающего на конкретный участок, и могут привести к неодинаковой форме сварного валика.
Формирование сварного шва
После выхода оборудования на рабочий режим оператор устанавливает насадку в начале подготовленного участка и начинает формирование соединения.
Расплавленный полимер поступает в зону сварки непрерывно. Инструмент перемещается вдоль соединения с контролируемой скоростью.
При правильно выбранных параметрах сварочный материал равномерно заполняет подготовленную область и формирует непрерывный шов.
На протяжении всей операции необходимо контролировать положение насадки, состояние расплава и внешний вид формируемого соединения.
Экструзионная сварка листового пластика
Листовой пластик широко используется при изготовлении крупногабаритных конструкций.
Отдельные листы могут соединяться встык, под углом и в других вариантах в зависимости от конструкции изделия.
При сборке емкости или резервуара сначала фиксируют элементы в нужном положении, после чего выполняют сварку отдельных участков.
Ручной экструдер позволяет работать непосредственно на готовой конструкции. Это особенно удобно при соединении больших листов, которые сложно перемещать относительно стационарного оборудования.
Экструзионная сварка толстого пластика
Толщина материала влияет на объем тепла, необходимый для формирования соединения.
При работе с толстыми листами возрастает значение подготовки кромок и производительности экструдера. Сварочная зона должна получить достаточное количество тепла, а соединение — необходимый объем присадочного материала.
При этом простое увеличение температуры не решает все технологические задачи. Режим необходимо подбирать с учетом материала, толщины и конструкции соединения.
Для длинных швов толстого пластика особенно важна стабильная подача расплава.
Сварка углов и сложных соединений
Крупные пластиковые конструкции имеют не только прямолинейные соединения. При изготовлении емкостей и технологических изделий приходится работать с углами, внутренними стыками и участками ограниченного доступа.
В таких местах большое значение имеет форма сварочной насадки. Она должна обеспечивать нормальный доступ к зоне соединения и позволять оператору контролировать процесс.
Детали предварительно фиксируют, чтобы сохранить необходимую геометрию конструкции.
Дефекты сварного соединения
При нарушении технологии на поверхности шва могут появляться различные дефекты.
К распространенным проблемам относятся:
- поры;
- пропуски;
- неравномерная ширина шва;
- недостаточное сцепление с основным материалом;
- перегрев поверхности;
- механические повреждения соединения.
Причина может находиться на любом этапе процесса. Загрязненная поверхность, неподходящий пруток, неправильная температура или нестабильная скорость движения способны повлиять на результат.
Поэтому при появлении дефектов необходимо проверять весь режим работы, а не только температуру экструдера.
Контроль качества
После завершения сварки соединению дают остыть. Горячий шов нельзя сразу подвергать значительной нагрузке.
Затем выполняется визуальный контроль. Проверяется непрерывность соединения, равномерность сварного валика и отсутствие очевидных дефектов.
Для ответственных изделий может потребоваться дополнительная проверка. Метод контроля зависит от назначения конструкции и требований к ней.
При изготовлении герметичных емкостей отдельно контролируется способность сварных соединений сохранять герметичность.
Экструзионная сварка при ремонте пластика
Ручной экструдер используется не только в производстве новых изделий. Технология подходит для ремонта совместимых пластиковых конструкций.
Перед восстановлением поврежденного участка удаляют загрязнения и подготавливают поверхность. При необходимости деформированная часть материала удаляется или обрабатывается.
После подготовки повреждение заполняется совместимым полимерным материалом.
Для ремонтных работ особенно важно определить тип исходного пластика. Использование случайного сварочного прутка может привести к неудовлетворительному результату.
Преимущества ручной экструзионной сварки
Основное преимущество ручного оборудования заключается в мобильности.
Крупную емкость, резервуар или другую конструкцию не требуется устанавливать на небольшое стационарное оборудование. Оператор перемещает экструдер непосредственно вдоль соединения.
Технология позволяет выполнять длинные швы, соединять листы под углом и работать с конструкциями сложной формы.
Еще одно преимущество — возможность использовать оборудование как при изготовлении новых изделий, так и при ремонте уже существующих пластиковых конструкций.
Выбор оборудования
При выборе ручного экструдера учитываются несколько параметров.
В первую очередь определяют тип пластика и толщину соединяемых деталей. Затем выбирают оборудование с подходящей производительностью и возможностью работы с нужным диаметром сварочного прутка.
Для постоянного производства также важны продолжительность работы, удобство удержания инструмента и возможность использования различных насадок.
Если предполагается сварка крупных конструкций, необходимо учитывать длину будущих швов и объем присадочного материала.
Требования к рабочему месту
Рабочая зона должна обеспечивать свободное перемещение оператора и инструмента вдоль соединения.
При изготовлении крупной конструкции важно заранее определить последовательность сварки и расположение деталей. Кабель оборудования не должен мешать перемещению, а горячие части экструдера должны находиться под контролем оператора.
Помещение должно соответствовать требованиям безопасности для проводимых сварочных работ.
После завершения операции нагретый инструмент размещают таким образом, чтобы исключить случайный контакт с горячей насадкой.
Экструзионная сварка пластика позволяет соединять листовые и другие детали из термопластичных материалов при изготовлении крупных и сложных конструкций.
Для получения качественного соединения необходимо правильно определить материал, подобрать совместимый сварочный пруток, подготовить поверхности и кромки, установить подходящий температурный режим и соблюдать стабильную скорость перемещения экструдера.
Ручное оборудование особенно удобно при работе с крупными изделиями, поскольку позволяет выполнять сварку непосредственно на конструкции.
Технология применяется как в производстве новых пластиковых изделий, так и при ремонте существующих конструкций. Правильный подбор оборудования и соблюдение технологического режима позволяют получать равномерные и надежные сварные соединения.