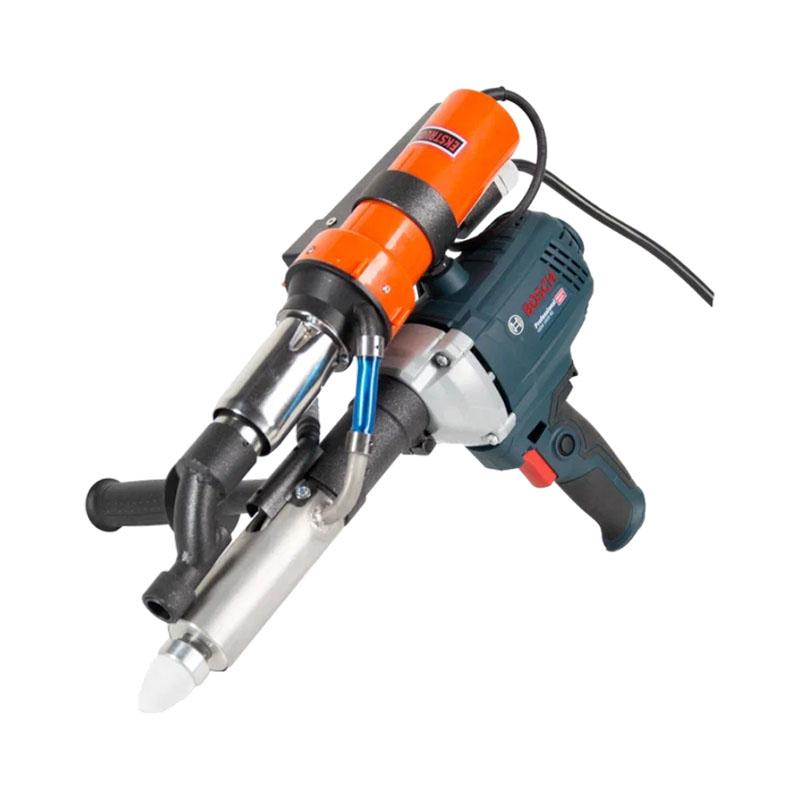
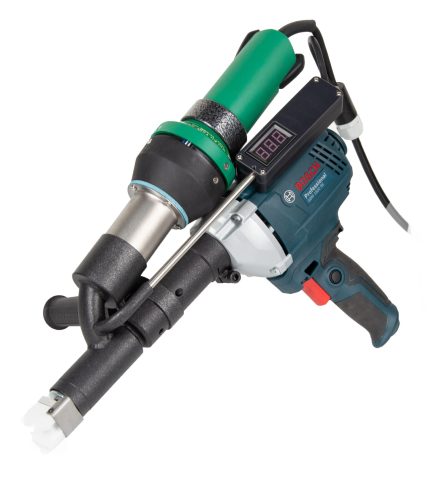
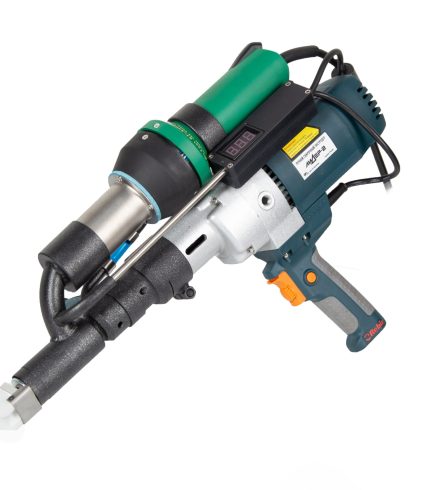
Для сварки пластиковых труб применяют оборудование, которое позволяет соединять полимерные детали с формированием прочного сварного шва. В отличие от обычного ручного инструмента, сварочный экструдер подает присадочный материал в зону соединения и одновременно обеспечивает нагрев свариваемых поверхностей. Такой принцип особенно востребован при работе с крупными пластиковыми элементами, трубами, емкостями, листовыми заготовками и конструкциями из термопластов.
Экструдер для сварки пластиковых труб подбирают не только по мощности. Значение имеют тип перерабатываемого полимера, диаметр и толщина стенки труб, требуемая производительность, способ подачи присадочного прутка и условия эксплуатации. От правильного сочетания этих параметров зависит скорость работы и качество готового соединения.
Для каких пластиковых труб подходит экструзионная сварка
Экструзионный способ применяют при работе с термопластичными материалами, которые переходят в вязкотекучее состояние при нагреве и после охлаждения снова приобретают необходимую прочность. К этой группе относятся полиэтилен, полипропилен и другие полимерные материалы, используемые при производстве труб и различных технических изделий.
При сварке важно обеспечить совместимость основного материала и присадочного прутка. Если температура недостаточна, поверхности не прогреваются до состояния, необходимого для формирования соединения. Чрезмерный нагрев также нежелателен: он может привести к термической деградации материала и ухудшению структуры шва.
Поэтому оборудование выбирают с учетом конкретного полимера, а рабочие режимы устанавливают не по универсальной цифре, а исходя из характеристик материала и технологии сварки.
Экструзионная сварка особенно удобна там, где необходимо получить непрерывный шов значительной длины. При ручном ведении инструмента оператор постепенно перемещает сварочную головку вдоль линии соединения, одновременно контролируя подачу присадочного материала и положение оборудования.
Принцип работы сварочного экструдера
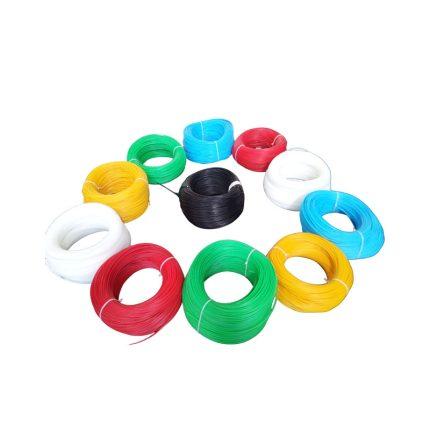
Работа оборудования основана на последовательном нагреве материала и его подаче в зону сварки. Полимерный присадочный пруток поступает в механизм экструдера, перемещается внутрь рабочего узла и разогревается. В результате материал становится пластичным и может подаваться через сварочную насадку непосредственно к месту формирования шва.
Одновременно производится предварительный нагрев соединяемых поверхностей. Это необходимо для того, чтобы присадочный материал не просто лег поверх холодной основы, а сформировал с ней полноценное соединение.
Оператор перемещает экструдер вдоль стыка с заданной скоростью. При этом необходимо соблюдать стабильное положение инструмента относительно трубы и поддерживать одинаковые условия формирования шва на всей длине соединения.
Для работы с трубами большое значение имеет доступ к зоне сварки. Конструкция оборудования должна позволять удобно вести инструмент на криволинейных поверхностях и в местах, где невозможно использовать стационарную сварочную установку.
Что учитывать при выборе оборудования
Основной параметр — материал труб. Экструдер должен быть рассчитан на работу с соответствующим типом термопласта. Один и тот же инструмент нельзя автоматически считать универсальным для всех пластиков: режимы нагрева и свойства полимеров различаются.
Следующий фактор — производительность. Она определяет количество присадочного материала, которое оборудование способно подавать в единицу времени. Для небольших ремонтных работ нет необходимости ориентироваться исключительно на максимальную производительность. Для регулярной сварки массивных изделий, наоборот, слишком малый объем подачи увеличит продолжительность работы.
Имеет значение и диаметр присадочного прутка. Он должен соответствовать возможностям конкретной модели. При выборе оборудования необходимо заранее определить, какой сварочный материал используется на производстве и в каком объеме.
Не менее важна мощность нагревательной системы. Она влияет на скорость выхода оборудования на рабочий режим и возможность поддерживать необходимую температуру при продолжительной работе. При интенсивной сварке недостаточная мощность может приводить к нестабильности процесса.
Также оценивают удобство рукоятки, массу оборудования, расположение органов управления и возможность работать под разными углами. Эти параметры особенно заметны при продолжительной ручной сварке.
Диаметр трубы и толщина стенки
Размер трубы напрямую связан с характером сварочных работ. На небольших деталях оператору может быть важнее точность и маневренность инструмента, тогда как при сварке крупногабаритных конструкций увеличивается значение производительности и стабильности подачи материала.
Толщина стенки также влияет на технологию. Чем массивнее соединяемые элементы, тем больше внимания требуется предварительному нагреву и формированию сварного шва. Оборудование должно обеспечивать достаточный прогрев зоны соединения без перегрева самого полимера.
При этом нельзя определять подходящую модель только по наружному диаметру трубы. Для корректного подбора необходимо учитывать материал, толщину стенки, геометрию соединения, положение шва и требуемую скорость выполнения работ.
Поэтому перед покупкой лучше сформировать реальные условия эксплуатации: какие трубы будут свариваться, из какого материала они изготовлены, какой диапазон толщин используется и какой объем работ выполняется за смену.
Сварка труб в производственных и ремонтных работах
Ручные сварочные экструдеры применяют не только непосредственно для соединения труб между собой. Оборудование может использоваться при изготовлении и ремонте пластиковых конструкций, соединении листовых материалов, ремонте емкостей и восстановлении поврежденных участков изделий из термопластов.
Для трубных конструкций экструзионная сварка может быть востребована при изготовлении нестандартных элементов, переходов, отводов, патрубков и других деталей, когда требуется надежно соединить полимерные поверхности.
Отдельное преимущество ручного оборудования заключается в возможности работать непосредственно на объекте. Не всегда крупную пластиковую конструкцию можно доставить в цех или установить на стационарное оборудование. Компактный сварочный экструдер позволяет выполнять соединение непосредственно в месте монтажа или ремонта.
Это особенно актуально для технических емкостей, вентиляционных систем, технологических трубопроводов и других полимерных конструкций, где сварной шов выполняется на уже смонтированном или крупногабаритном изделии.
Подготовка трубы к сварке
Даже качественное оборудование не компенсирует неправильную подготовку поверхности. Перед сваркой соединяемые участки очищают от загрязнений, удаляют влагу и посторонние частицы. Поверхность должна соответствовать требованиям выбранной технологии.
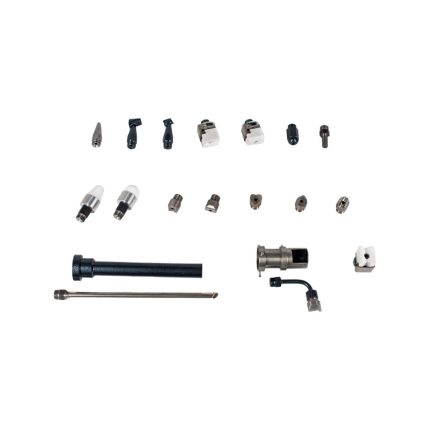
В зависимости от конструкции соединения может потребоваться механическая подготовка кромок. Она позволяет сформировать геометрию, при которой присадочный материал заполняет подготовленную зону и образует равномерный шов.
Особое внимание уделяют чистоте присадочного материала. Загрязнения, пыль или остатки других полимеров способны отрицательно повлиять на качество соединения.
После подготовки необходимо правильно расположить сварочный экструдер относительно поверхности. Скорость перемещения должна быть согласована с подачей присадки и нагревом. Если двигаться слишком быстро, материал может не успевать формировать необходимый шов. При чрезмерно медленном перемещении возрастает риск перегрева.
Почему важна стабильная подача присадки
Качество экструзионного шва во многом определяется равномерностью подачи материала. Если подача прерывается или меняется во время работы, геометрия шва становится неоднородной.
Стабильная подача позволяет оператору поддерживать постоянную скорость перемещения и получать более предсказуемый результат. Для серийной работы это особенно важно: одинаковые условия сварки должны сохраняться от одной детали к другой.
При выборе оборудования поэтому стоит обращать внимание не только на паспортную мощность, но и на сам механизм подачи. Конструкция экструдера должна обеспечивать надежное перемещение присадочного прутка и стабильную работу в течение всего сварочного цикла.
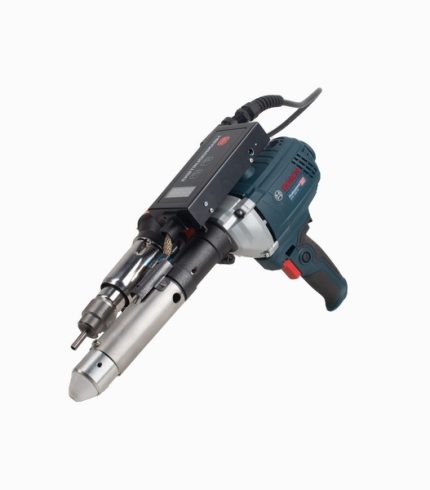
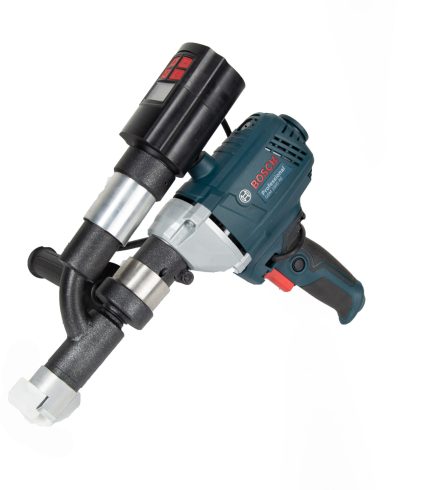
Ручные экструдеры EkstruderMash
В линейке EkstruderMash представлены ручные сварочные экструдеры для работы с полимерными материалами. В зависимости от поставленной задачи можно подобрать оборудование различной производительности и исполнения.
В ассортименте представлены модели Lider 1M, Lider 2, Lider 3, Lider 4, Lider 1 MN, Master, Master 2, Mega и Ultra 1. Выбор конкретной модели зависит от материала, условий эксплуатации, требуемой производительности и характера выполняемых работ.
При этом не стоит ориентироваться только на название модели или максимальный показатель производительности. Для корректного подбора важнее сопоставить реальные условия сварки с рабочими характеристиками оборудования.
Если оборудование приобретается для производства пластиковых труб или конструкций, имеет смысл заранее определить основные материалы и диапазон толщин. Для ремонтных работ дополнительно оценивают доступность зоны сварки и требования к мобильности инструмента.
Как подобрать модель под конкретную задачу
Удобнее всего начинать подбор не с конкретной модели, а с характеристик будущей работы. Сначала определяется полимер, затем размеры и толщина соединяемых деталей. После этого оценивается требуемая производительность.
Например, для периодического ремонта пластиковых изделий важными могут оказаться компактность и удобство ручного управления. При постоянной сварке на производстве на первый план выходит стабильность работы и производительность. Для крупногабаритных труб и конструкций дополнительно оценивается возможность удобно подвести сварочную головку к месту соединения.
Если предполагается работа с несколькими видами полимеров, необходимо проверить совместимость выбранной модели с каждым материалом и соответствующие рабочие режимы. Не стоит исходить из предположения, что один режим подходит для всех термопластов.
При выборе также учитывают электрические условия на рабочем месте, продолжительность непрерывной работы и предполагаемую нагрузку на оборудование. Эти параметры позволяют избежать ситуации, когда модель формально подходит по мощности, но оказывается неудобной для реального производственного процесса.
Экструдер для сварки пластиковых труб и качество шва
Само оборудование является только частью технологического процесса. На итоговое качество влияют подготовка поверхности, соответствие присадочного материала, температура, скорость перемещения, давление и положение инструмента.
При правильно подобранных режимах присадочный материал должен равномерно соединяться с основным полимером. Визуально шов оценивают по однородности, отсутствию выраженных дефектов и стабильности геометрии. Для ответственных конструкций применяются предусмотренные технологией методы контроля.
Особенно важно не пытаться увеличить скорость сварки за счет нарушения температурного режима. Если оператор перемещает инструмент быстрее, чем позволяет технология, шов может получиться недостаточно прогретым. Обратная ситуация — чрезмерное воздействие тепла — также не улучшает соединение.
Поэтому производительность оборудования следует рассматривать вместе с возможностью стабильного поддержания рабочего процесса.
Экструдер для сварки пластиковых труб для производства и ремонта
Экструзионная сварка позволяет решать задачи, которые сложно выполнить обычным ручным инструментом. Оборудование подходит для работы с крупными пластиковыми элементами и позволяет формировать длинные непрерывные соединения непосредственно на изделии.
Для предприятия выбор оборудования целесообразно проводить с учетом реальной загрузки. Если сварка выполняется регулярно, необходимо заранее определить требуемый объем присадочного материала, продолжительность рабочих циклов и типовые размеры деталей.
Для ремонтных бригад дополнительным преимуществом становится мобильность. Ручной инструмент можно использовать непосредственно на месте выполнения работ, если обеспечены необходимые условия для подключения и безопасной эксплуатации.
Перед покупкой стоит также определить, насколько часто оборудование будет использоваться. Для периодических задач и постоянного производственного применения требования к производительности и ресурсу могут существенно различаться.
Покупка сварочного экструдера
Выбор оборудования имеет смысл начинать с технического задания, а не с поиска самой мощной модели. Достаточно определить несколько исходных параметров: материал труб, диапазон толщины стенки, тип соединений, предполагаемую интенсивность работы и требования к производительности.
После этого можно сравнить подходящие модели EkstruderMash и выбрать оборудование, которое соответствует конкретной технологии. Такой подход позволяет избежать переплаты за характеристики, которые не используются в работе, и одновременно не столкнуться с недостаточной производительностью.
Если оборудование требуется для конкретного типа труб или нестандартной производственной задачи, при подборе полезно сразу предоставить информацию о материале, размерах изделий и характере сварки. По этим данным проще определить подходящее исполнение и рабочие параметры оборудования.
Экструдер для сварки пластиковых труб должен соответствовать не только материалу, но и реальной технологии производства. Правильный подбор начинается с условий эксплуатации: типа полимера, размеров деталей, толщины стенки, требуемой производительности и режима работы. Такой подход позволяет получить оборудование, которое удобно использовать на производстве, при монтаже и ремонтных работах и при этом обеспечить стабильное качество сварных соединений.